
Acier à haute teneur en carbone · Tréfilage
Les applications pratiques des machines de tréfilage en acier à haute teneur en carbone
Des ressorts aux torons précontraints, la machine derrière le fil à haute teneur en carbone étiré avec précision — et comment la choisir pour votre ligne de production.
Considérons une tige à haute teneur en carbone de 5,5 mm entrant dans une ligne de dessin continue. Après sept matrices et un cabestan final à 15 m/s, il apparaît sous forme de fil à ressort de 1,2 mm. Si le film lubrifiant se brise, la température de la filière dépasse 300 °C et le fil se casse sans avertissement. La machine qui évite cette panne n’est pas un équipement générique : il s’agit d’une machine de tréfilage en acier à haute teneur en carbone conçue pour la chaleur, la tension et la précision des passes.
Voici la version courte : les machines à tréfiler en acier à haute teneur en carbone sont utilisées partout où le fil fini doit avoir une résistance à la traction élevée, un diamètre constant et une surface propre dans le cadre d'une production rapide. Cette liste comprend les ressorts, les câbles métalliques, les torons en béton précontraint, les fils barbelés, les clôtures à mailles losangées, les treillis soudés et les clous à haute résistance. Le reste de cet article explique pourquoi chaque application impose sa propre demande à la machine et comment traduire ces demandes en décision d'achat.
Pourquoi les fils à haute teneur en carbone nécessitent une machine dédiée
L'acier à haute teneur en carbone - généralement 0,55 à 0,85 pour cent de carbone - durcit plus rapidement que les nuances à faible teneur en carbone. Chaque passage dans une matrice ajoute de la chaleur et un écrouissage. Si la machine ne peut pas éliminer cette chaleur du cabestan et de la zone de la filière, la structure du fil change : la perlite commence à se sphéroïdiser, la résistance à la traction diminue et les cassures d'étirage se multiplient. C'est pourquoi l'application d'une machine à tréfiler en acier à haute teneur en carbone est moins définie par le fil lui-même que par le système de contrôle thermique de la machine.
Trois facteurs distinguent une machine performante d’une machine problématique :
- Capacité de refroidissement du cabestan. Les cabestans refroidis à l'eau avec un débit élevé maintiennent la température de surface en dessous de la limite où la lubrification et la structure métallique se dégradent.
- Stabilité de la tension du dos. Un bras danseur ou un dévidoir servocommandé empêche la fluctuation du diamètre d'une bobine à l'autre.
- Précision du calendrier de réussite. La réduction par passe doit correspondre à la courbe d'écrouissage du matériau – généralement 12 à 18 % par passe pour les qualités à haute teneur en carbone.
Si vous les faites correctement, la machine devient un outil prévisible. Si vous vous trompez, même la meilleure tige d'acier ne produira pas de fil fiable.
Principales applications du fil tréfilé à haute teneur en carbone
Les applications réelles d'une machine de tréfilage en acier à haute teneur en carbone sont les produits qui reposent sur un rapport résistance/poids élevé :
| Demande | Gamme de fils | Exigence critique |
|---|---|---|
| Ressorts | 0,5 à 4,0 mm | Tolérance à la traction, surface exempte de microfissures |
| Brins de câbles métalliques | 0,2 – 3,0 mm | Durée de vie, diamètre uniforme |
| Toron précontraint | 5,0 – 12,0 mm | Faible relaxation, limite d'élasticité élevée |
| Fil de fer barbelé, maillon de chaîne | 1,0 – 3,5 mm | Adhérence du revêtement, capacité de pliage |
| Clous à haute résistance | 1,2 à 4,5 mm | Dureté, comportement de cap constant |
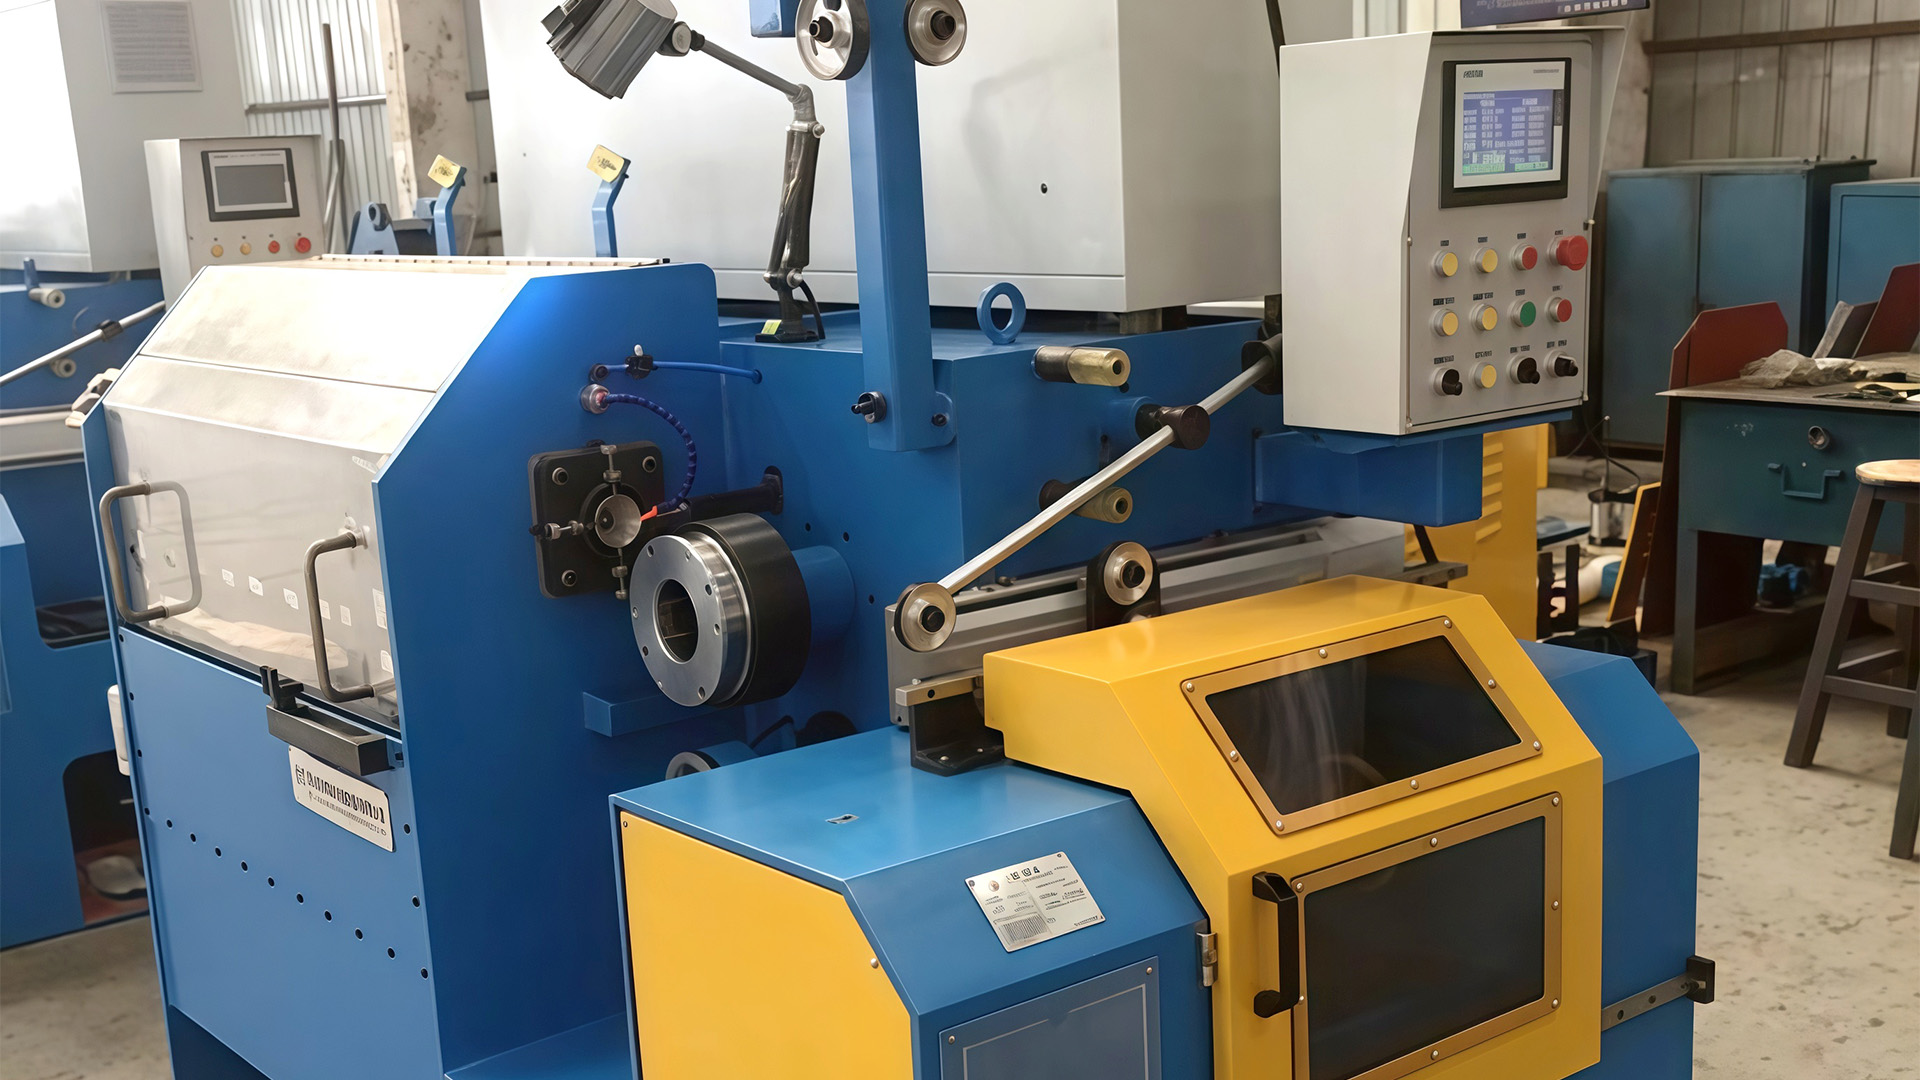
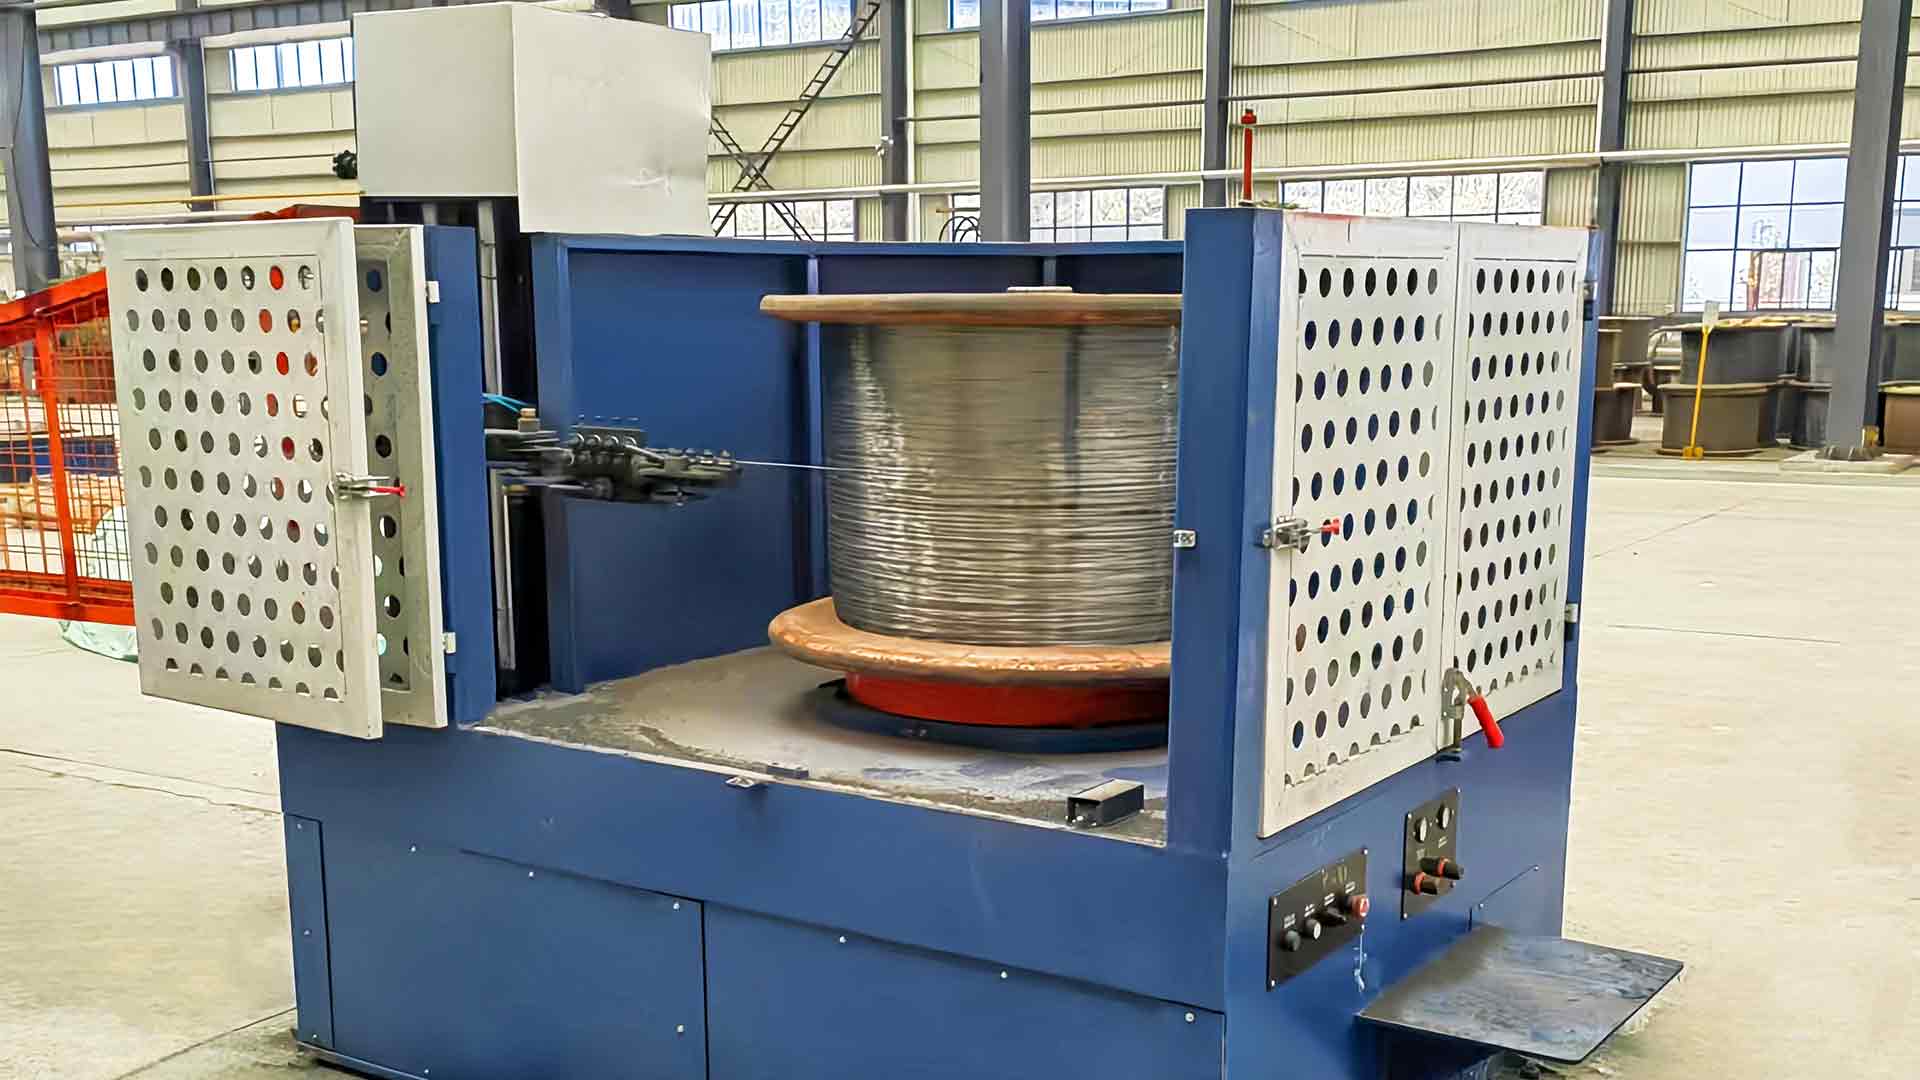
Pour la production de ressorts, la machine à dessiner en ligne droite est la solution la plus courante. Sa disposition en boîte à filière et son refroidissement par cabestan affectent directement la décarburation et les fissures de surface. Une machine telle que cette machine de tréfilage directe intégrée LZ600 est souvent spécifiée pour cette classe de service, car la disposition en ligne maintient l'axe de passage droit du gain à la réception.
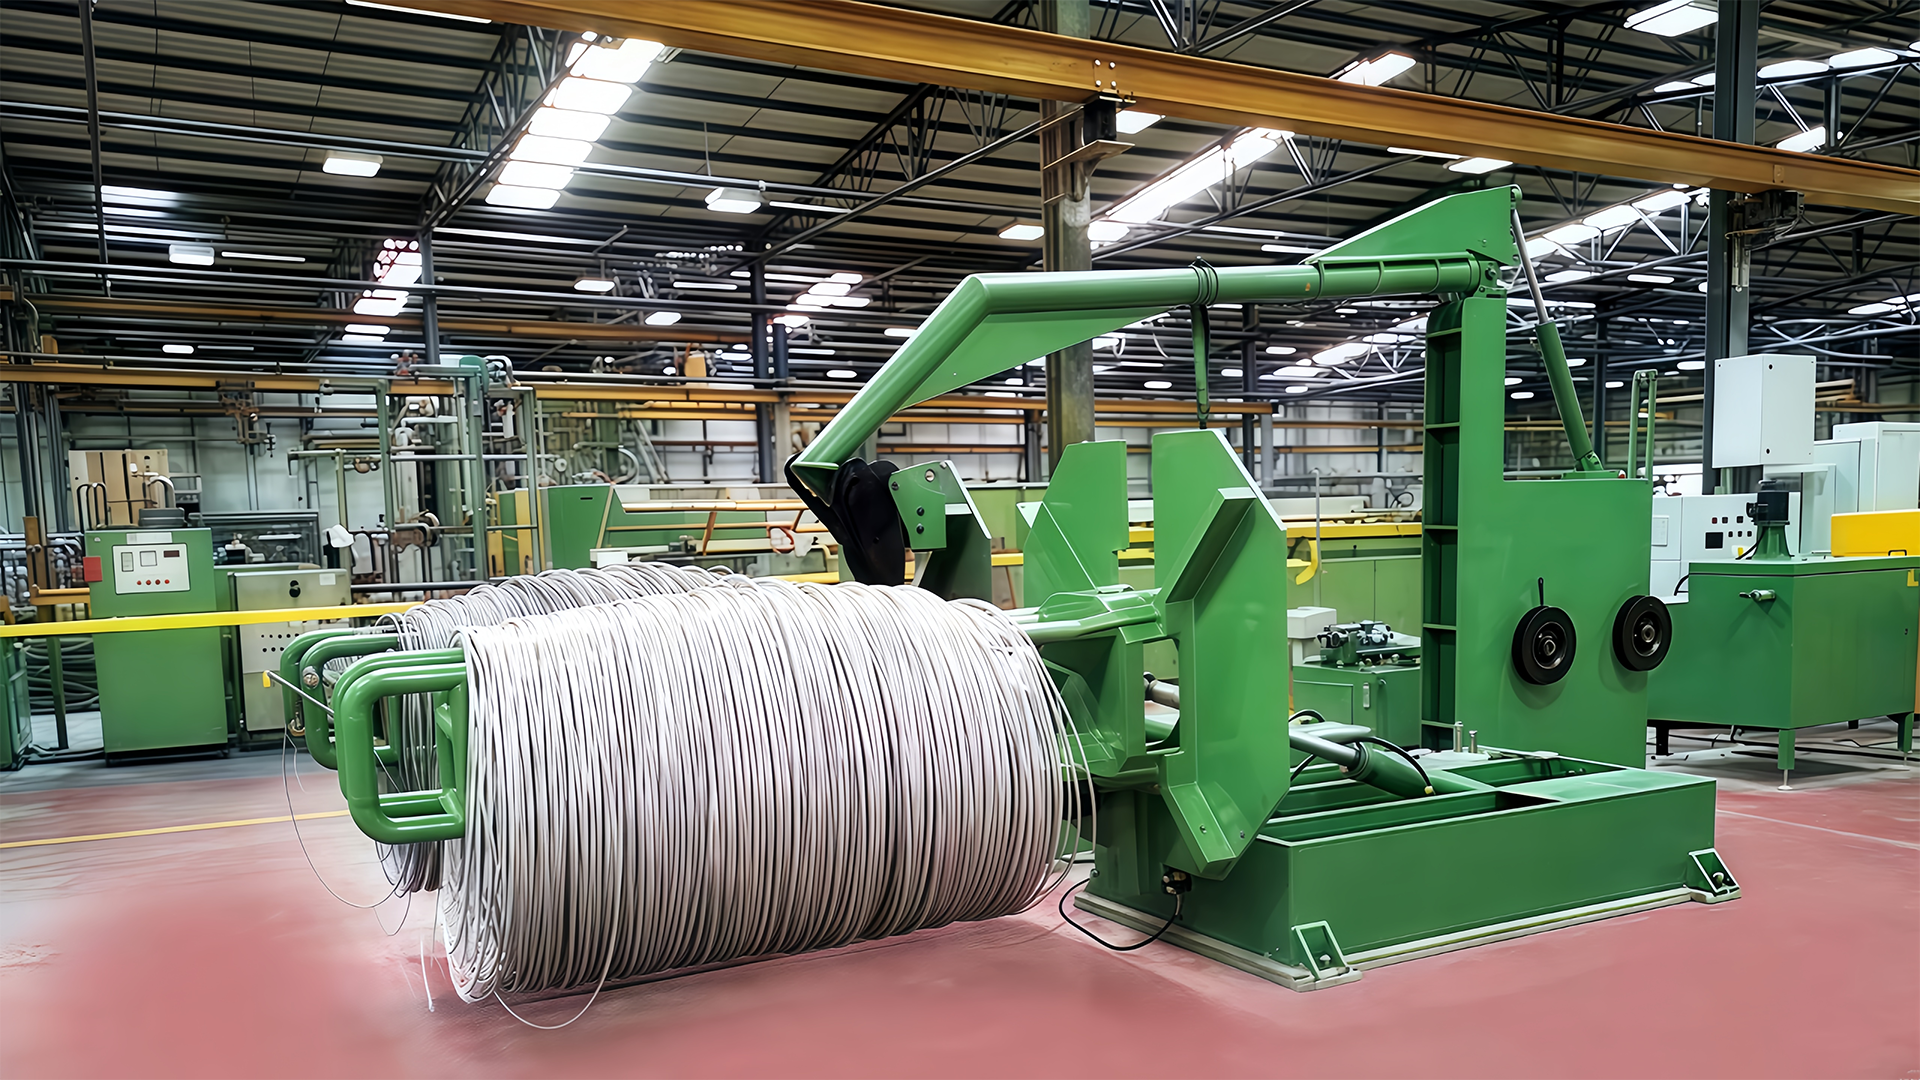
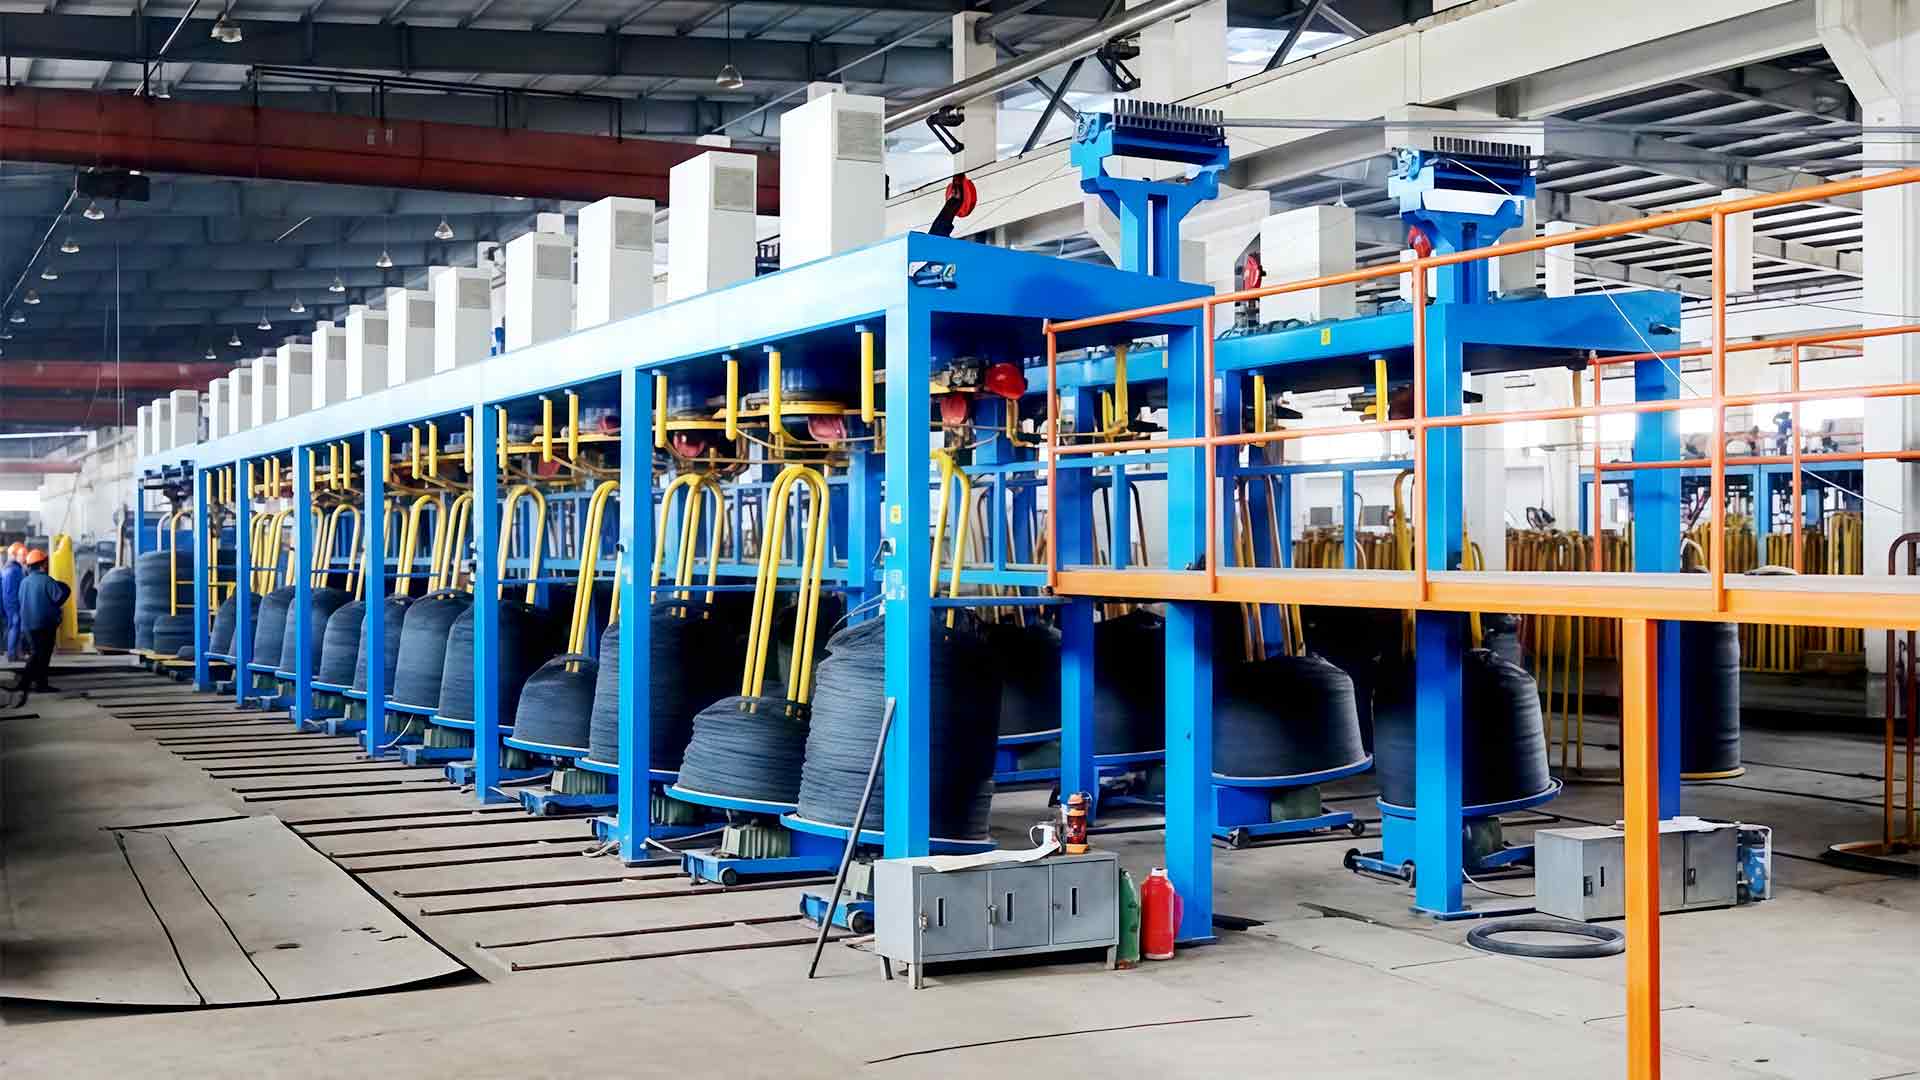
Les producteurs de câbles métalliques préfèrent généralement une machine inversée pour les bobines de gros poids. Une machine de tréfilage inversée à grande vitesse tire le fil du cabestan verticalement, de sorte qu'il puisse s'accumuler en bobines lourdes sans tête d'enroulement séparée. Cela réduit les temps d'arrêt lors du changement de bobine et préserve la qualité de torsion du fil.
Les fabricants de clôtures et de clous n’ont peut-être pas besoin de la ligne la plus rapide, mais ils ont besoin d’une machine qui tolère de légères variations dans la composition chimique des tiges entrantes. Le tréfilage humide avec une machine à réservoir d'eau est parfois utilisé pour le fil galvanisé fin, mais le tréfilage à sec avec une machine à ligne droite ou à poulie reste la norme pour les applications à haute teneur en carbone au-dessus de 1 mm.
"En pratique, c'est l'application qui définit la machine. Un producteur de ressorts s'inquiète des défauts de surface ; un producteur de câbles s'inquiète de la cohérence de la torsion. La même machine à tréfiler ne peut ignorer non plus."
Faire correspondre le type de machine à l'application
Le choix entre les machines à ligne droite, inversée, à poulie et à réservoir d'eau n'est pas une question de préférence de marque. Chaque disposition modifie le cheminement du fil, le refroidissement et la manipulation des bobines.
| Type de machine | Chemin de fil | Idéal pour | Adéquation à haute teneur en carbone |
|---|---|---|---|
| Sec en ligne droite | Matrices horizontales et consécutives | Ressorts, nails, precision wire | Élevé — bon refroidissement et rectitude |
| Verticale inversée | Vers le haut au-dessus d'un cabestan vertical | Toron de corde, bobines lourdes | Élevé : poids de bobine important, faible torsion |
| Poulie | Enroulé autour de plusieurs poulies | Usage général, vitesse inférieure | Moyen – le refroidissement est limité |
| Réservoir d'eau mouillé | Cabestans immergés, lubrifiant liquide | Fil fin inférieur à 1 mm | Limite inférieure de température du lubrifiant humide |
Au sein de ces types, la taille de la machine et la puissance du moteur doivent être adaptées aux diamètres d'entrée et de finition. Une machine conçue pour une entrée de 6,5 mm peut généralement descendre jusqu'à 1,5 mm, mais atteindre 0,5 mm nécessite plus de passes, un refroidissement plus strict et souvent une deuxième machine dédiée.
Processus, risques et configuration adéquate
La sélection commence par le parcours du processus. Pour les tiges à haute teneur en carbone, la ligne typique ressemble à ceci : gain de tige → détartrage mécanique → meulage à bande → revêtement et séchage au borax → étirage en ligne droite → bobinage ou enroulement inversé. Chaque étape affecte les performances de la machine à dessiner.
Ces avertissements ne sont pas théoriques. Dans une ligne à haute teneur en carbone, le coût d'un toron cassé ne concerne pas seulement le fil mis au rebut : il s'agit également du temps d'arrêt nécessaire au réenfilage de la ligne et au remplacement de la filière. La sélection d'une machine avec un diamètre de cabestan plus grand, une surface de cabestan durcie et des boîtes à matrices de rechange réduit ces événements.
La machine à dessiner dans le cadre d'une chaîne de production
Un autre contexte courant est celui de la rénovation. De nombreuses usines possèdent déjà une unité de récupération, de détartrage et de reprise. Ils remplacent uniquement la machine à dessiner. Dans ce cas, les spécifications clés sont le diamètre du cabestan, le nombre de matrices et la puissance du moteur.
Une séquence pratique pour une ligne hautement carbone :
- Gain de tige avec contrôle de tension
- Détartrage mécanique — ou décapage pour les exigences de surface plus élevées
- Meulage ou polissage de bande
- Tunnel de revêtement et de séchage au borax
- Machine à tréfiler en ligne droite
- Récepteur : spouleur, bloc inversé ou collier de bloc mort
Faites attention à la méthode de reprise. Pour les fils à ressort à haute teneur en carbone, le bobinage est courant ; pour les torons de câble, une tension inversée avec pose de motifs permet un meilleur contrôle de la bobine. La machine à étirer doit être configurée pour le type de reprise dès le premier jour, car le profil de tension change.
La disposition en ligne droite est privilégiée car elle maintient l'axe du fil fixe, ce qui simplifie l'alignement de la matrice et pointe le fil fini directement vers l'enrouleur. Nous décrivons le principe de fonctionnement plus en profondeur dans ce guide du principe de la machine à tréfiler en ligne droite. Si vous envisagez une nouvelle ligne, le catalogue complet d'équipements pour machines à tréfiler donne un aperçu de ce qu'il faut combiner.
Considérations d'approvisionnement pour une machine de tréfilage à haute teneur en carbone
L'achat d'une machine à tréfiler en acier à haute teneur en carbone est une décision d'investissement. L'application de la machine va au-delà de la puissance du moteur et de la vitesse nominale :
- Matériau cabestan. L'acier allié trempé avec une surface rectifiée évite une usure prématurée.
- Circuit de refroidissement. Le refroidissement par eau en boucle fermée pour les cabestans et les porte-filières vaut le coût supplémentaire.
- Préparation PLC et IHM. Les contrôleurs industriels courants raccourcissent la formation des opérateurs.
- Pièces de rechange et consommables. Les matrices, les cabestans et la poudre lubrifiante doivent être disponibles auprès d'un seul fournisseur.
- Service. La mise en service, la formation et le diagnostic à distance comptent bien plus que la date de livraison.
Si possible, visitez une ligne de production qui propose la même gamme de fils que celle que vous envisagez de produire. Renseignez-vous sur la vitesse réelle de la ligne et la durée de vie des matrices. Les fiches techniques peuvent sembler impressionnantes, mais la stabilité de la température et de la tension de la matrice ne se révèle qu'en fonctionnement.
Les applications des machines de tréfilage en acier à haute teneur en carbone s'étendent des petites bobines à ressort aux câbles multibrins et aux renforts précontraints. Le fil conducteur n’est pas le diamètre ou la vitesse du fil ; c'est la capacité de la machine à gérer la chaleur et la tension sans sacrifier la qualité métallurgique de l'acier. Adaptez la machine à votre famille de produits, vérifiez la configuration du refroidissement et de la récupération, et le reste de la ligne suivra.