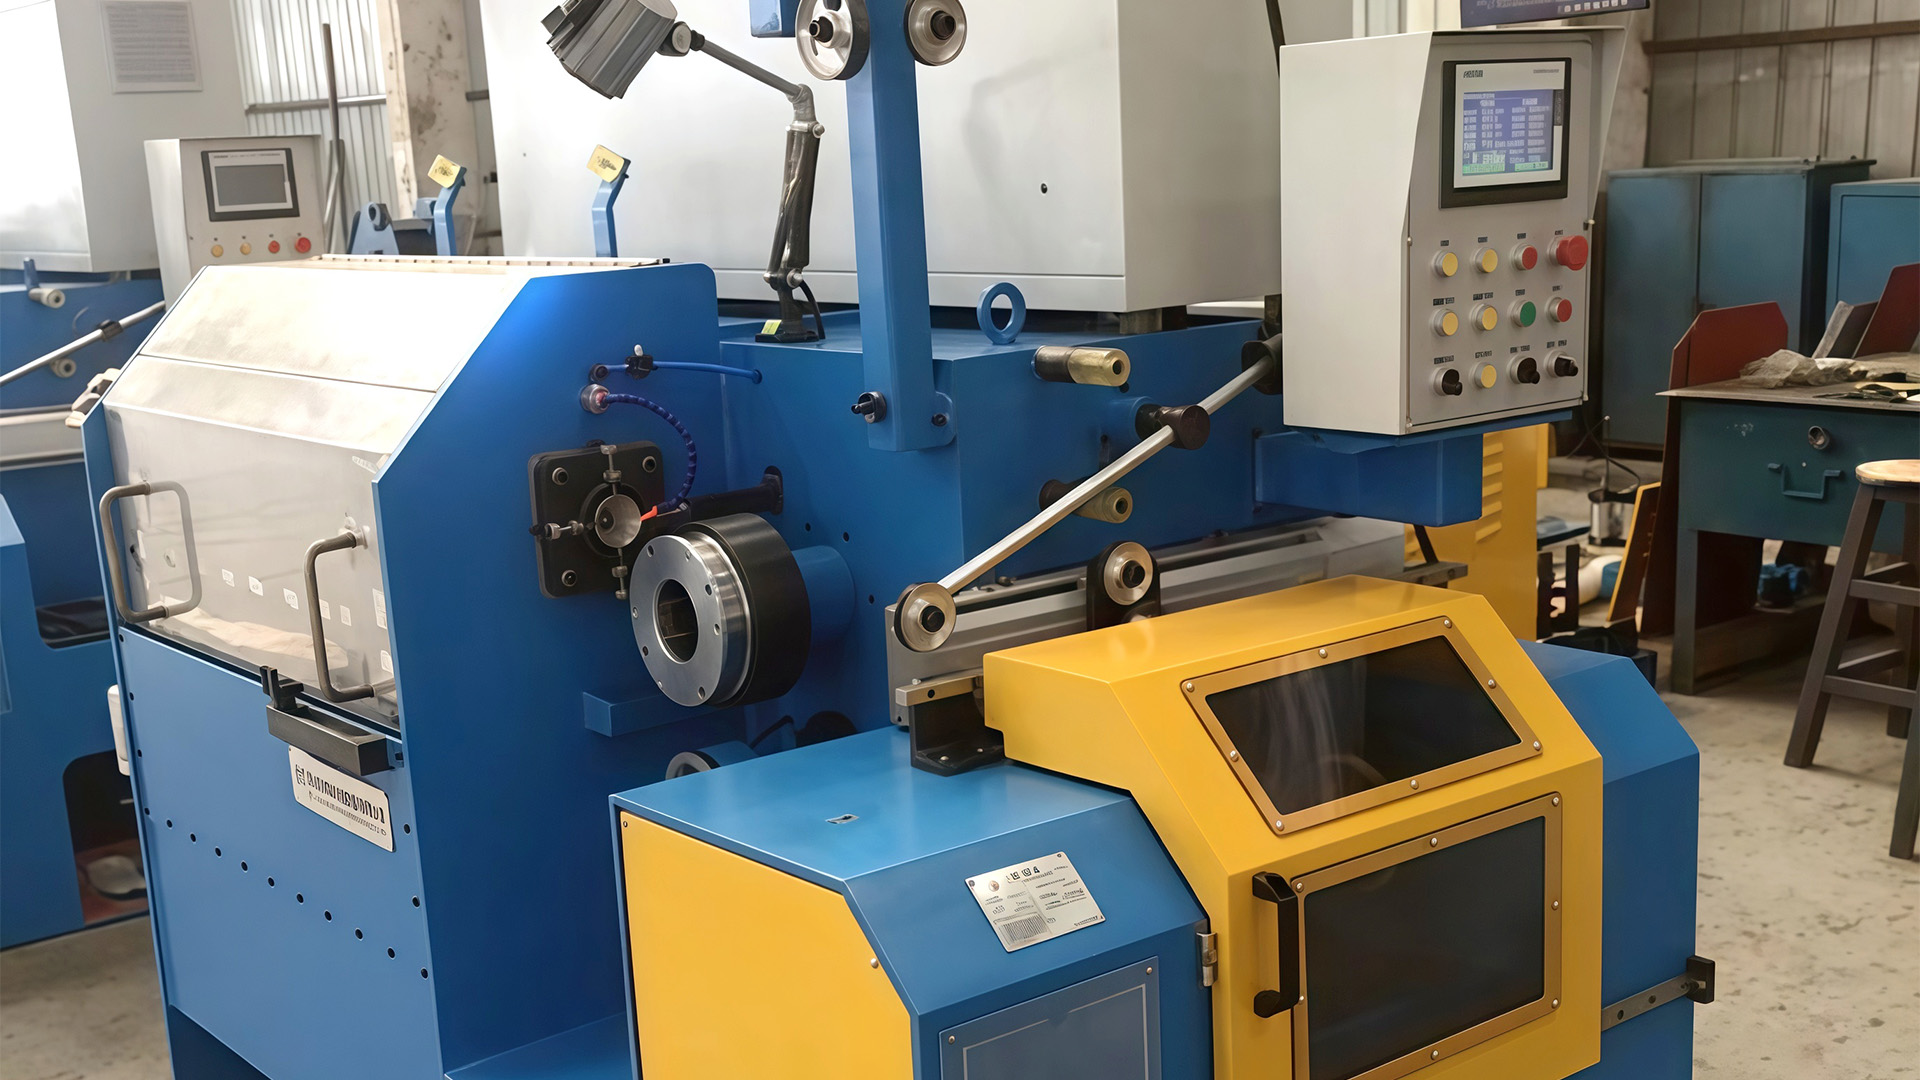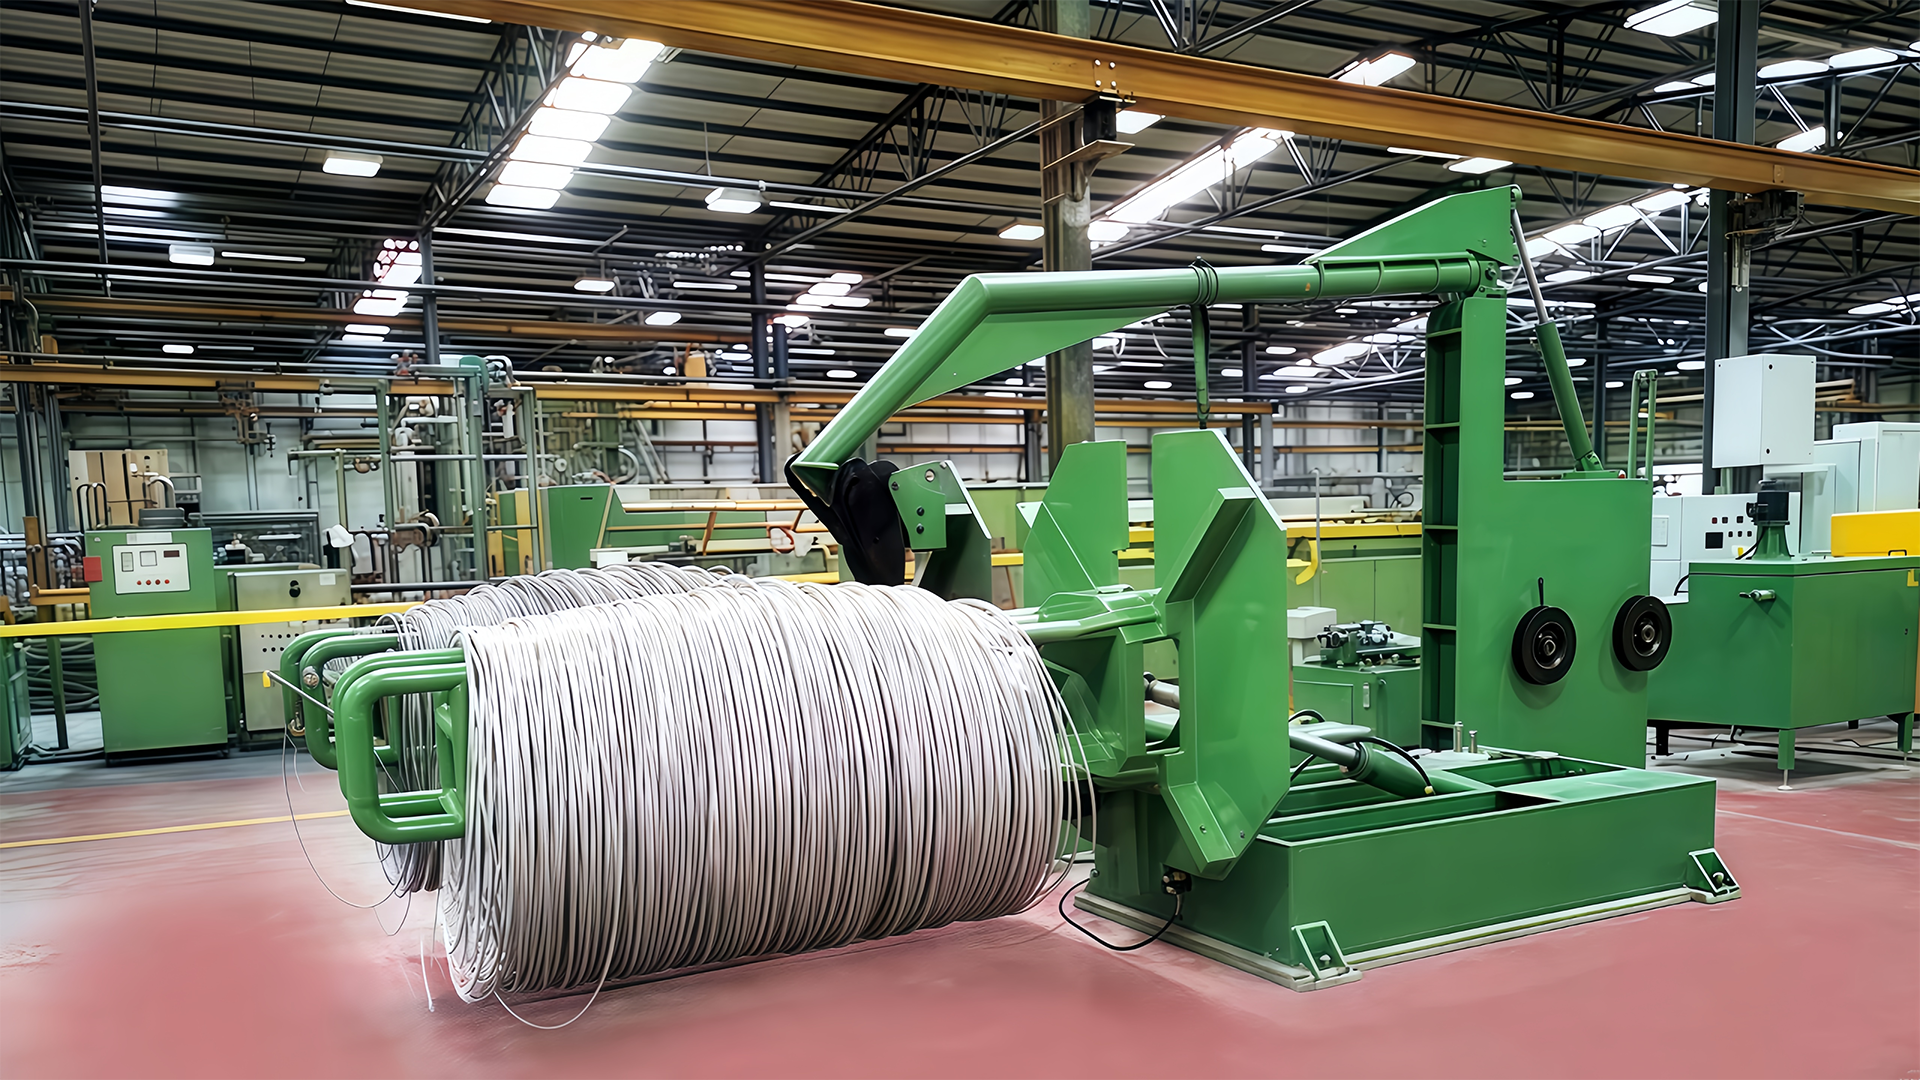

Machine de tréfilage fin avec recuit : recuit en ligne pour une qualité de fil uniforme
Une machine de tréfilage fin avec recuit combine un tréfilage humide à haute réduction avec un traitement thermique continu, de sorte que le fil reste ductile, incassable et prêt à être enroulé du premier au dernier mètre.
Considérons un moulin à fil passant d'une tige de 1,2 mm à un fil en acier inoxydable de 0,25 mm. Dès le premier quart de travail, de fines poussières d'acier apparaissent sur les cabestans et la ligne s'arrête au relevage toutes les vingt minutes. Le fil semble correct jusqu'à ce que vous le pliez : il rebondit, se fissure ou se casse simplement. Les blocs de dessin font leur travail. Le métal a simplement épuisé sa ductilité.
La conclusion est directe : pour le fil fin, le recuit fait partie des spécifications de la machine et non un module complémentaire. Il modifie la vitesse de ligne que vous pouvez maintenir, le contrôle de tension dont vous avez besoin, la disposition du refroidissement et même le nombre de matrices que vous pouvez utiliser. Si vous souhaitez revenir sur les fondamentaux, notre article sur comment une machine à tréfiler transforme le métal brut en fil fin explique la physique; ici, nous nous concentrons sur ce qui change lorsqu'une station de recuit se trouve sur la même ligne.
Pourquoi le fil fin a besoin d'un recuit dans la même ligne
L’étirage à froid est un écrouissage contrôlé. Chaque matrice réduit la section transversale et rend le fil plus solide mais moins ductile. À 1,0 mm, c'est gérable ; à 0,2 mm, l'allongement tombe à une petite fraction de sa valeur d'origine. Le fil dur se brise au niveau des cabestans, raye l'intérieur des matrices et refuse de reposer proprement sur la bobine.
Un four discontinu peut restaurer la ductilité plus tard, mais cette voie crée une file d'attente : les bobines attendent un cycle de four, l'oxyde doit être décapé et les propriétés mécaniques varient d'une bobine à l'autre. Un recuit monté directement après le dernier bloc de dessin supprime entièrement la file d'attente. Le fil est recuit, refroidi et bobiné en un seul passage continu.
L'étirage à froid offre le diamètre que vous avez demandé, mais pas la ductilité dont vous avez besoin pour l'étape suivante. Le recuit le rend.
Comment fonctionne un recuit en ligne
Les lignes de fils fins utilisent un recuit par résistance. Le fil en mouvement passe entre deux roues de contact, le courant circule à travers le fil lui-même et une résistance électrique le chauffe jusqu'à la température de recristallisation en une fraction de seconde. Le fil traverse ensuite une section de refroidissement avant que la bobine réceptrice ne le reçoive.
La température est contrôlée indirectement. Étant donné que le fil se déplace, l'alimentation doit suivre la vitesse de la ligne : plus de courant à vitesse élevée, moins à vitesse inférieure. Sur une machine bien intégrée, le recuit suit la vitesse du cabestan via le PLC, de sorte que le fil reçoit le même traitement thermique à 8 m/s qu'à 15 m/s.
Le recuit est placé après le cabestan final, là où le fil est déjà sec. Les roues de contact nécessitent un contact propre et sans oxyde pour fonctionner de manière cohérente. Lorsqu'ils sont correctement entretenus, le résultat est un fil suffisamment souple pour se plier à plusieurs reprises et suffisamment solide pour les étapes de formage qui suivent.
| Facteur | Recuit en ligne | Recuit par lots |
|---|---|---|
| Contrôle de la ductilité | Uniforme de bobine en bobine | Dépend de la position dans la charge du four |
| État des surfaces | Oxyde minimal lorsque la vitesse et la tension sont contrôlées | L'oxydation et la décoloration sont courantes |
| Travaux en cours | Aucun entre l'étirage et le recuit | Bobines pleines en attente d'un cycle de four |
| Travail | Aucune manipulation supplémentaire | Chargement, déchargement et entretien du four |
| Continuité | Canne à bobiner en un seul passage | Processus séparé avec arrêts |
Configurations de machines importantes pour le fil fin
Le fil fin est presque toujours tiré sur une machine humide – du type réservoir d’eau. Les matrices restent immergées dans l'émulsion, qui éloigne la chaleur de la zone de déformation et maintient le lubrifiant sur le fil. En dessous d'environ 0,4 mm, l'étirage humide est la voie standard ; sans ce refroidissement, le fil surchaufferait à l’intérieur des matrices et se briserait.
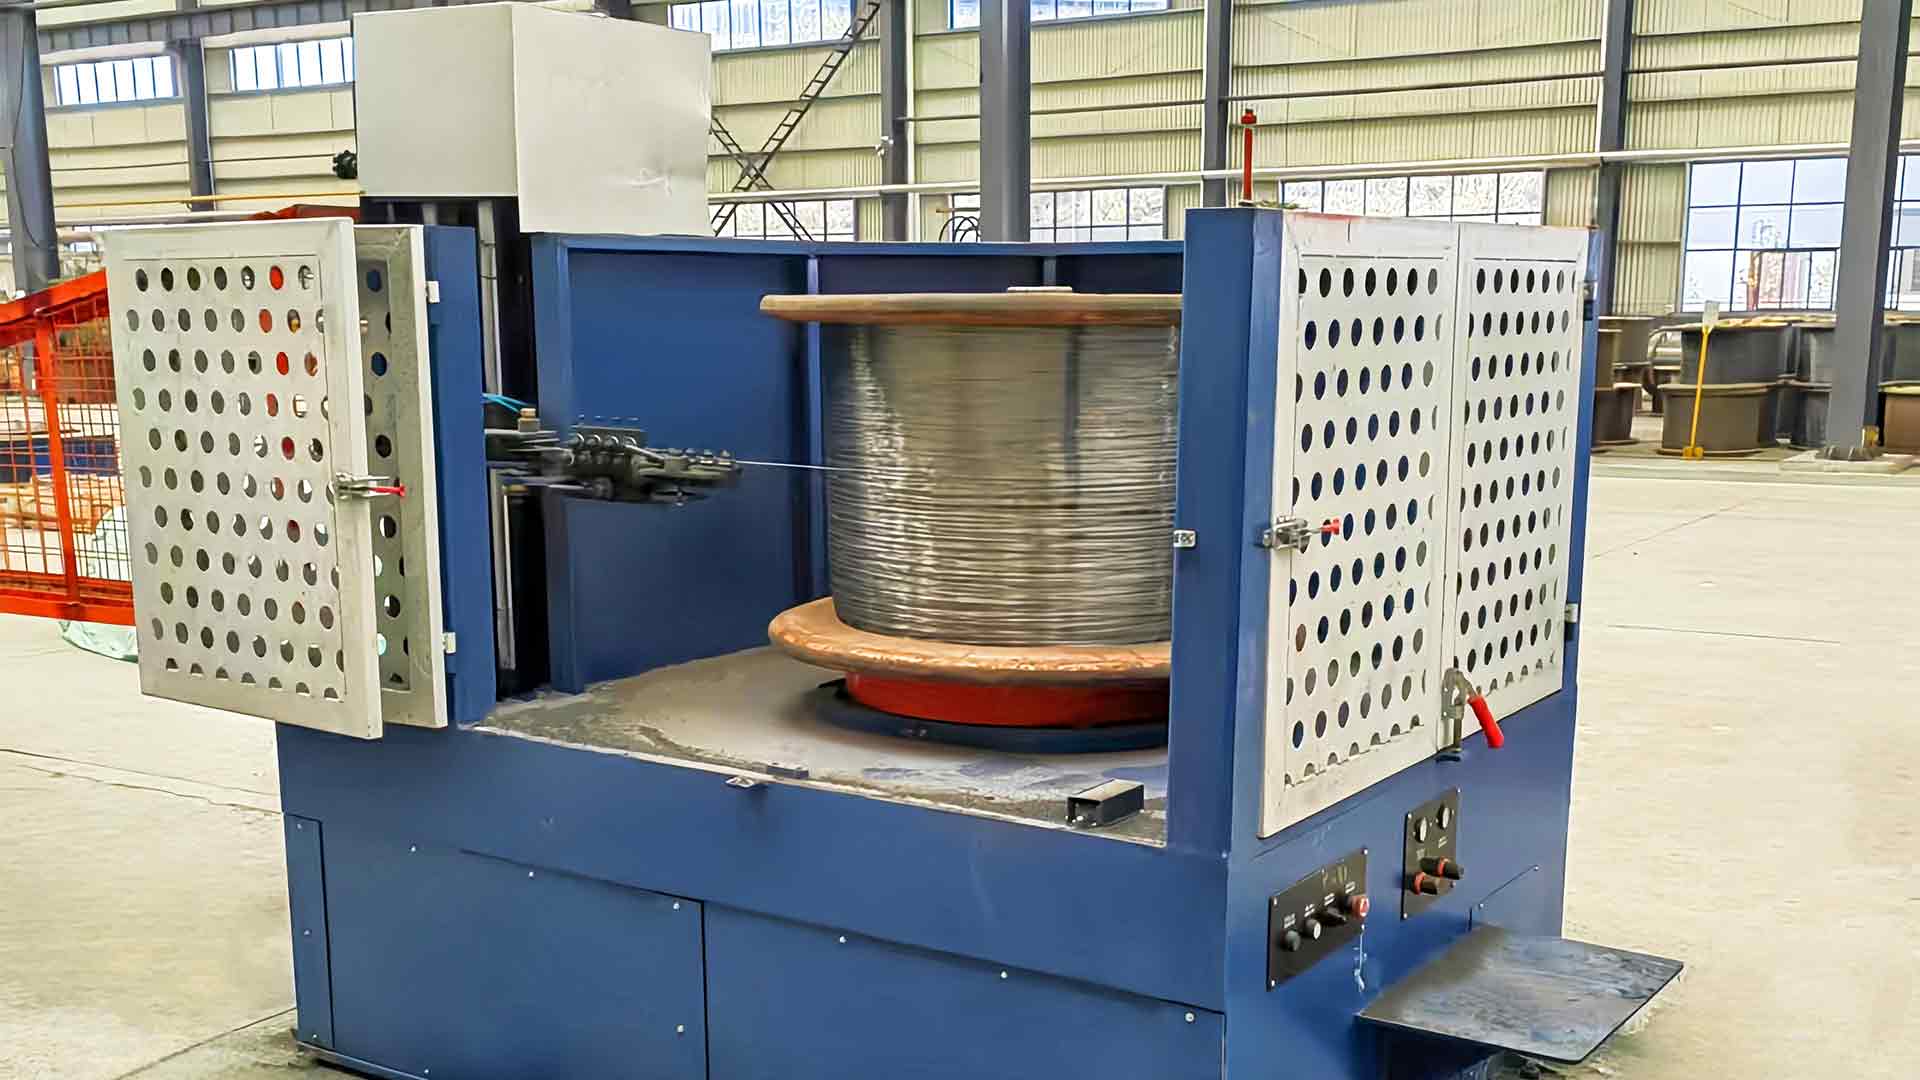
 Machine de tréfilage de réservoir d'eau humide pour fil fin Cette machine gère le tréfilage fin en dessous de 0,4 mm en immergeant les matrices dans une émulsion pour le refroidissement et la lubrification. Il s'adapte à la ligne décrite après la station de paiement, où un refroidissement constant évite les cassures et garantit une finition de surface lisse. Voir le produit →
Une ligne typique va de la station de débit à travers un redresseur, puis passe par 19 à 23 matrices dans la machine à réservoir d'eau, dans le recuit, à travers un tube de refroidissement et enfin sur une bobine réceptrice avec une tension contrôlée par le danseur. Le nombre de matrices définit le calendrier de réduction ; la position du recuit définit la charge que subissent les derniers cabestans – et donc combien de temps ils durent entre les révisions.
Le contrôle de la tension est le détail qui sépare une ligne soignée d’une ligne frustrante. Le fil recuit est plus mou et s'étire légèrement sous tension, donc une tension trop forte déforme la bobine et modifie le diamètre mesuré. Un rouleau danseur ou un capteur de force maintient la tension suffisamment faible pour que le fil reste rond, mais suffisamment élevée pour s'enrouler fermement.
Que vérifier avant d'acheter
Une machine à tréfiler fine avec recuit est un système, pas un ensemble de pièces. Commencez par le programme de réduction : la machine dispose-t-elle de suffisamment de matrices pour vos diamètres d'entrée et finaux ? Vérifiez ensuite la puissance du recuit par rapport à la vitesse de ligne maximale que vous utiliserez avec la plus grande taille de fil de votre gamme.
Lors d'un test en usine, surveillez quatre choses :
- Uniformité d'allongement sur une bobine complète, du noyau aux couches extérieures.
- État de surface : pas de marques de recuit, pas de rayures sur la matrice, pas d'oxyde visible.
- Taux de casse à vitesse nominale de ligne, observé sur plusieurs heures consécutives, pas une seule bobine.
- Stabilité de la température du recuit et de la section de refroidissement après un long cycle de production.
Demandez comment le recuit est intégré au contrôle de la machine. Des armoires séparées peuvent fonctionner, mais une ligne synchronisée dans laquelle le recuit suit la vitesse du cabestan est beaucoup plus facile à maintenir cohérente. Si vous comparez des configurations, notre machines de tréfilage de réservoir d'eau Cette page répertorie les familles de machines construites pour ce type de procédé.
Là où cela rapporte : candidatures
Le fil fin en acier inoxydable – utilisé pour le fil de soudage, le treillis tissé, le renforcement des tuyaux tressés et le blindage des câbles – exige une surface propre et une ductilité fiable. Si la température du recuit varie, le fil devient dur dans certaines sections et mou dans d'autres, ce qui apparaît immédiatement lors du tissage ou du toronnage.
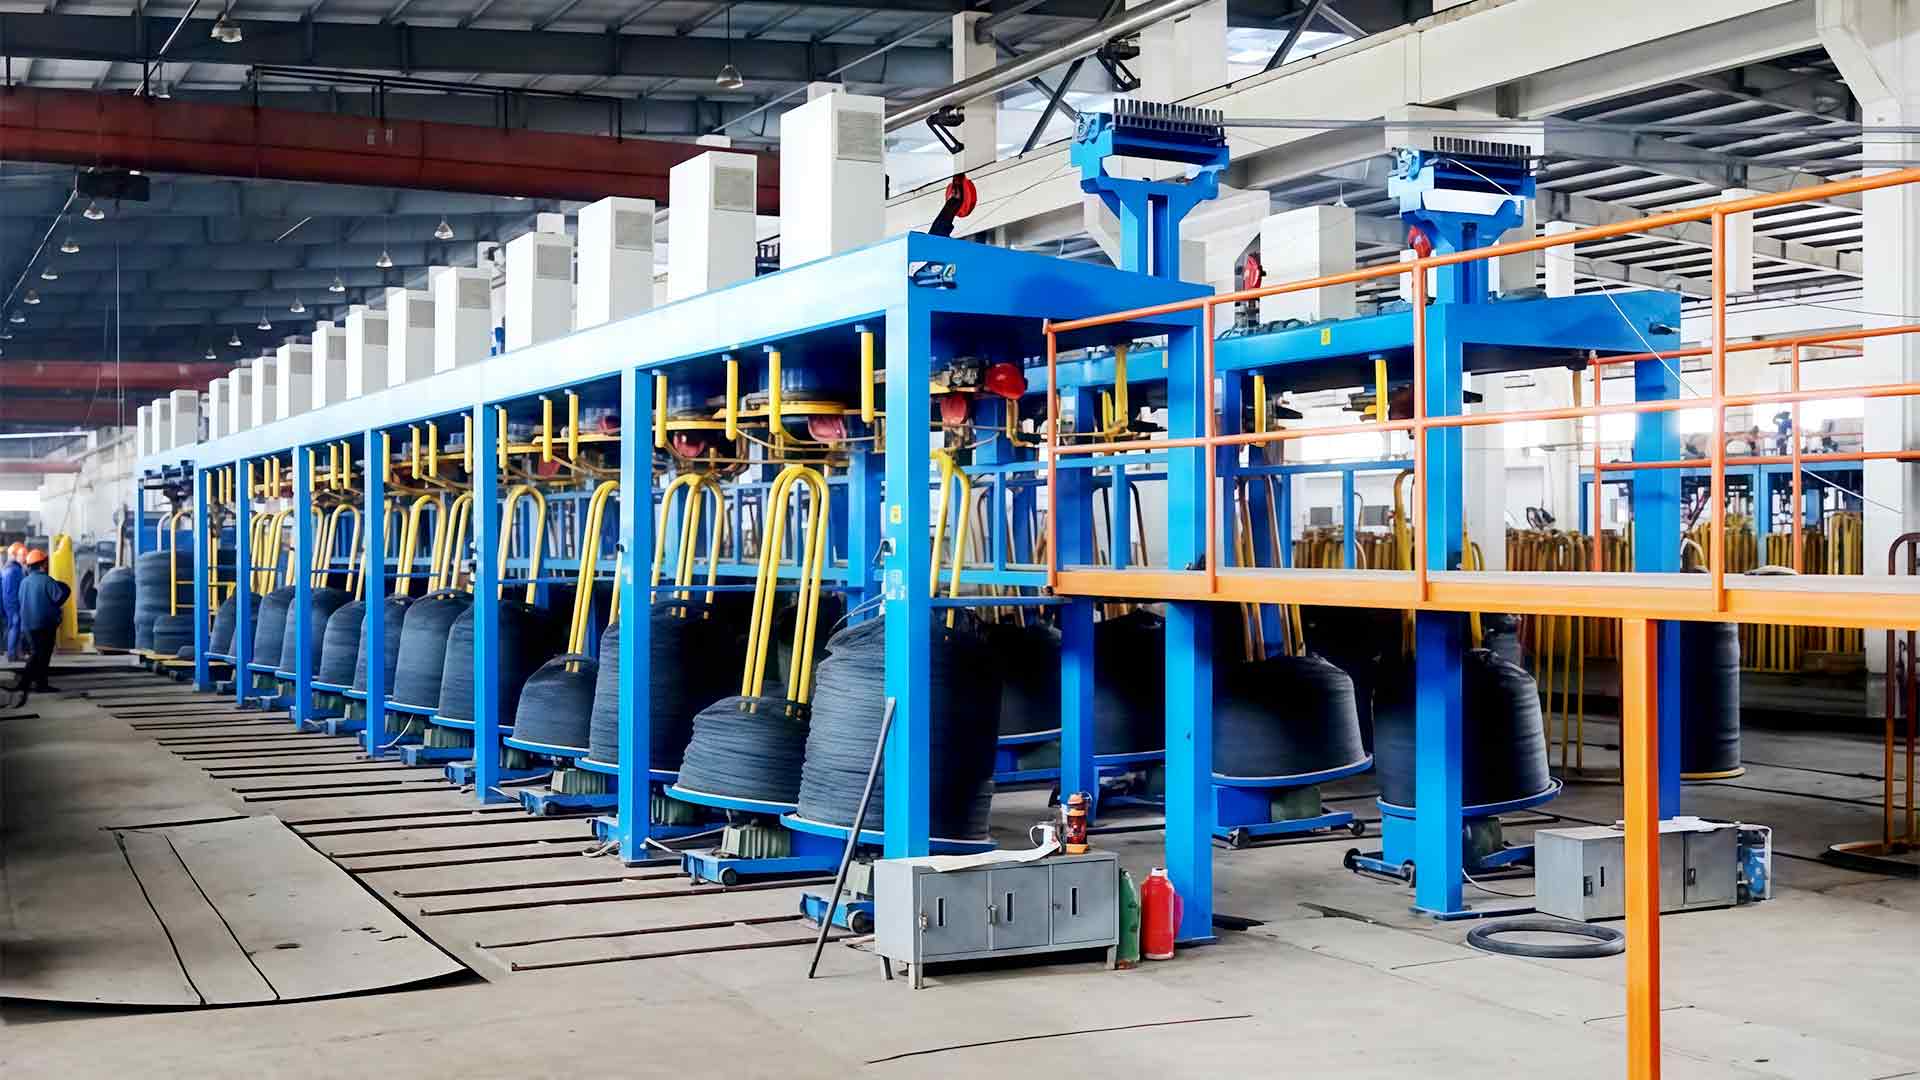
Machine de dessin de réservoir d'eau en acier inoxydable Le fil en acier inoxydable nécessite un recuit contrôlé et un étirage propre. Cette machine à réservoir d'eau refroidit et lubrifie le matériau dur pour minimiser la friction et l'usure de la matrice, aidant ainsi à maintenir la ductilité pour un tissage ou un toronnage cohérent. Voir le produit → Le fil fin en acier à faible teneur en carbone, matière première pour les clous, le fil d'attache et le fil de reliure général, est une activité au coût au kilogramme. Le fil tréfilé use les outils de formage et résiste à la flexion ; le fil recuit permet au formeur de clous ou au soudeur de treillis de fonctionner à sa vitesse nominale sans arrêts forcés.
Machine de tréfilage de réservoir d'eau en acier à faible teneur en carbone Pour les fils d'acier à faible teneur en carbone sensibles aux coûts utilisés dans les clous et les reliures, cette machine maintient la température stable et applique une lubrification pour réduire l'usure des matrices. Il prend en charge un emboutissage fluide et une ductilité recuite, permettant un formage plus rapide sans interruption. Voir le produit → L'acier recouvert d'aluminium suit la même logique, à un ajustement près : le recuit doit être adapté à la conductivité thermique du matériau, qui diffère entre l'aluminium et l'acier. Le principe reste identique : restaurer la ductilité, garder la surface propre et laisser le processus suivant se dérouler sans interruption.
Lorsque vous évaluez une machine, partez de vos propres chiffres de production : diamètre de la tige d'entrée, taille finale du fil, qualité du matériau et vitesse de ligne nécessaire pour atteindre votre tonnage mensuel. Considérez ensuite la ligne comme un seul système – matrices, cabestans, recuit, refroidissement et enroulement – au lieu d’une liste de noms de composants.
Si le fournisseur le permet, effectuez un échantillon avec votre propre matériau de tige. Une machine qui manipule cette tige à la vitesse nominale, avec un allongement uniforme et une surface propre, vaut plus que n'importe quelle fiche technique. C'est la machine qui produira tranquillement, jour après jour.