
Tréfilage en acier inoxydable · Guide d'application
Où les machines à tréfiler en acier inoxydable gagnent leur place
Fils de guidage médicaux, ressorts de soupapes automobiles, treillis architecturaux, fixations résistantes à la corrosion : chaque application impose des exigences différentes en matière de surface, de résistance et de cohérence. Ce guide examine ces exigences et ce qu'elles signifient pour la sélection des machines.
Un fabricant européen de fixations a récemment retracé un lot de vis autotaraudeuses rejetées jusqu'à une variation de 0,02 mm du diamètre du fil d'acier inoxydable entrant dans sa ligne d'alimentation. Le même mois, un fabricant de dispositifs médicaux a arrêté la production de fils guides parce que des micro-rayures sur le fil transportaient des contaminants dans le produit final. Différentes industries, différents modes de défaillance, mais la même cause fondamentale : le fil avait été tiré sur un équipement qui n'était pas adapté à l'application.
Les machines à tréfiler en acier inoxydable sont rarement achetées en tant que machines génériques. Ils sont choisis lorsque l'équipe de production comprend que le diamètre final, l'intégrité de la surface et la résistance mécanique sont tous déterminés lors de la passe d'étirage. Comprendre l'application est donc la première étape pour sélectionner la configuration de machine, le package de matrice, la méthode de lubrification et la stratégie de reprise appropriés.
Ce qu'une machine à tréfiler en acier inoxydable détermine
Le fil d'acier inoxydable entre dans la ligne sous forme de tige laminée à chaud, généralement de 5,5 mm et plus, et sort sous forme de fil dont le diamètre est réduit par une série de passes d'étirage à froid. Chaque passage tire le matériau à travers une filière en carbure de tungstène ou en diamant, réorganisant la structure des grains et augmentant la résistance à la traction. Pour les nuances austénitiques telles que 304 et 316, cet écrouissage constitue souvent le seul objectif de l'étirage : les ressorts, les fixations et les câbles structurels en dépendent pour fonctionner dans le cadre de leurs charges nominales. La mécanique complète du processus est expliquée dans notre note sur comment fonctionne une machine à tréfiler .
Au-delà de la résistance, la machine contrôle quatre sorties qui décident si le fil convient à son application : la finition de surface, qui affecte la résistance à la corrosion et la nettoyabilité ; cohérence dimensionnelle sur toute la bobine ; la durée de vie de la matrice et le comportement de lubrification, qui déterminent les coûts d'exploitation ; et la rectitude ou la fonte qui détermine la douceur avec laquelle le fil s'alimente dans les machines de formage.
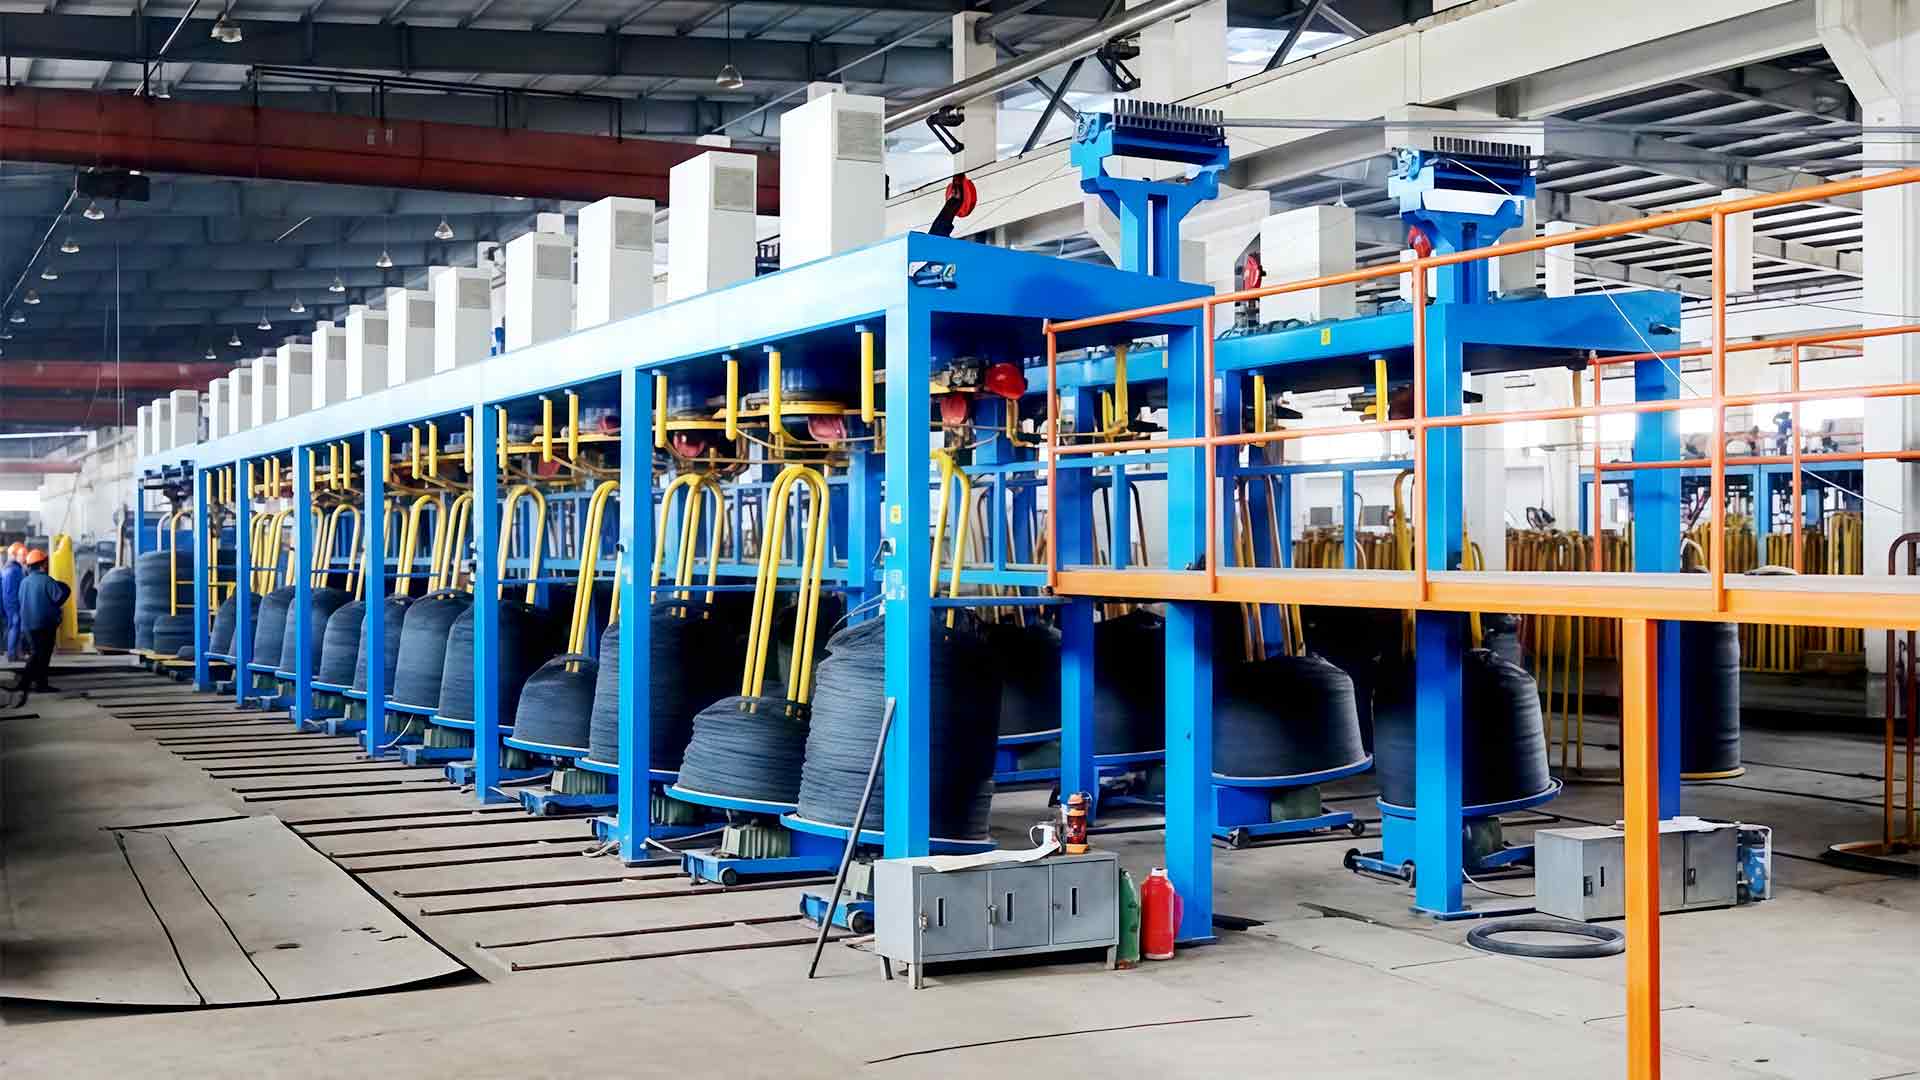
L’architecture de la machine façonne ces résultats. Les machines à réservoir d'eau font passer le fil immergé dans le lubrifiant et s'adaptent à la tendance de l'acier inoxydable au grippage et au durcissement rapide. Les machines sèches en ligne droite favorisent la production à haut débit de grands diamètres. Les machines inversées manipulent des bobines lourdes et excellent dans la casse des tiges.
Un fil ne révèle l'historique de son processus qu'en cas de défaillance sur le terrain. La machine à étirer a déjà démarré sur la bobine suivante.
Aperçu des principaux domaines d'application
On peut s'attendre à ce que la même machine produise un ressort qui supporte 200 000 cycles, un fil de guidage avec une finition semblable à un miroir et un fil de liaison de construction conçu pour résister à des décennies de chlorures. Le tableau ci-dessous résume la manière dont les différentes industries priorisent ces propriétés.
| Domaine d'application | Produits typiques en fil inoxydable | Propriété la plus exigeante |
|---|---|---|
| Médical et pharmaceutique | Fils guides, aiguilles, arcs orthodontiques | Microfinition de surface, précision dimensionnelle |
| Automobile | Ressorts de soupape, composants d'injection, pièces de retenue de sécurité | Résistance à la fatigue, uniformité de traction |
| Construction et architecture | Câble, treillis, fil d'attache, toron de garde-corps | Résistance à la corrosion, coulée constante |
| Fixations et quincaillerie | Vis autotaraudeuses, boulons, rivets | Tolérance de diamètre, transfert de lubrifiant |
| Aérospatiale | Câbles de commande, ressorts d'actionnement | Rapport résistance/poids, traçabilité |
| Alimentation et transformation | Maille de convoyeur, média filtrant, ressorts de pesée | Nettoyabilité, stabilité à la corrosion |
Le fil médical se situe à l’extrémité la plus exigeante du spectre. Les fils conducteurs et les aiguilles ne tolèrent presque aucun défaut de surface, car une rayure sur le fil devient un générateur de contraintes et un site de contamination. L'étirage humide avec des matrices polies et un lubrifiant filtré est la norme dans ce segment.
Le travail dans l’automobile et les fixations se situe entre les extrêmes. Les volumes sont élevés et l'ennemi est l'incohérence, pas la finition absolue : une petite variation de diamètre dans le fil entrant peut se multiplier par des taux de rebut à deux chiffres dans une barre de coupe à grande vitesse. Les acheteurs choisissent souvent une machine pour sa capacité à respecter une bande de tolérance étroite sur l’ensemble d’un cycle de production.
Faire correspondre le type de machine à votre application
Différentes applications nécessitent des architectures de machines différentes, et les lignes de démarcation sont assez stables dans la pratique.
Les machines en ligne droite tirent le fil à travers une séquence de matrices de plus en plus petites, cabestan par cabestan. Ils sont efficaces pour les moyens et grands diamètres où l’exigence de surface n’est pas extrême. Les modèles intégrés, avec des systèmes de réception et de contrôle adaptés, sont courants pour la production maillée, à faible émission de carbone et à usage général.
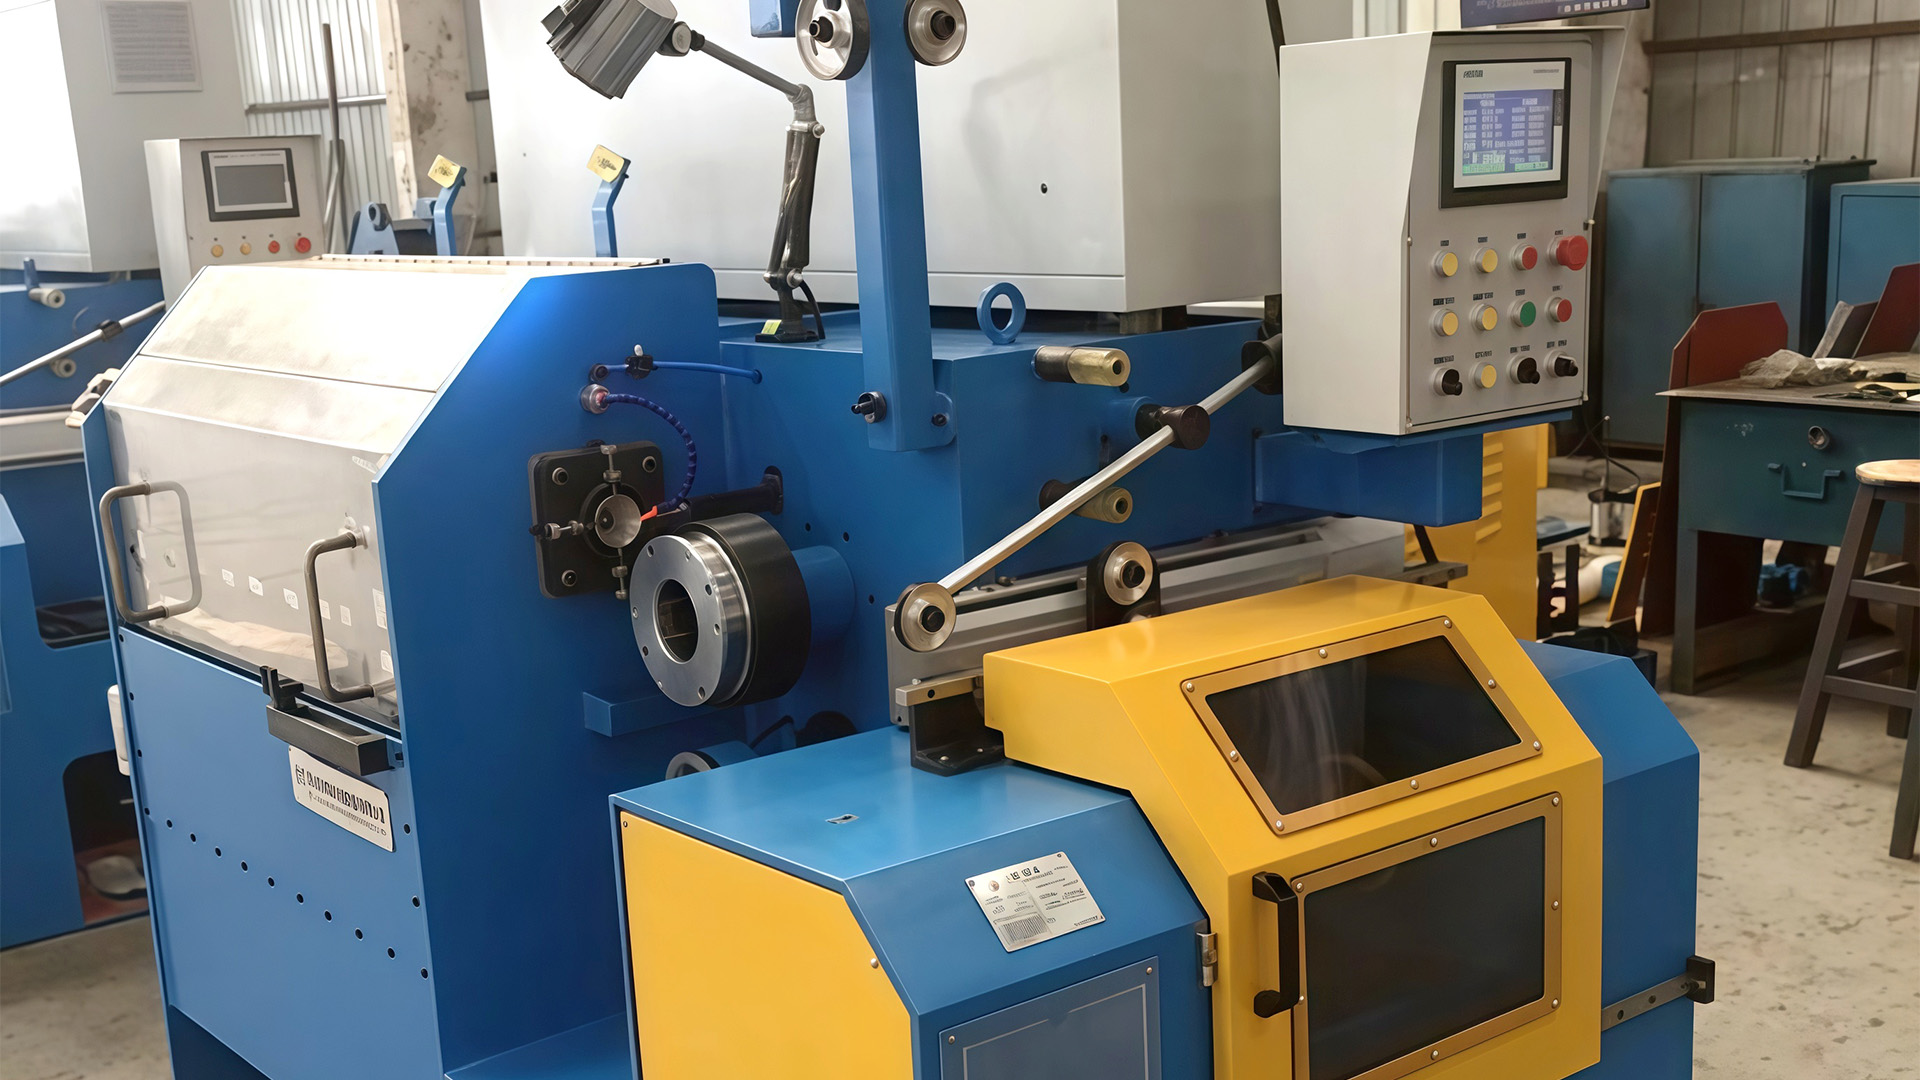
 Machine de tréfilage directe intégrée pour le traitement multi-métaux Cette machine combine le gainage, l'étirage, la lubrification et l'enroulement sur une seule plateforme, réduisant ainsi les étapes manuelles et les temps d'arrêt. Il convient à la production de treillis, de clôtures et de câbles où un diamètre et une finition de surface constants sont importants. Voir le produit →
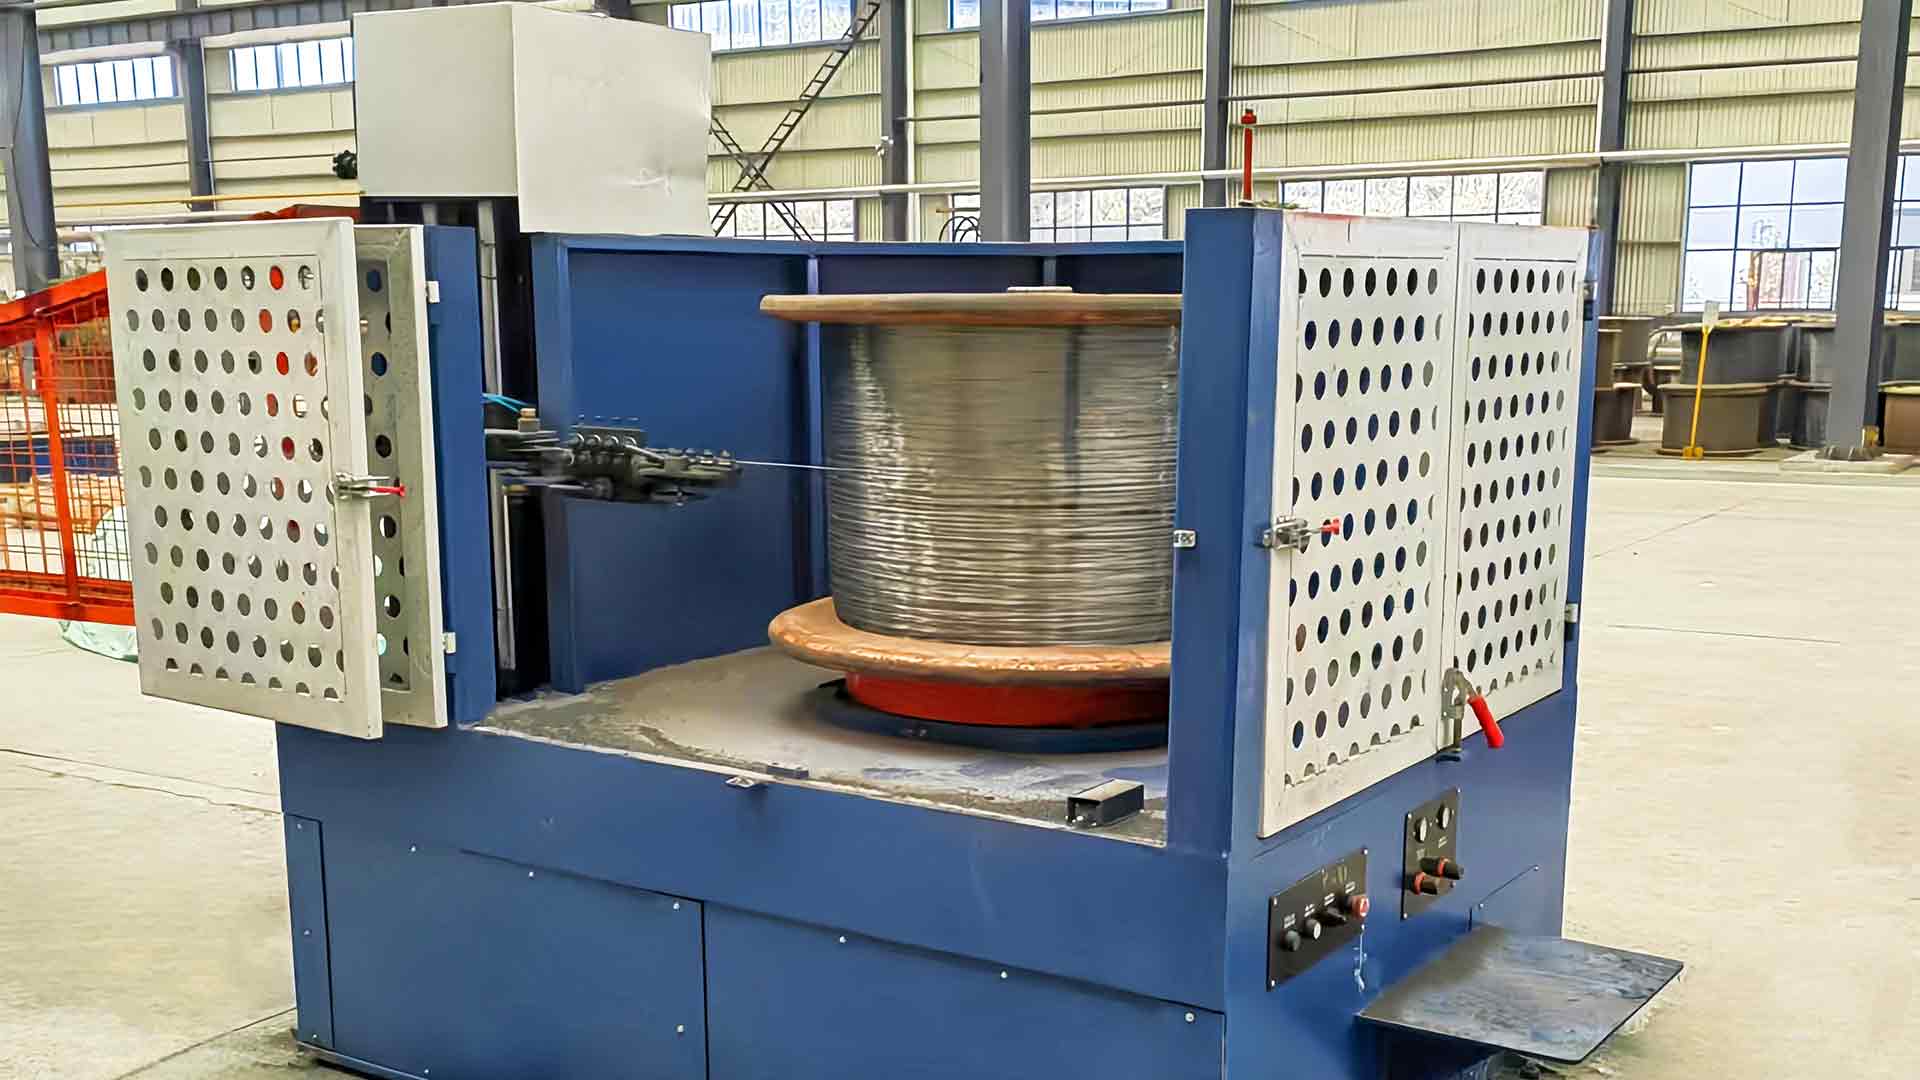
Les machines à réservoir d'eau guident le fil à travers des filières immergées, protégeant ainsi la qualité de la surface et empêchant le grippage que l'acier inoxydable développe à des vitesses plus élevées. Pour les fils inoxydables fins et moyens – la gamme derrière les lignes médicales, à ressorts et de fixations – le dessin humide est la valeur par défaut la plus sûre . La machine à étirer les réservoirs d'eau en acier inoxydable CL19-1250 est construite exactement sur ce principe.
Machine de dessin de réservoir d'eau en acier inoxydable CL19-1250 Conçue pour le tréfilage humide de fils inoxydables fins et moyens, cette machine utilise un réservoir immergé pour refroidir et lubrifier le fil, évitant ainsi le grippage et assurant une surface lisse pour les applications médicales, de ressorts et de fixations. Voir le produit → Les machines inversées placent le cabestan au-dessus de la bobine, ce qui convient aux grandes bobines et aux pannes de tiges. Les machines à poulies et monoblocs couvrent la production de petits volumes où la flexibilité compte plus que la vitesse. Chaque famille suit une logique de processus distincte ; le gamme complète de machines à tréfiler est organisé autour des mêmes distinctions, permettant de comparer les configurations sans mélanger les architectures.
La ligne autour de la machine décide du rendement réel
Une machine à dessiner ne fonctionne jamais seule. Le support de gain alimente la bobine sous tension contrôlée, la machine de pointage crée le profil d'entrée qui s'accroche dans la première matrice et l'unité de réception décide si le fil fini atteint le processus suivant sous forme de bobine, de bobine ou de tambour. Un gain qui ajoute une variation de tension apparaît sous forme de broutage de diamètre à la matrice finale ; un enrouleur qui pose mal le fil crée des enchevêtrements lors de l'opération de formage du client.
La filière et le lubrifiant déterminent le degré de réduction possible en un seul passage et la durée de vie du consommable. Les matrices en carbure de tungstène restent la norme pour l'emboutissage de l'acier inoxydable car elles conservent leur profil sous la chaleur et l'abrasion et échouent de manière prévisible plutôt que soudaine. Étant donné que le fil inoxydable accorde une grande importance à la filière, traiter les consommables après coup est un moyen fiable d'augmenter le coût par tonne.
Matrices de tréfilage en carbure de tungstène pour fil inoxydable Ces matrices de précision conservent leur profil sous la chaleur et l'abrasion, ce qui en fait un choix fiable pour l'emboutissage de l'acier inoxydable. Leur usure prévisible permet de contrôler les coûts des consommables et garantit des dimensions de fil constantes. Voir le produit → La sélection des clients mérite la même attention. Les enrouleurs de bobine conviennent au fil fin qui sera déroulé rapidement dans les opérations en aval ; les bobines conviennent aux diamètres plus lourds qui se déplacent sous forme de paquets. Si l'enrouleur ne peut pas correspondre à la vitesse d'étirage, le débit effectif de la ligne correspond à ce que l'enrouleur peut absorber, et non à ce que le cabestan peut fournir.
Vérifications pratiques avant de vous engager
Les applications ci-dessus se traduisent par une poignée de contrôles qui s'appliquent à la plupart des achats. Parcourez-les avant de comparer les devis.
- Confirmez les qualités de matériaux que vous allez réellement dessiner : les qualités 304, 316, 430 et duplex se comportent différemment lors du travail à froid, et le programme de réduction et le système de lubrification doivent correspondre à la qualité la plus exigeante de votre mélange.
- Indiquez le diamètre de votre tige d'entrée et la gamme de fils finis. Le nombre de tirants d'eau, la taille des cabestans et les vitesses de fonctionnement découlent tous de cette répartition.
- Définissez la tolérance que votre processus en aval peut accepter. Si une ligne de cap nécessite ±0,02 mm, une machine qui contient ±0,05 mm n'est pas une bonne affaire à n'importe quel prix.
- Vérifiez que le gain et la reprise correspondent à la vitesse d'étirage et au poids de la bobine, de sorte que la ligne fonctionne comme un seul système plutôt que comme un ensemble de pièces d'apparence compatible.
- Renseignez-vous sur l'assistance après-vente dans votre région : supports de matrices de rechange, coques de cabestan et pièces de commande, ainsi qu'un ingénieur qui peut mettre en service la ligne et former vos opérateurs.
Les certifications ont également du poids, surtout lorsque vous exportez. La gestion de la qualité ISO 9001 et le marquage CE indiquent que des procédures documentées et des conformités de sécurité existent déjà, ce qui raccourcit la mise en service et réduit le risque de surprises lors des tests de réception.
Pas de machine universelle, seulement la bonne solution
Une machine de tréfilage en acier inoxydable est jugée en fonction d'un seul résultat : si le fil qu'elle produit maintient le processus du client en marche. Un fabricant de ressorts, une usine de fils guides et une usine de fixations liront le même catalogue et choisiront différemment, car leurs applications lisent des exigences différentes dans le même acier.
Commencez par l'application. Définissez le matériau, le diamètre fini, la tolérance et la surface requise par le produit final. À partir de là, l’architecture de la machine, la disposition des lignes et les équipements de support se révèlent. La bonne machine est rarement la plus chère ou la plus rapide ; c'est celui dont les limites correspondent exactement aux besoins de l'application.