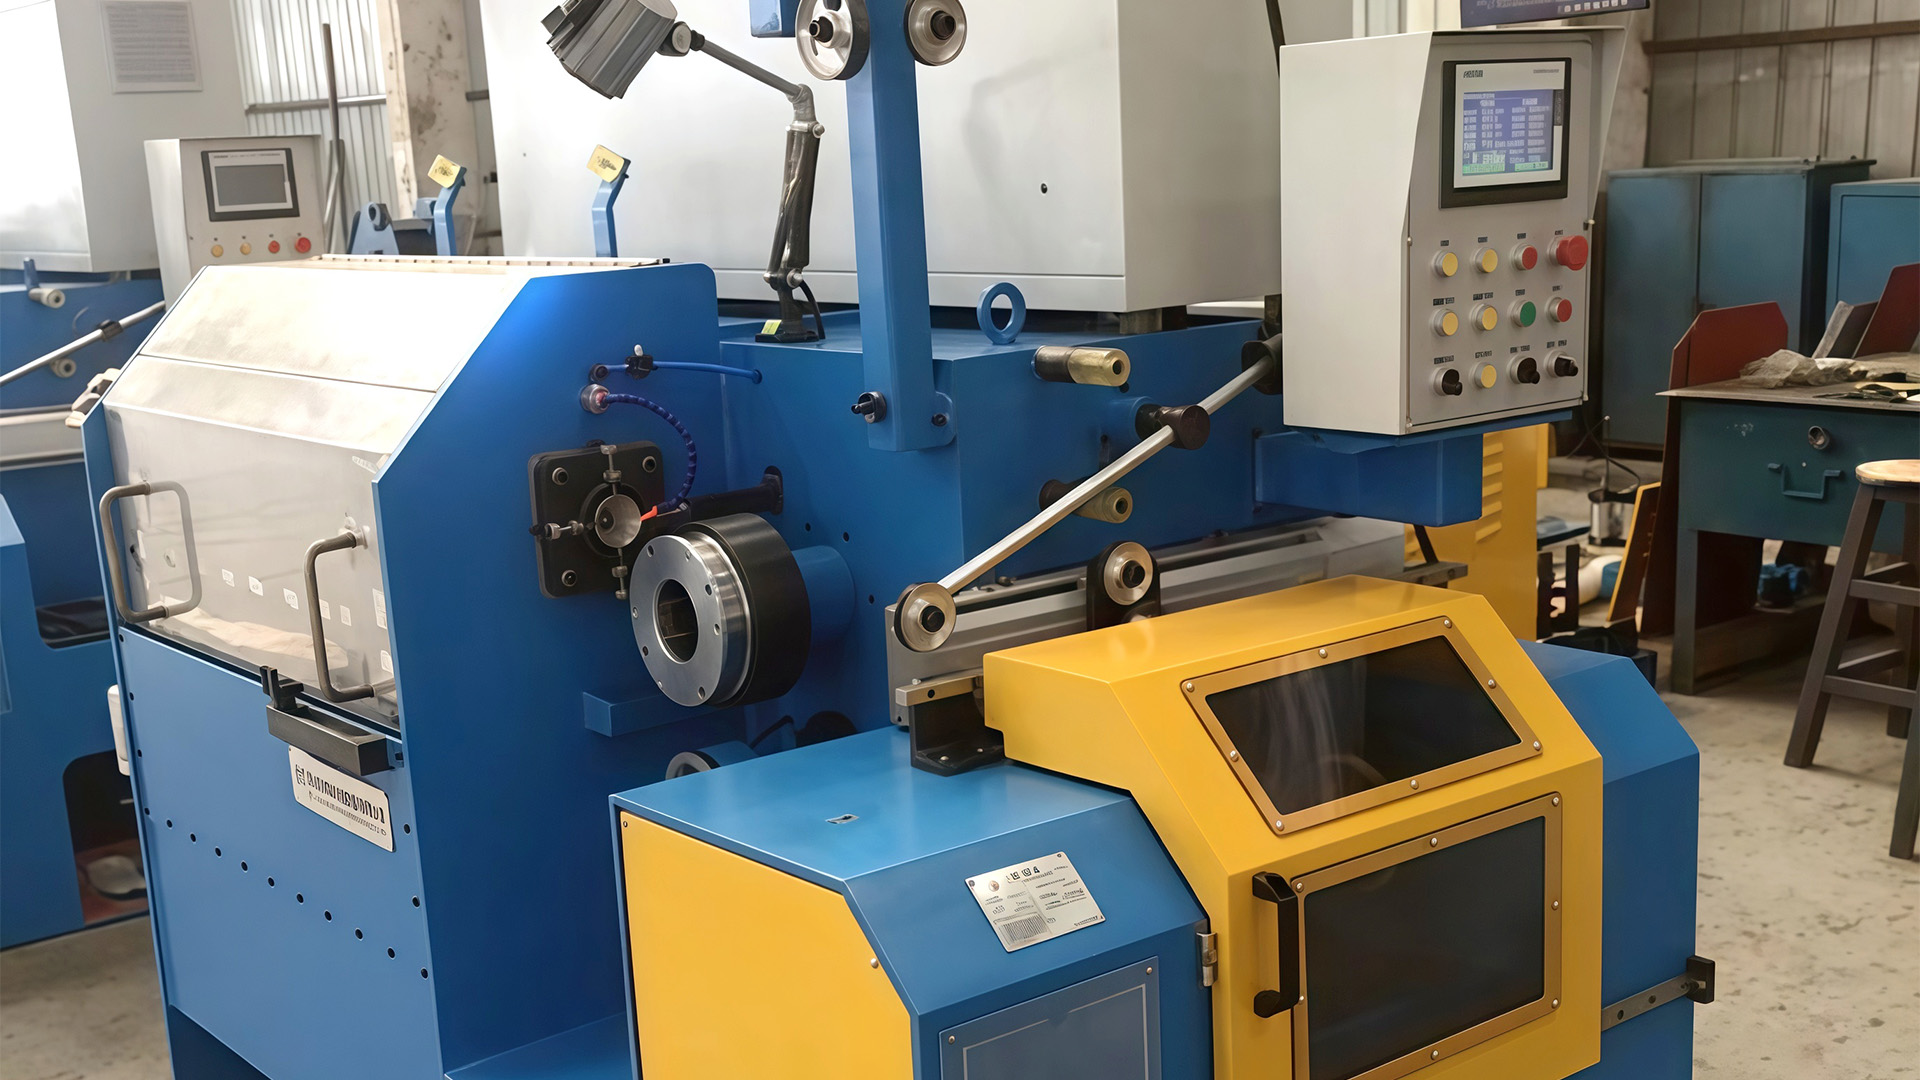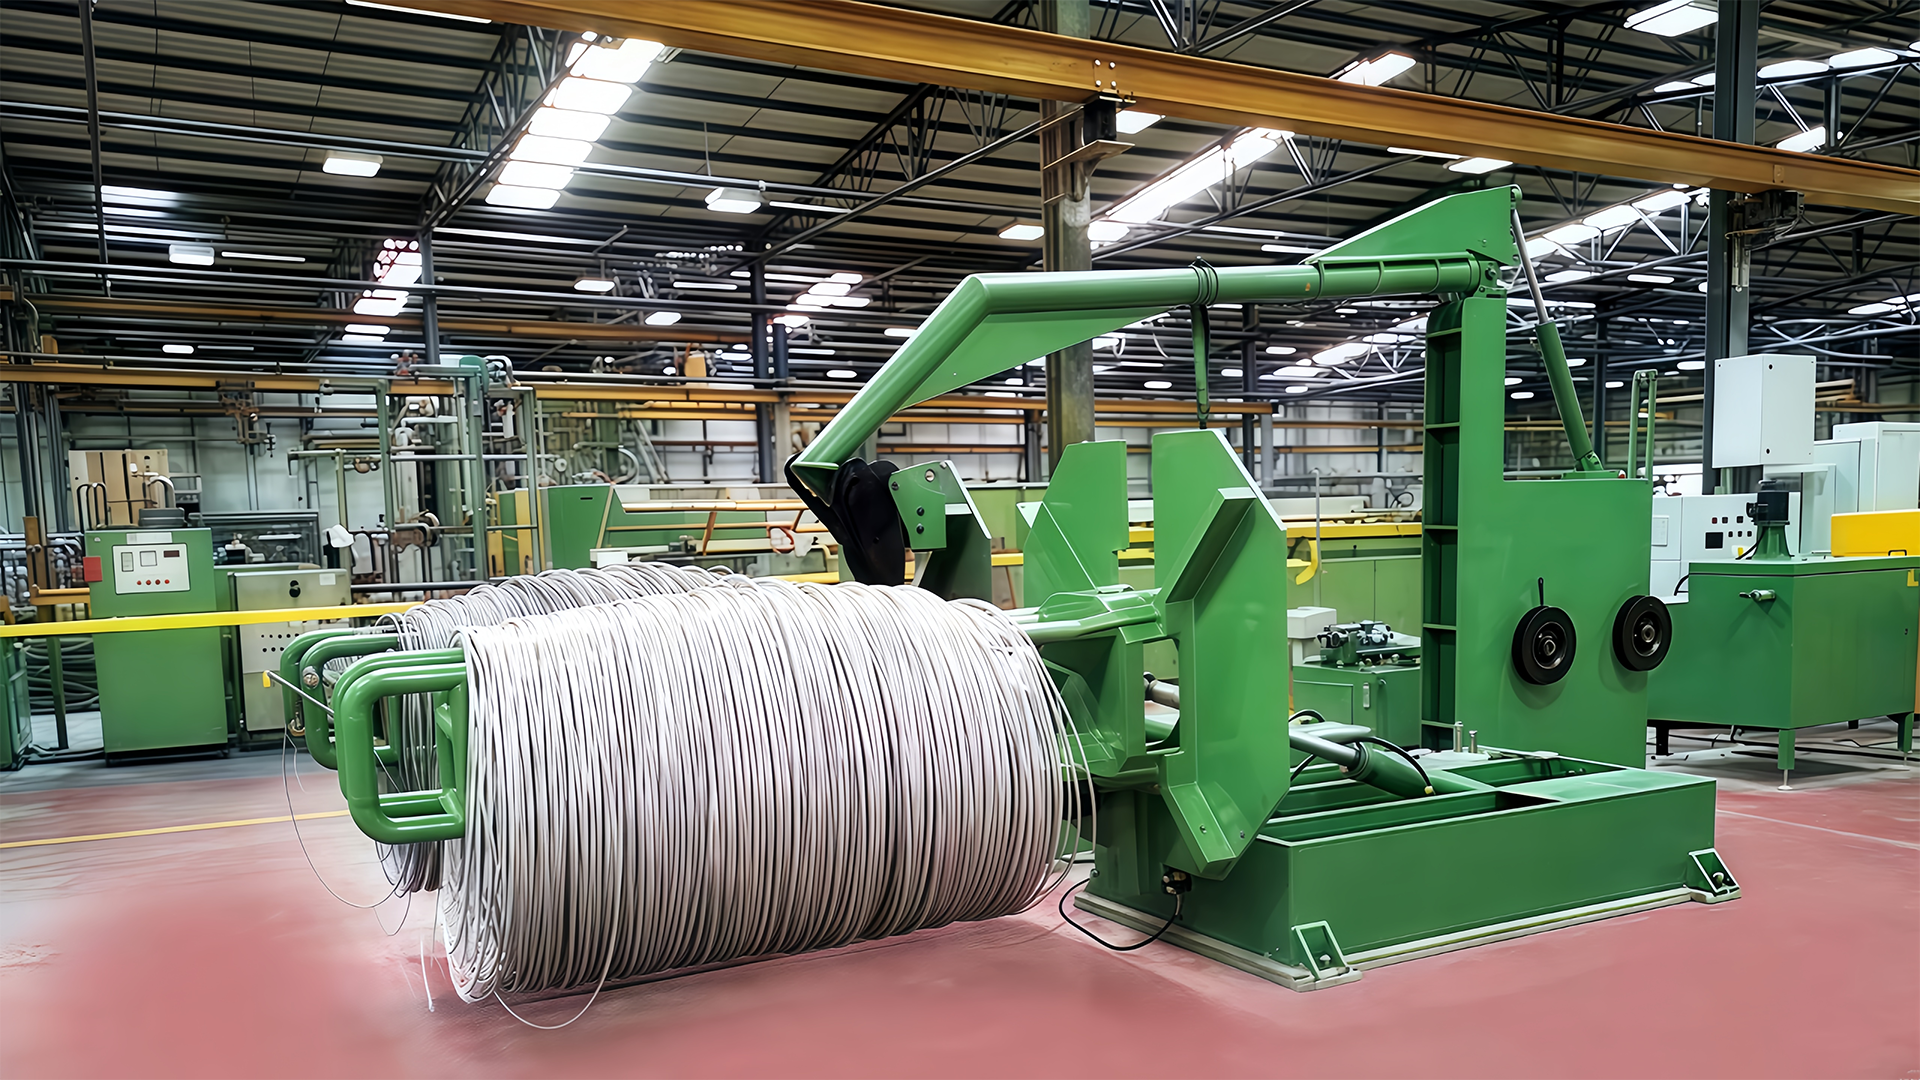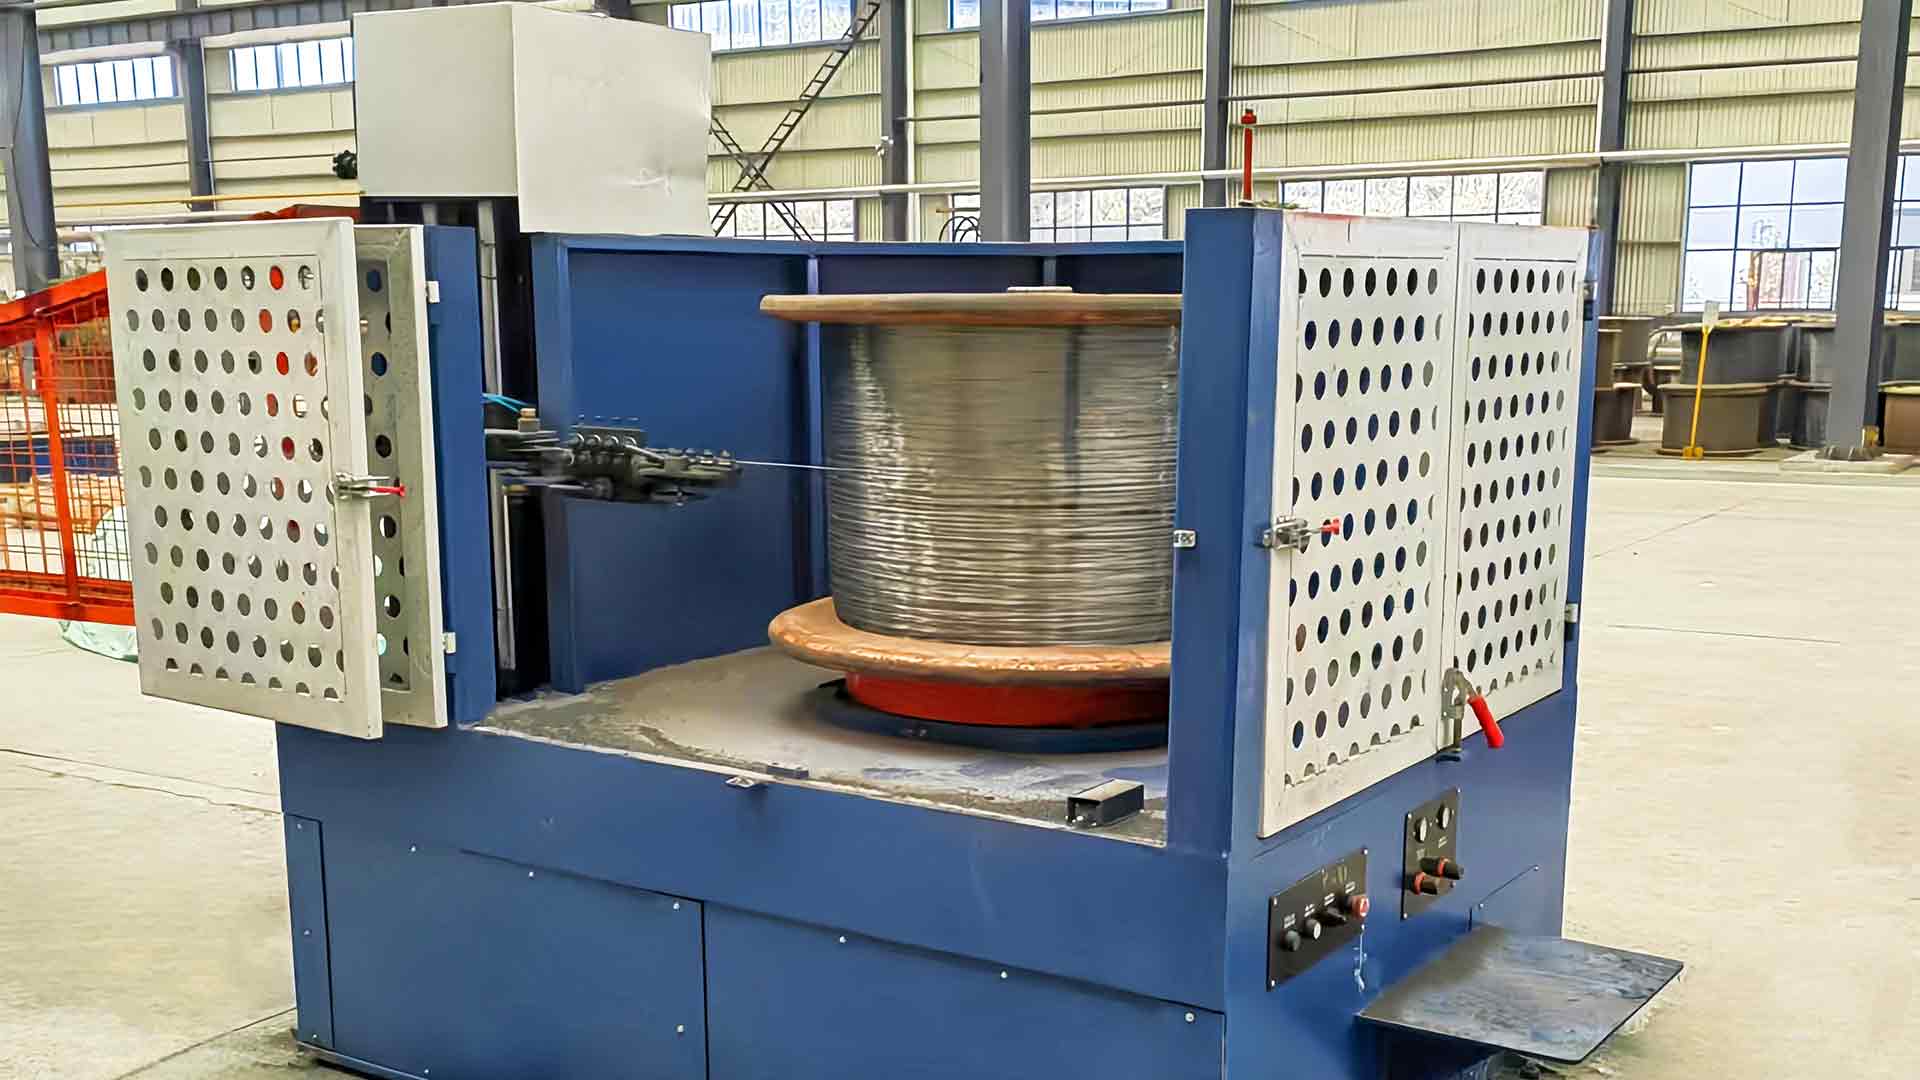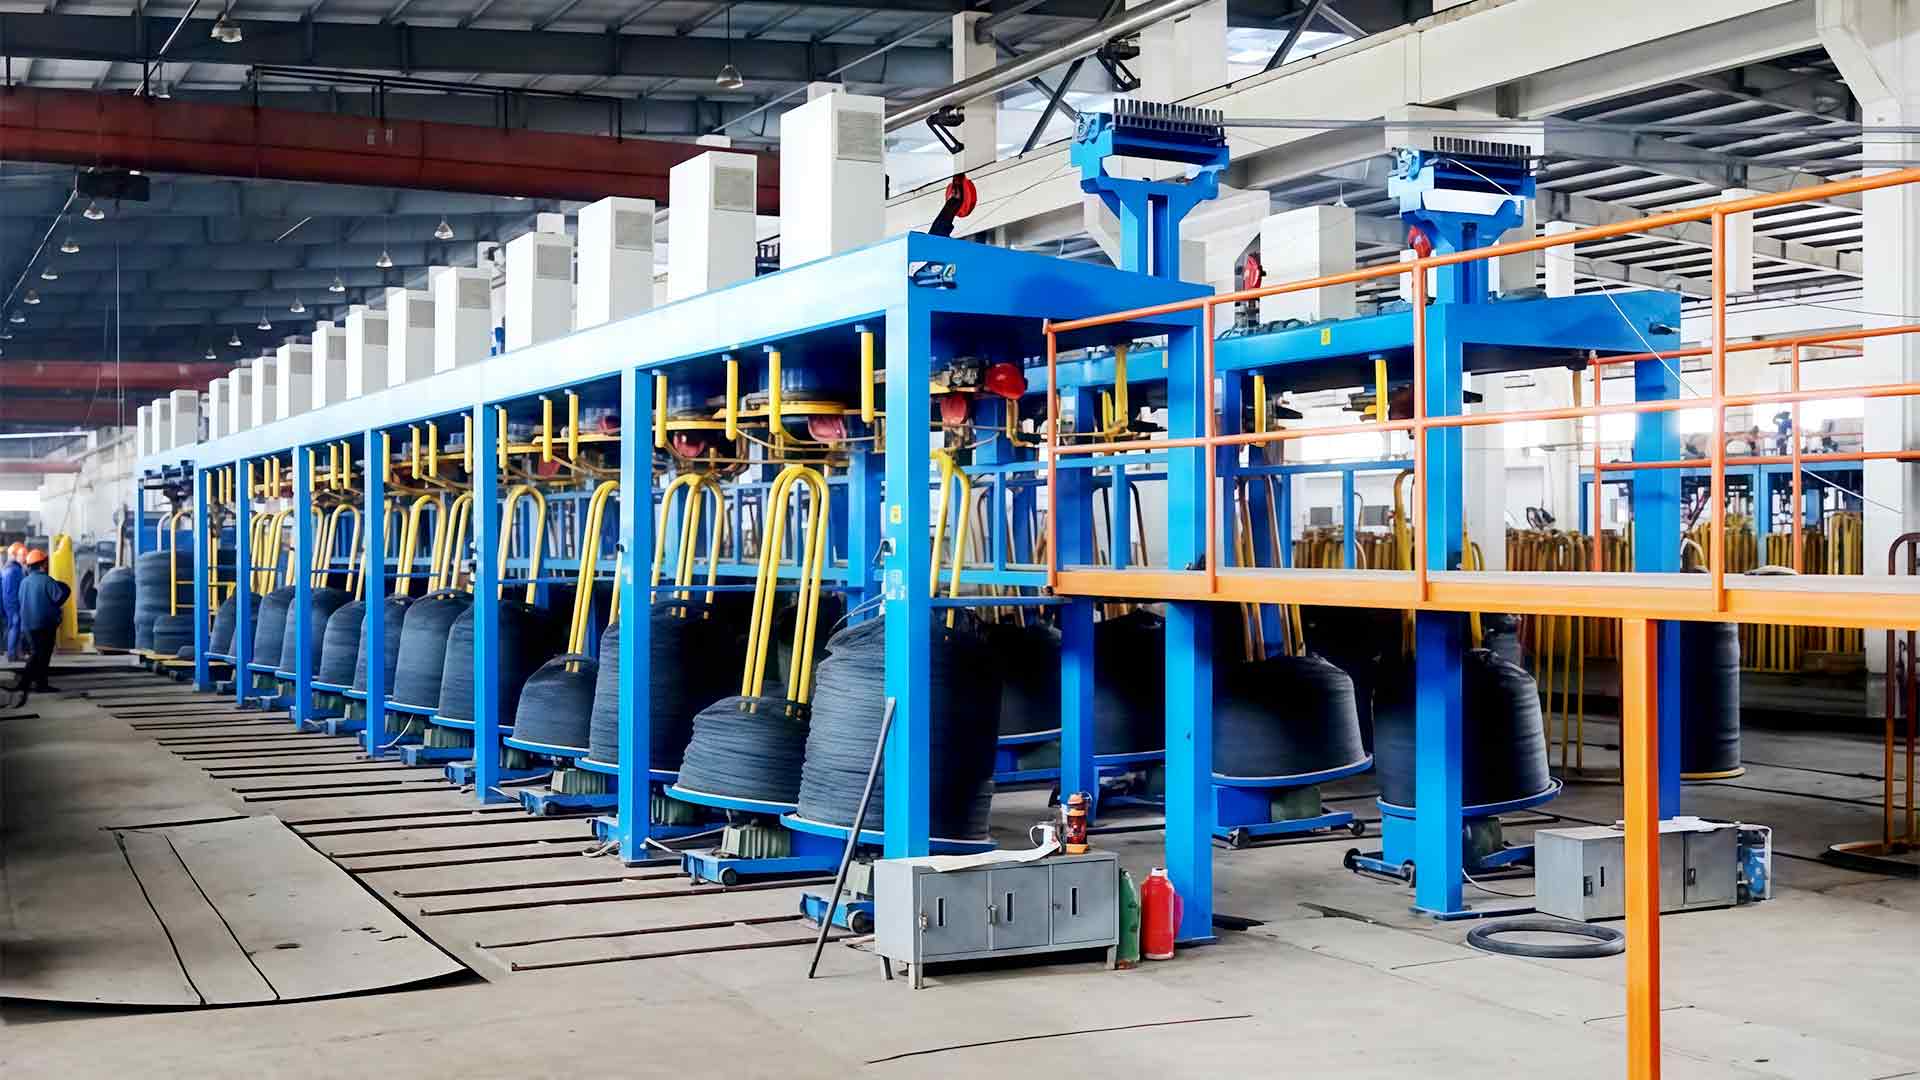

Équipement de tréfilage
Avantages d'une machine de tréfilage à grande vitesse : rendement, coût et qualité du fil
Une ligne plus rapide n’est rentable que lorsque le rendement, les morts, le refroidissement et la reprise sont construits à la hauteur. C’est ici que les gains apparaissent réellement et qu’ils disparaissent discrètement.
Prenez deux usines étirant le même fil à faible teneur en carbone de 2,2 mm pour la production de clous. Le premier fait fonctionner une machine à poulie conventionnelle à environ 8 m/s. Le second fait fonctionner une machine en ligne droite à 15 m/s avec contrôle de tension en boucle fermée. La deuxième usine ne double pas simplement sa production, mais elle produit 40 à 60 pour cent de tonnage en plus par équipe avec le même effectif, consomme moins d'électricité par tonne et expédie des bobines qui alimentent la presse à ongles sans qu'un opérateur ne se charge des bénéfices.
C'est la version honnête de la réponse. Les avantages d'une machine de tréfilage à grande vitesse proviennent du fait que l'ensemble de la ligne travaille ensemble, et non d'un cabestan tournant plus rapidement. La géométrie des blocs, la séquence des matrices, le refroidissement, la lubrification, la tension de gain et la synchronisation de l'enroulement doivent tous être dimensionnés pour la nouvelle vitesse. Lorsque l’un d’entre eux ne l’est pas, la capacité promise revient sous forme de casse de matrice, de marques de glissement et d’arrêts imprévus au lieu de fil fini.
Ce que la haute vitesse change réellement dans l'atelier
Lorsque la vitesse de la ligne augmente, cinq choses bougent en même temps, et seule la première est normalement abordée dans la citation.
- Production par équipe. Le même équipage produit plus de tonnage fini, car la machine n'est plus la contrainte.
- Énergie par tonne. Les entraînements directs servo éliminent les pertes de courroie et de boîte de vitesses, et le moteur reste plus proche de sa bande efficace.
- Coût de la main d'œuvre par tonne. Un opérateur surveille une ligne, qu'elle fonctionne à 8 m/s ou à 16 m/s, de sorte que la masse salariale s'étale sur plus de kilogrammes.
- Surface au sol par tonne. Moins de broches et des allées plus courtes pour le même rendement annuel, ce qui est important lorsque le bâtiment est déjà plein.
- Qualité du colis. Une tension de réception stable permet d'obtenir des bobines plus fermes, et des bobines plus fermes raccourcissent les changements en aval.
Les deux derniers points apparaissent rarement dans le calcul du retour sur investissement, mais ils sont souvent ce qui persuade une usine de mettre hors service deux machines plus anciennes et de les remplacer par une seule.
D'où vient la vitesse
La vitesse de ligne est une propriété du système. Quatre sous-systèmes décident si le chiffre sur la plaque signalétique est utilisable en production.
Entraînement et transmission
Un entraînement direct servo supprime la courroie et la boîte de vitesses entre le moteur et le cabestan. Moins de pièces d’usure signifie moins de vibrations, une accélération plus rapide pour régler la vitesse et une vitesse stable à mesure que la charge de la matrice change au cours du changement de vitesse. Les pertes de boîte de vitesses disparaissent également de la facture d'électricité, ce qui n'est pas une mince affaire sur une machine qui tourne 6 000 heures par an.
Refroidissement et lubrification
La génération de chaleur augmente plus vite que la vitesse. Un programme de matrice qui tourne à froid à 8 m/s peut pousser le fil hors tolérance à 15 m/s. Les circuits à réservoir d'eau supportent la charge avec des filières inondées et une filtration à grand volume, tandis que les circuits secs dépendent de supports de filière refroidis à l'eau et d'un film stable de poudre lubrifiante.
Séquence de matrices et réduction
La réduction par passage est la limite tranquille de la vitesse. Conservez un ancien programme de filière et augmentez la vitesse, et le fil quitte le dernier cabestan chaud, légèrement ovale et avec un allongement qui ne survivra pas au processus suivant.
Gain et prise en compte
Les pics de tension au moment du gain sont la raison la plus courante pour laquelle une ligne rapide se comporte comme une ligne lente. Un support de dévidage avec un contrôle de tension faible permet au fil de se détendre puis de se resserrer ; le bloc réagit et le diamètre erre. À l'autre extrémité, l'enroulement doit correspondre précisément à la vitesse de la ligne, sinon la bobine se ramollit et finit par s'emmêler.
Coût, itinéraire et calcul du retour sur investissement
Une machine à grande vitesse coûte plus cher qu'une machine lente, le chiffre qui compte est donc le coût par tonne finie plutôt que le prix facturé. L'énergie, la main-d'œuvre, la consommation de matrices, les temps d'arrêt et les déchets se trouvent tous à l'intérieur, et se déplacent dans des directions différentes en fonction du parcours d'étirage.
| Itinéraire de dessin | Vitesse de ligne typique | Fil le mieux adapté | Avantage qui apparaît en premier | Que regarder |
|---|---|---|---|---|
| Poulie basse vitesse | 3-6 m/s | Redessinage léger, petits lots | Faible coût d’investissement, configuration indulgente | Plafond de production, main d'œuvre par tonne |
| Poulie conventionnelle | 6-10 m/s | Acier général à faible teneur en carbone | Bilan des coûts et du rendement | Contrôle du glissement, usure des matrices |
| Ligne droite, multi-passes | 10-20 m/s | Fil à clous, fil à mailles | Rendement le plus élevé par opérateur | Charge de refroidissement, tension au démarrage |
| Réservoir d'eau, humide | jusqu'à 12 m/s | Fil inoxydable et fin | Qualité de surface et évacuation de la chaleur | Gestion des fluides, filtration |
| Inversé | 8-15 m/s | Tige à fil moyen | Encombrement compact, manipulation facile des bobines | État du sol, logistique des bobines |
Deux chiffres décident du remboursement. L'énergie par tonne diminue lorsque les pertes sont moindres et que le moteur tourne près de sa bande efficace. Le coût par tonne des matrices et des consommables se comporte différemment : une ligne rapide peut utiliser les matrices plus rapidement en termes absolus, mais le coût par tonne diminue souvent car le rendement entre les changements de matrice est plus élevé.
Qualité du fil et rendement en aval
Les gains de qualité liés à la vitesse sont réels mais conditionnels. Une ligne stable et rapide avec un refroidissement correct produit un fil de diamètre constant et une surface propre. Une ligne rapide et instable produit des marques brillantes, des rayures et un fil ovale, et ce fil devient un bourrage au niveau de la machine suivante plutôt qu'au niveau du produit.
L’effet est plus fort là où le dessin alimente un autre processus dans le même bâtiment. Les machines à clouer, les métiers à tisser et les lignes de soudage sont réglés pour une seule taille de fil et tolèrent très peu de variations. Une bande de diamètre qui s'écarte de quelques centièmes de millimètre coûte plus en arrêts que la ligne de dessin n'en économise en vitesse.
Une ligne de tréfilage qui produit du fil que la machine suivante rejette n'a rien produit du tout.
Les matrices sont le levier le moins cher ici. Une matrice en carbure poli avec le bon angle d'approche, placée dans un support assorti refroidi à l'eau, maintient le fil rond et la surface propre. Une matrice usée fait le contraire, et aucune quantité de puissance d’entraînement installée ne le compense.
Une liste de contrôle d'approvisionnement pour les lignes à grande vitesse
La plupart des mises à niveau décevantes sont décidées au stade du devis, bien avant la mise en service. Demandez ce qui suit par écrit.
- Le programme de filière à la vitesse indiquée, pas la vitesse seule : séquence de réduction, angles de filière et durée de vie prévue de la filière en tonnes.
- Comportement en rampe. Combien de secondes faut-il pour atteindre la vitesse définie et qu'arrive-t-il à la tension pendant cette rampe ?
- Capacité d'absorption par rapport à votre bobine réelle : poids du colis, qualité de fabrication et comment cela sera rentable en aval.
- Données énergétiques au point de fonctionnement, en kilowatts par tonne, plutôt que la puissance du moteur sur la plaque.
- Détails du refroidissement et de la filtration : débit d'eau par filière, volume du réservoir, niveau de filtration et performances estivales.
- Consommables et pièces de rechange : fourniture de matrices, qualité de poudre, kits de pièces d'usure et délais.
- Un dessin d'implantation vérifié par rapport à votre sol, y compris l'espace libre pour la manipulation et l'entretien des bobines.
Un fournisseur qui peut répondre aux sept questions sans hésitation vend généralement une machine conçue pour la vitesse annoncée.
Quelle vitesse ne peut pas corriger
Un fonctionnement plus rapide que ce que le refroidissement, la lubrification et la récupération peuvent prendre en charge ne crée pas de capacité. Il convertit l'électricité en chaleur, en usure des matrices et en déchets.
Trois symptômes vous indiquent qu'une ligne est poussée au-delà de sa vitesse correspondante : la consommation de filière par tonne augmente progressivement, la variation de diamètre qui n'apparaît que sur les passages les plus rapides et les bobines qui semblent fermes à l'extérieur et douces en dessous. Aucun d'entre eux n'est résolu en réglant le lecteur. Dans la plupart des cas, les causes résident dans le contrôle de la tension, le refroidissement ou l'état de la matrice, et les mêmes problèmes de fonctionnement sur les lignes de tréfilage apparaître encore et encore sur différentes machines.
Les avantages d'une machine de tréfilage à grande vitesse sont un résultat d'ingénierie plutôt qu'une revendication marketing : plus de tonnes par équipe avec la même équipe, moins d'énergie par tonne, moins d'espace au sol pour le même rendement et des emballages qui se comportent sur la machine suivante. Chacun de ces avantages dépend du fait que la ligne est spécifiée comme un système unique plutôt que comme une liste de pièces.
Si une mise à niveau est sur la table, commencez par le fil que vous tirez réellement et le processus qu'il alimente, puis travaillez en arrière pour définir le calendrier de la filière, le refroidissement et le contrôle de la tension. Cette commande produit une ligne qui atteint sa vitesse indiquée le premier jour plutôt qu'après six mois de réglage. Des fabricants tels que Technologie Jinding construisez des machines à dessiner, des unités de gain et de réception, des matrices et des consommables à partir du même catalogue, ce qui facilite la tenue de cette conversation au niveau du système.