
Applications de machines
Applications de la machine de tréfilage verticale inversée
Pourquoi le tambour se trouve-t-il au-dessus de l'opérateur, où cette disposition est-elle rentable dans un atelier de production et quels types de fils appartiennent à une machine complètement différente.
Demandez à quiconque exploite une ligne de dépannage de tiges ce qui limite réellement le rendement, et la réponse est rarement la vitesse de tirage. C'est la manipulation des bobines. Une bobine de fil machine qui doit être levée, enfilée et déchargée à la main limitera la production bien avant que le cabestan n'atteigne sa vitesse nominale. La machine à tréfiler verticale inversée existe pour éliminer ce goulot d'étranglement : les blocs de filière et les cabestans se trouvent au-dessus de la position de travail, le fil quitte le tambour final sur un chemin descendant presque vertical et l'enrouleur se trouve au niveau du sol en dessous.
La réponse courte d'abord : les machines verticales inversées sont à leur meilleur là où l'entrée est du fil machine lourd, la sortie est un calibre intermédiaire ou moyen, les emballages finis sont grands et le bâtiment est court en longueur au sol mais suffisamment haut pour fonctionner verticalement. Ce n’est pas la bonne solution pour les fils très fins, pour les matériaux qui nécessitent une immersion totale dans l’eau et pour les petits lots qui ne peuvent justifier les travaux de fondation. Tout ce qui suit explique où se situent ces limites.
Ce que signifie la verticale inversée sur un véritable atelier de production
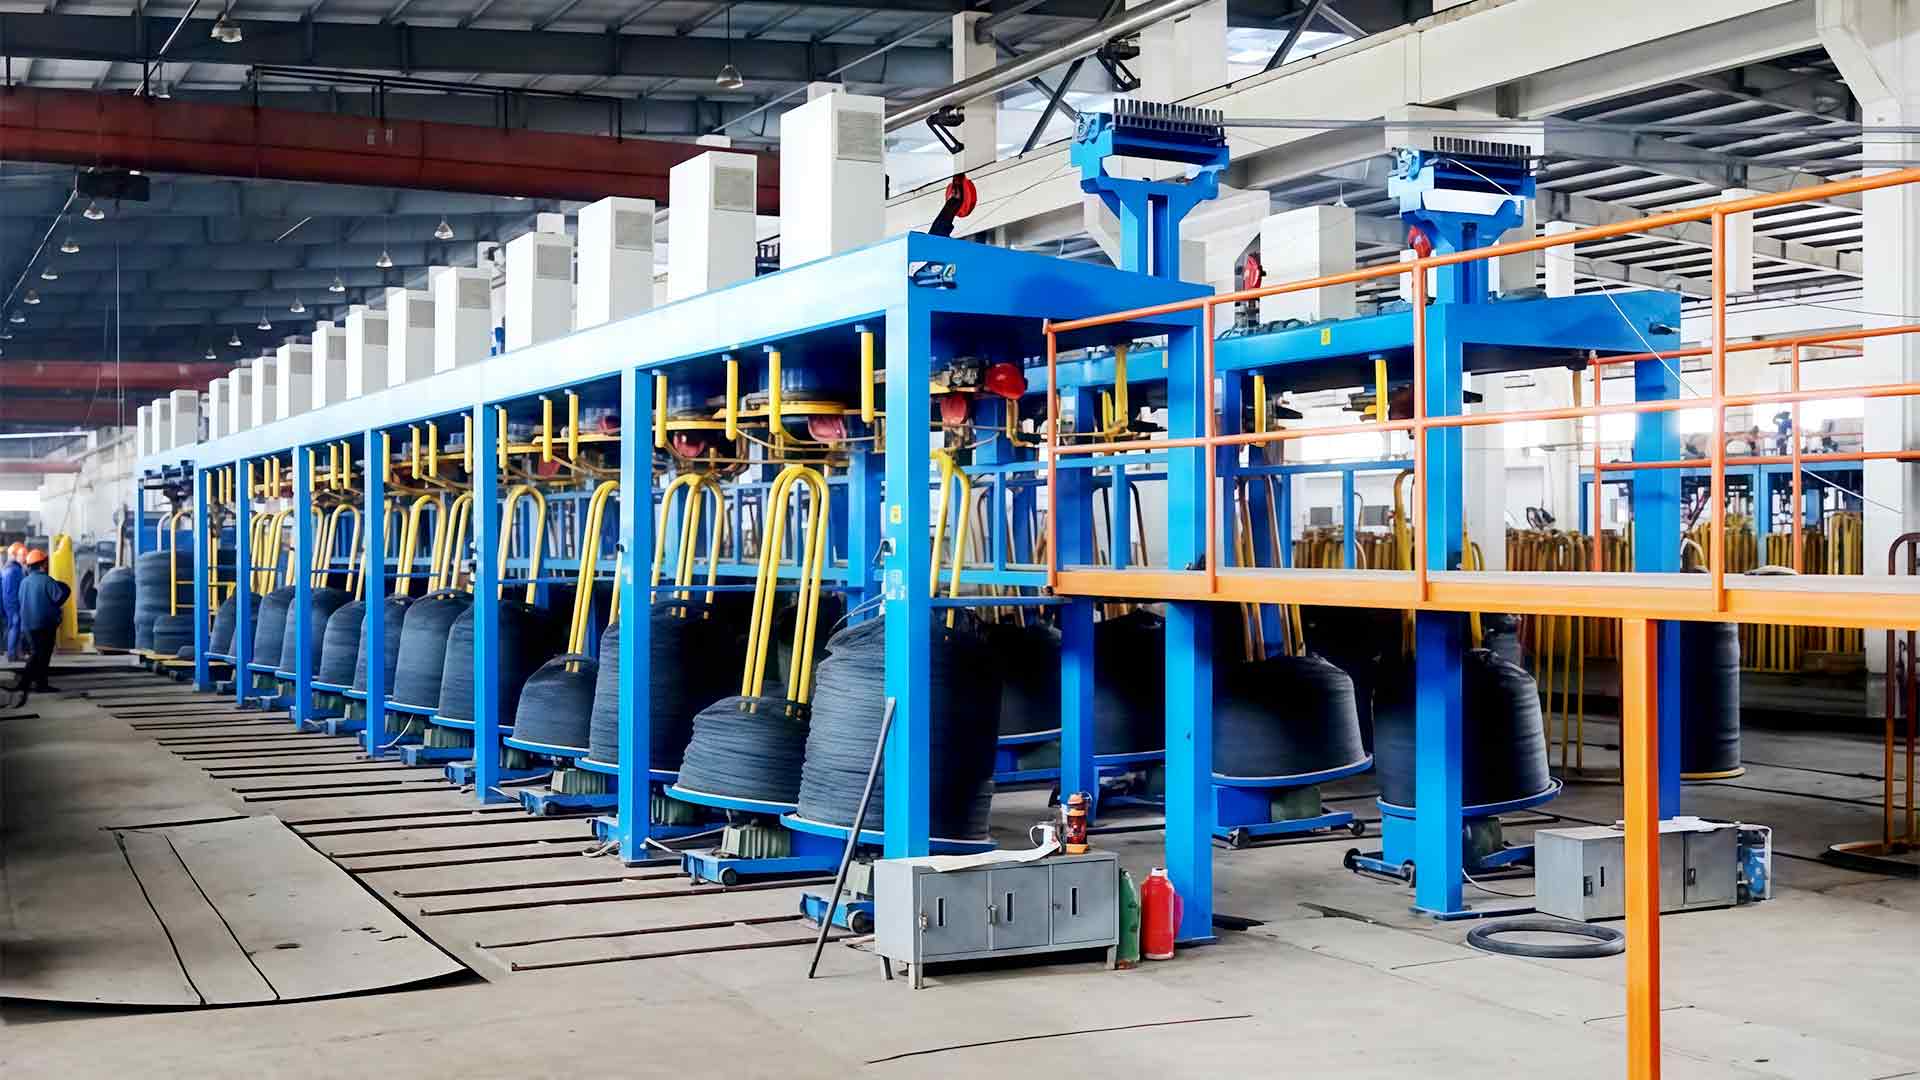
Sur une machine en ligne droite conventionnelle, le fil se déplace horizontalement à travers une rangée de cabestans, puis se déplace latéralement dans une bobine. Sur une machine verticale inversée, la séquence de tambours est empilée au-dessus de l'opérateur et le chemin du fil tourne vers le bas au dernier passage. L'enrouleur, qu'il s'agisse d'une bobine, d'un formeur de fleurs de prunier ou d'un enrouleur en trompe d'éléphant, récupère le fil fini sous le tambour plutôt qu'à côté.
Trois conséquences s’ensuivent, et elles déterminent presque toutes les décisions de candidature :
- Le fil tombe dans son emballage. La gravité assiste la dernière section du chemin au lieu de la combattre, il y a donc moins de flexion latérale et moins de contacts de guidage entre la matrice finale et l'enrouleur.
- L’empreinte par tonne de production diminue. Une machine verticale occupe une fraction de la longueur au sol d'une disposition en ligne droite comparable, ce qui est important lorsqu'une ligne doit être insérée dans une baie existante.
- La manipulation des bobines devient une tâche verticale. Le retrait à un niveau élevé et le déchargement par le bas sont efficaces, mais ils supposent que le bâtiment dispose de la hauteur sous plafond et de l'équipement de levage pour les soutenir.
La même logique traverse toute la famille des machines à tréfiler inversées , depuis les unités monocanal construites autour d'un chemin de fil propre jusqu'aux machines multi-passes qui effectuent une séquence de réduction complète sur un seul châssis.
Où les machines à dessiner verticales inversées gagnent leur place
Rupture de tige et réduction au premier passage
L'application classique est la première passe d'étirage après l'aciérie. Le fil machine arrive sous forme de bobines lourdes et la machine doit le réduire à un calibre intermédiaire exploitable sans demander à l'opérateur de malmener le paquet à chaque changement. Une machine verticale alimente la tige à partir d'un rendement élevé, la tire vers le bas à travers des blocs de filière empilés et la décharge en dessous - une séquence qui convient aux bobines suffisamment lourdes pour exclure une bobine horizontale.
Étant donné que l'emballage fini est construit sous le tambour, la rupture des tiges est également l'endroit où la logistique en aval est la plus simple : la bobine est déjà positionnée pour le transport vers la machine suivante plutôt que de nécessiter un transfert latéral depuis une bobineuse à hauteur de tête.
Acier à faible teneur en carbone pour clous, treillis et fil de reliure
La plupart des fils à faible teneur en carbone finissent dans un deuxième produit (clous, treillis soudés, fil de fer barbelé, fil de reliure) et chacune de ces machines en aval est sensible à la tolérance de diamètre et à l'état de surface. Un fil dont le calibre varie va bloquer une matrice à clous ou faire dérailler un métier à tisser, donc la cohérence compte plus que la vitesse de pointe. Les machines verticales inversées fonctionnant en continu à grande vitesse, avec un refroidissement constant du cabestan et une lubrification stable des matrices, conviennent à ce type de travail de volume.
Lorsque le fil est destiné aux clous ou au treillis, il est également avantageux de planifier la ligne de tréfilage et la machine de formage comme une seule unité, car une taille de bobine qui convient à la machine à tréfiler n'est pas toujours la taille de bobine souhaitée par la presse à ongles.
Acier recouvert d'aluminium et autres fils sensibles à la surface
Le fil composite et revêtu se comporte différemment de l’acier au carbone ordinaire. Le revêtement est une surface de travail mince, et chaque virage brusque, contact glissant ou pic de tension risque de le marquer. Un chemin vertical avec moins de points de déviation entre la matrice finale et l'enrouleur réduit cette exposition, c'est pourquoi les produits plaqués et revêtus font partie des candidats les plus exigeants pour une disposition verticale inversée. Le même raisonnement s'applique au fil qui sera plaqué ou revêtu après tréfilage, car les dommages superficiels à ce stade ne peuvent pas être réparés ultérieurement.
Lignes à haut rendement et usines à espace limité
Deux acheteurs très différents arrivent généralement aux mêmes spécifications. Le premier est un producteur qui mène de longues campagnes et qui a besoin d’une production stable avec une intervention minimale de l’opérateur. La seconde est une usine agrandie à l’intérieur d’un bâtiment existant, où ajouter vingt mètres de longueur de ligne est physiquement impossible mais où la baie est déjà haute. Les deux présentent la même caractéristique de la conception inversée : une capacité qui augmente vers le haut plutôt que latéralement.
Comment la verticale inversée se compare aux autres itinéraires de dessin
La verticale inversée est l'une des quatre architectures de dessin courantes. Le choix entre eux est principalement une question de taille d’entrée, de jauge de sortie et de surface dont vous disposez.
| Itinéraire | Entrée typique | Objectif de sortie | Chemin de fil | Utilisation au sol | Ajustement le plus fort |
|---|---|---|---|---|---|
| Verticale inversée | Bobines de fil machine lourd | Jauge intermédiaire à moyenne | Vers le bas dans un enrouleur sous le tambour | Faible encombrement, nécessite de l'espace libre | Panne de tige, gros colis, fil à faible teneur en carbone et plaqué |
| Ligne droite (directe) | Fil machine | Jauge moyenne à fine à grande vitesse | Horizontal grâce à une série de cabestans | Empreinte longue et étroite | Fil d'acier général à grand volume |
| Réservoir d'eau (humide) | Fil pré-tréfilé | Jauge fine et très fine | Passes immergées dans le lubrifiant | Compacte | Fils inoxydables et autres fils nécessitant une lubrification humide complète |
| Type de poulie | Fil grossier et tige | Voie moyenne à vitesse modérée | Autour des poulies | Compacte, simple foundation | Lignes à faible débit, en petits lots et à faible investissement |
Le remboursement, le tirage et le retrait doivent être spécifiés comme un seul système.
Les installations les plus décevantes ne sont pas dues à des problèmes de machine à dessiner. Ce sont des problèmes d'interface. Une machine conçue pour une vitesse donnée ne l'atteindra pas si le gain ne peut pas fournir du fil à une tension constante, et la meilleure séquence de matrices au monde permettra toujours de construire une bobine ovale si la tension d'enroulement dérive.
Une machine à dessiner échoue rarement selon ses propres conditions. Il échoue au niveau de la passation de pouvoir, du paiement de l'alimentation et de la collecte des recettes.
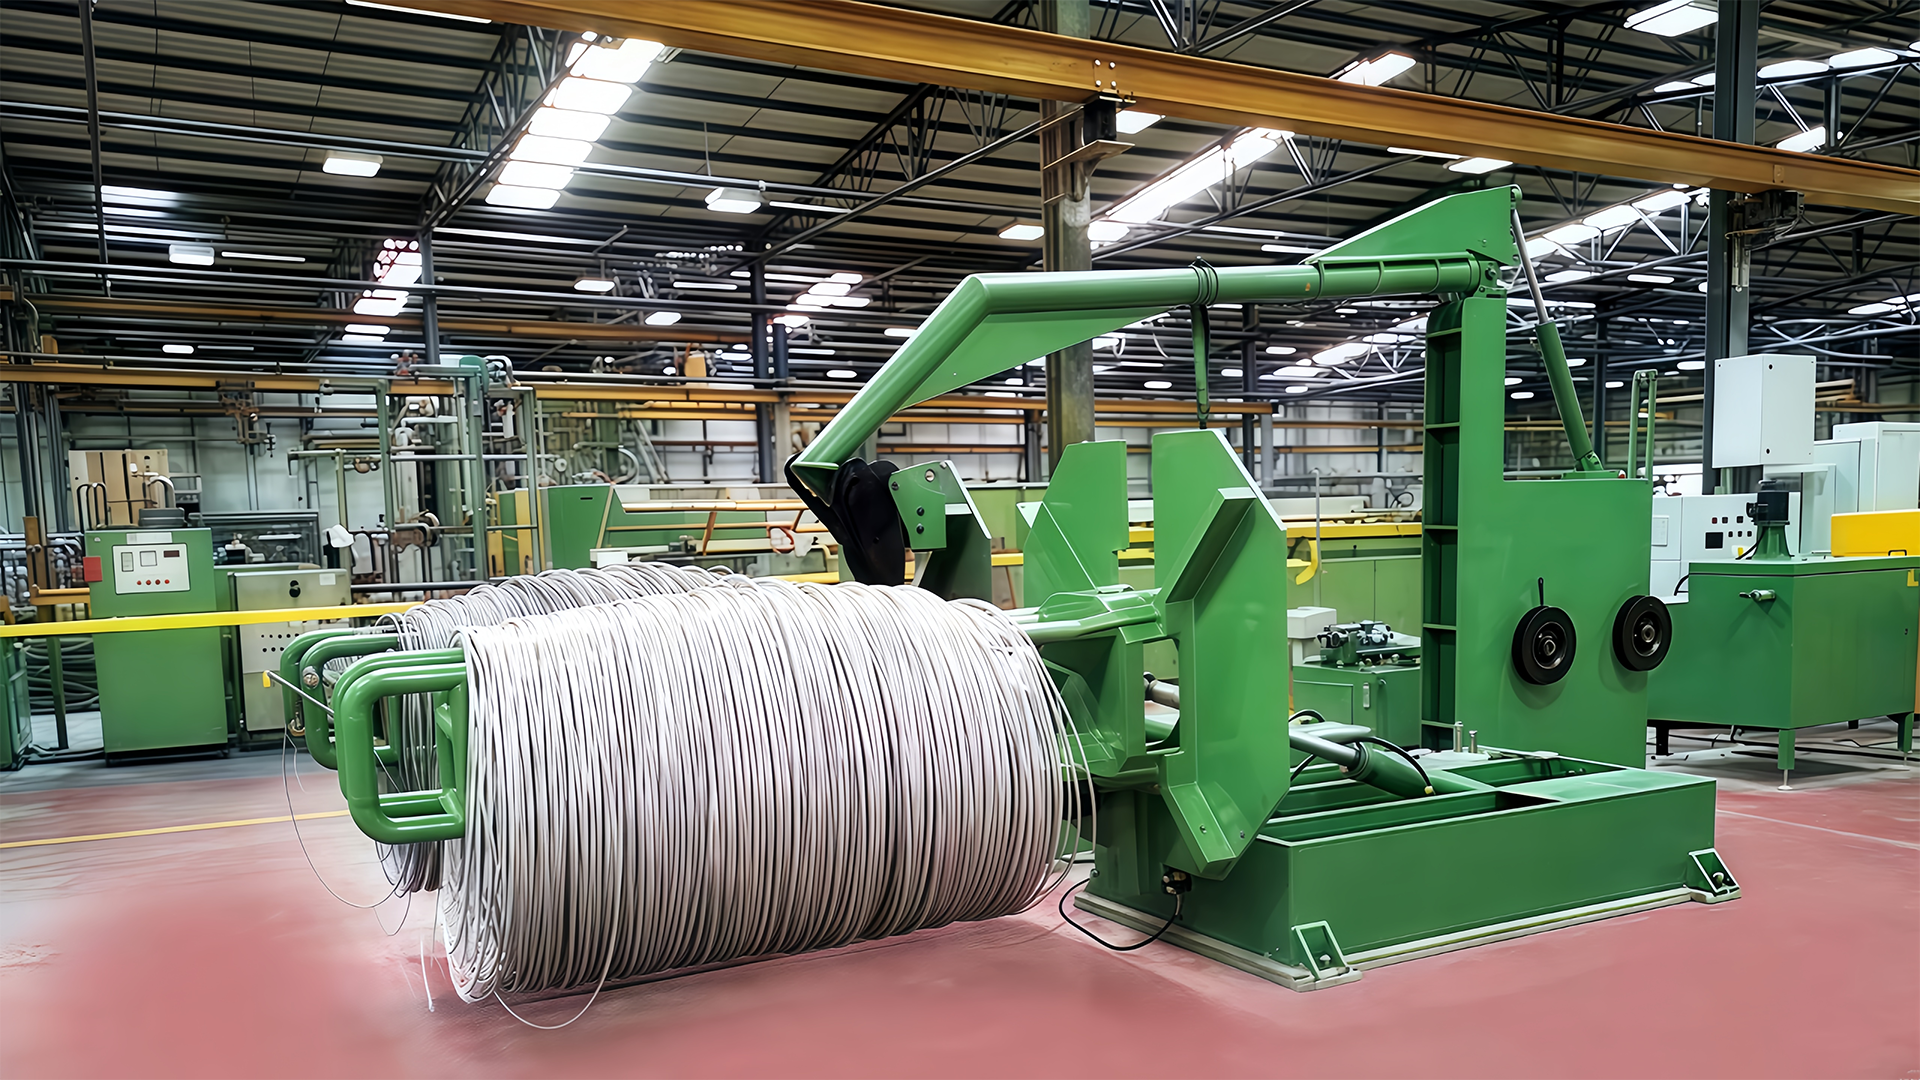
Côté entrée, la question pratique est de savoir comment est présentée la résistance. Un rendement élevé permet au fil de circuler dans une ligne droite et à faible friction dans la première matrice. Un machine de paiement aérienne à bascule ajoute la possibilité de charger au niveau du sol, puis de soulever la bobine en position de travail, ce qui raccourcit le temps de chargement et réduit le risque d'endommagement de la bobine pendant la manipulation.
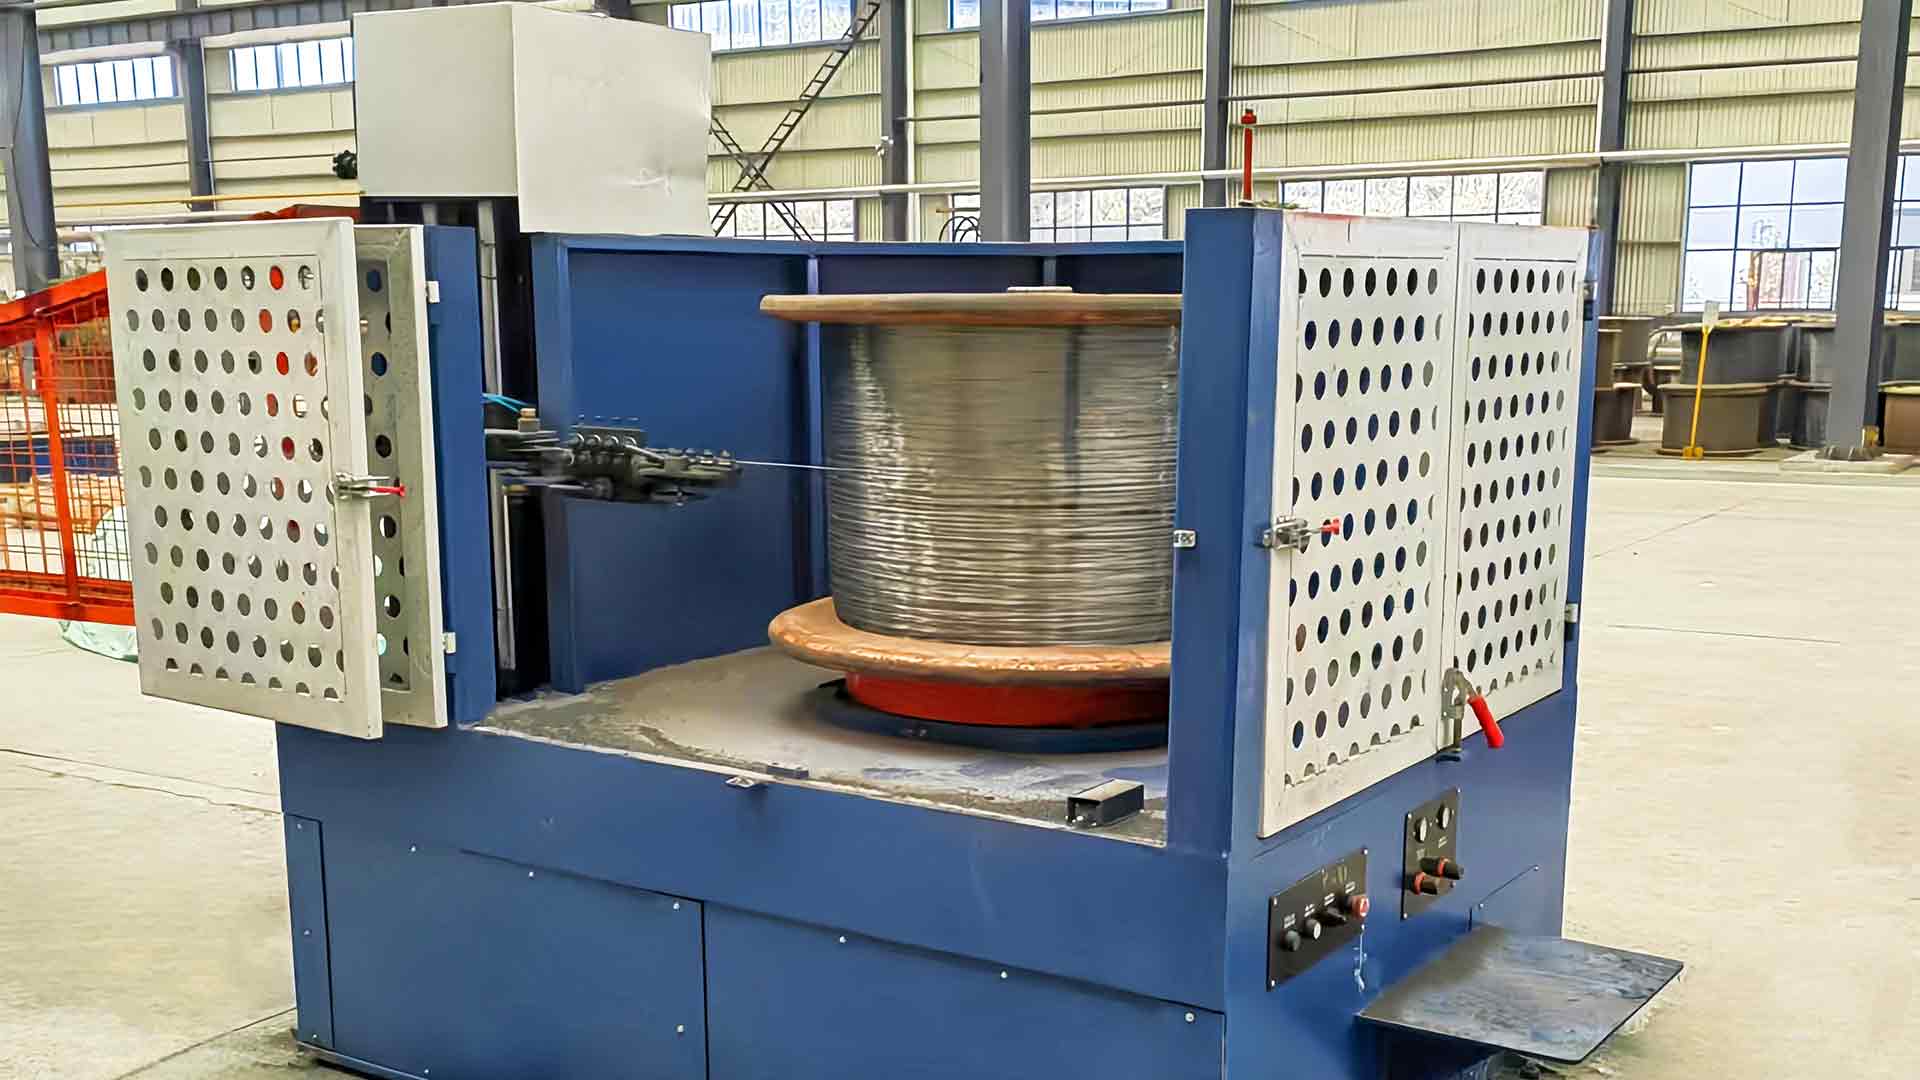
Du côté de la sortie, la tension détermine la forme de la bobine, le poids du colis et la facilité avec laquelle le fil se déroule lors du processus suivant. Les bobines conviennent au fil qui sera expédié sur un transporteur ; les formeurs et les enrouleurs conviennent au fil se dirigeant directement vers une presse à ongles ou un métier à tisser à mailles.
C'est en faisant correspondre les trois unités qu'un fournisseur disposant d'une gamme complète d'équipements gagne sa vie. Jinding Technology, par exemple, construit des machines à étirer, des supports de dévidage, des unités d'enroulement ainsi que les équipements de fabrication de clous et auxiliaires qui les suivent, ce qui facilite le maintien d'une même philosophie de tension sur toute la ligne.
Avertissement Un gain qui fournit du fil à une tension fluctuante apparaît comme une variation de diamètre, et non comme un défaut visible au niveau du gain lui-même. Si le fil fini s'écarte des tolérances, vérifiez le contrôle de la tension avant d'ajuster la géométrie de la matrice.
Ce qu'il faut confirmer avant de passer une commande
La plupart de ces points ne coûtent rien à vérifier et beaucoup à corriger ultérieurement.
- Matériau d'entrée et poids de la bobine. Le diamètre de la tige, la masse de la bobine et la géométrie de la bobine déterminent si le produit peut être chargé en toute sécurité et si une disposition verticale est justifiée.
- Jauge cible et tolérance. Indiquez le diamètre fini et sa variation admissible, et pas seulement le rapport de réduction ; les machines à clous et à treillis en aval sont beaucoup moins indulgentes que le processus d'étirage.
- Format de reprise. Bobine, bobine ancienne ou lâche, plus le poids du colis que le processus suivant peut accepter.
- Dégagements du bâtiment. Une hauteur libre pour le débiteur et la pile de tambours, ainsi qu'un plancher pouvant supporter les fondations de la machine et le parcours de manutention des bobines.
- Plan de lubrification et de filière. Étirage à sec avec de la poudre ou étirage humide avec un lubrifiant liquide, adapté à la séquence de matrices et au matériau à étirer.
- Documents de conformité. Le marquage CE et un système qualité basé sur la norme ISO 9001 constituent la base des équipements exportés ; confirmer qu'ils voyagent avec la machine.
Informations Les fournisseurs qui construisent plus d’une architecture de dessin le diront généralement lorsqu’un itinéraire différent convient mieux à votre matériau. Cette conversation vaut la peine d’avoir avant la commande plutôt qu’après l’installation.
Limites et risques de sélection à connaître
La disposition verticale inversée n’est pas une mise à niveau universelle. Le fil fin de l'ordre du centième de millimètre appartient généralement aux machines à réservoir d'eau humide, où le fil est entièrement immergé et où la lubrification et le refroidissement fonctionnent différemment. Les très petits lots ne justifient souvent pas l’équipement de fondation et de manutention requis par une ligne verticale ; une machine à poulie produira du fil acceptable pour beaucoup moins de capital.
Il existe également une dépendance cachée. Les machines verticales supposent une manutention verticale. Si les bobines arrivent sur une palette basse et que l'usine ne dispose pas d'équipement de levage, le temps économisé lors de la réception est simplement consacré au remboursement.
Danger Ne convertissez pas une ligne de dessin horizontale existante en ligne verticale sans mesurer le dégagement vertical complet et la charge au sol. Une machine qui tient sur du papier peut toujours être inutilisable une fois ajouté un équipement de manutention de bobines.
Succès Lorsque le débit, la machine d'étirage et l'enrouleur sont choisis en fonction des mêmes objectifs de tension et de conditionnement, la ligne fonctionne à sa vitesse nominale dès la première semaine et y reste.
Les applications de la machine à tréfiler verticale inversée se situent dans une bande assez étroite mais précieuse : une entrée de tiges lourdes, une sortie de calibre intermédiaire et moyen, de gros emballages et une plante qui préfère pousser vers le haut plutôt que vers l'extérieur. À l’intérieur de cette bande, la disposition réduit la manipulation, stabilise le cheminement du fil et raccourcit la ligne. À l’extérieur, les fils très fins, la lubrification humide et les petits lots sont mieux gérés et à moindre coût par d’autres architectures.
La séquence judicieuse consiste à définir d'abord le matériau, le calibre et l'emballage, puis à choisir le tracé de dessin qui leur convient, puis à faire correspondre le gain et la reprise aux mêmes objectifs de tension. Lorsque ces trois décisions sont prises ensemble, la machine à dessiner cesse d'être une contrainte et commence à se comporter comme le milieu d'une chaîne de production plutôt que comme la fin d'une chaîne.