
Caractéristiques d'un acier inoxydable Machine à tréfiler Cela décide de la fin
Une surface mate, une section ovale ou une bobine qui durcit au-delà de sa limite ne peuvent pas être corrigées lors de la reprise. Ce sont les caractéristiques de la machine qui déterminent si le fil inoxydable laisse la boîte de filière propre, ronde et de bonne taille.
Dès qu’une ligne de dessin passe de l’acier à faible teneur en carbone à l’acier inoxydable 304 ou 316, les symptômes arrivent tranquillement. Le fil se détache légèrement du cabestan. L’usure des matrices, auparavant prévisible, s’accélère en une seule équipe. Le diamètre dérive de quelques centièmes de millimètre et une bobine est mise au rebut pour une raison qui n'est jamais considérée comme un défaut de la machine.
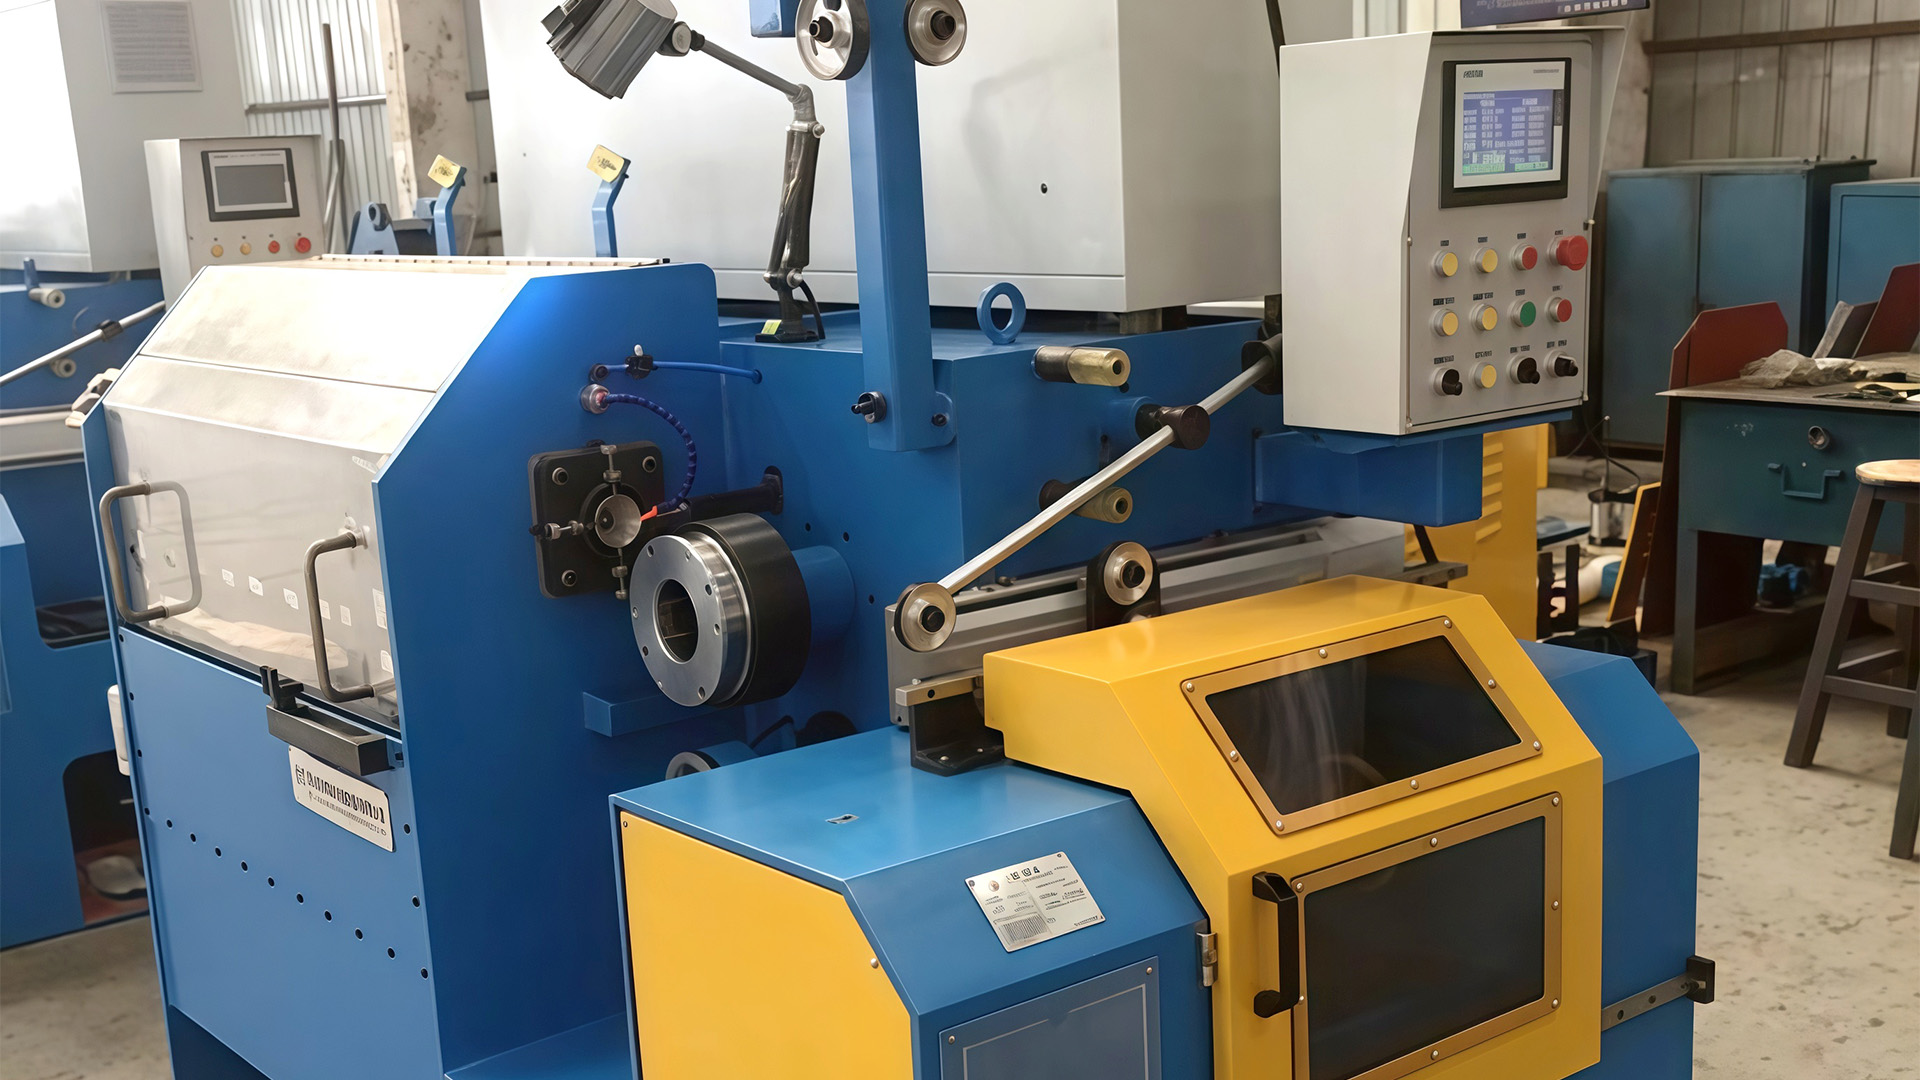
Les caractéristiques d'une machine à tréfiler en acier inoxydable qui contrôlent cela ne sont pas glamour : refroidissement de la filière immergée, lubrifiant filtré, surfaces du cabestan qui s'agrippent sans rayer et contrôle de la tension suffisamment stable pour tenir un centième de millimètre. La vitesse nominale de la ligne est la dernière variable à optimiser et généralement la première que les acheteurs demandent.
Pourquoi l'acier inoxydable se comporte différemment à l'intérieur de la boîte à matrices
L'acier inoxydable durcit à mesure qu'il est réduit. Sa résistance à la déformation augmente à chaque passage, de sorte qu'un moteur qui tire sans contrainte un fil à faible teneur en carbone de 1,0 mm travaillera sur de l'acier inoxydable du même calibre. La réponse habituelle est un programme de réduction plus léger : environ 10 à 18 pour cent par passage pour l'acier inoxydable, contre 20 à 25 pour cent pour le fil à faible teneur en carbone.
Des passes plus légères signifient plus de matrices, une séquence d'étirage plus longue, plus de chaleur répartie le long de la machine et une tolérance bien moindre pour tout ce qui perturbe l'alignement ou la lubrification. Une poignée de fonctionnalités de la machine supportent l’essentiel de cette charge.
| Exigence | Fonctionnalité de la machine qui y répond | Que vérifier |
|---|---|---|
| Chaleur à la filière | Dessin humide avec matrices immergées dans un réservoir d'eau | Volume du réservoir, débit par filière, plage de température |
| Finition superficielle | Matrices en carbure poli, petite réduction par passe | Calendrier des passes, nombre de dés, angle d'approche |
| État du lubrifiant | Émulsion à recirculation avec filtration et refroidissement | Indice de filtration, capacité du puisard, échange thermique |
| Stabilité de la tension | Commande de danseur ou d'accumulateur avec réponse rapide du couple | Précision de la tension aux changements de vitesse |
| Qualité de la bobine | Traversée précise et montage de bobine rigide | Répétabilité du parcours, faux-rond de la bobine |
| Récupération de pause | Détection de rupture de fil avec freinage rapide | Temps d'arrêt, longueur du fil mis au rebut |
Géométrie d'emboutissage humide, refroidissement des matrices et débit de lubrifiant
En dessous d'environ 1,2 mm, le fil inoxydable est presque toujours étiré humide. Les matrices sont immergées dans une émulsion qui évacue la chaleur de la zone de réduction, lubrifie la zone de contact et élimine les fines métaux de la matrice. L'étirage à sec peut être appliqué sur des aciers inoxydables plus lourds, mais la différence apparaît généralement dans la qualité de la surface et la durée de vie de la matrice plutôt que dans le chiffre de vitesse.
La température de la matrice est l’influence la plus forte sur la finition et la durée de vie de l’outillage. Une boîte de moulage refroidie à l'eau maintient le porte-matrice à une température stable et empêche les surfaces d'appui de se dilater de manière inégale, ce qui produit une ovalité tardivement sur le long terme. Demandez comment le refroidissement atteint chaque position de la matrice, pas seulement le réservoir.
Propreté et température du lubrifiant
Une fois qu'une conduite est mouillée, l'émulsion devient un fluide de procédé avec une spécification. Les fines métalliques manquées par la filtration sont ramenées à travers la filière et entaillent le fil ; L'émulsion chauffée perd la résistance du film exactement là où la pression est la plus élevée. Le degré de filtration, le volume du puisard, le débit de la pompe et le contrôle de la température sont des caractéristiques de la machine à citer, et non des tâches de maintenance à découvrir plus tard.
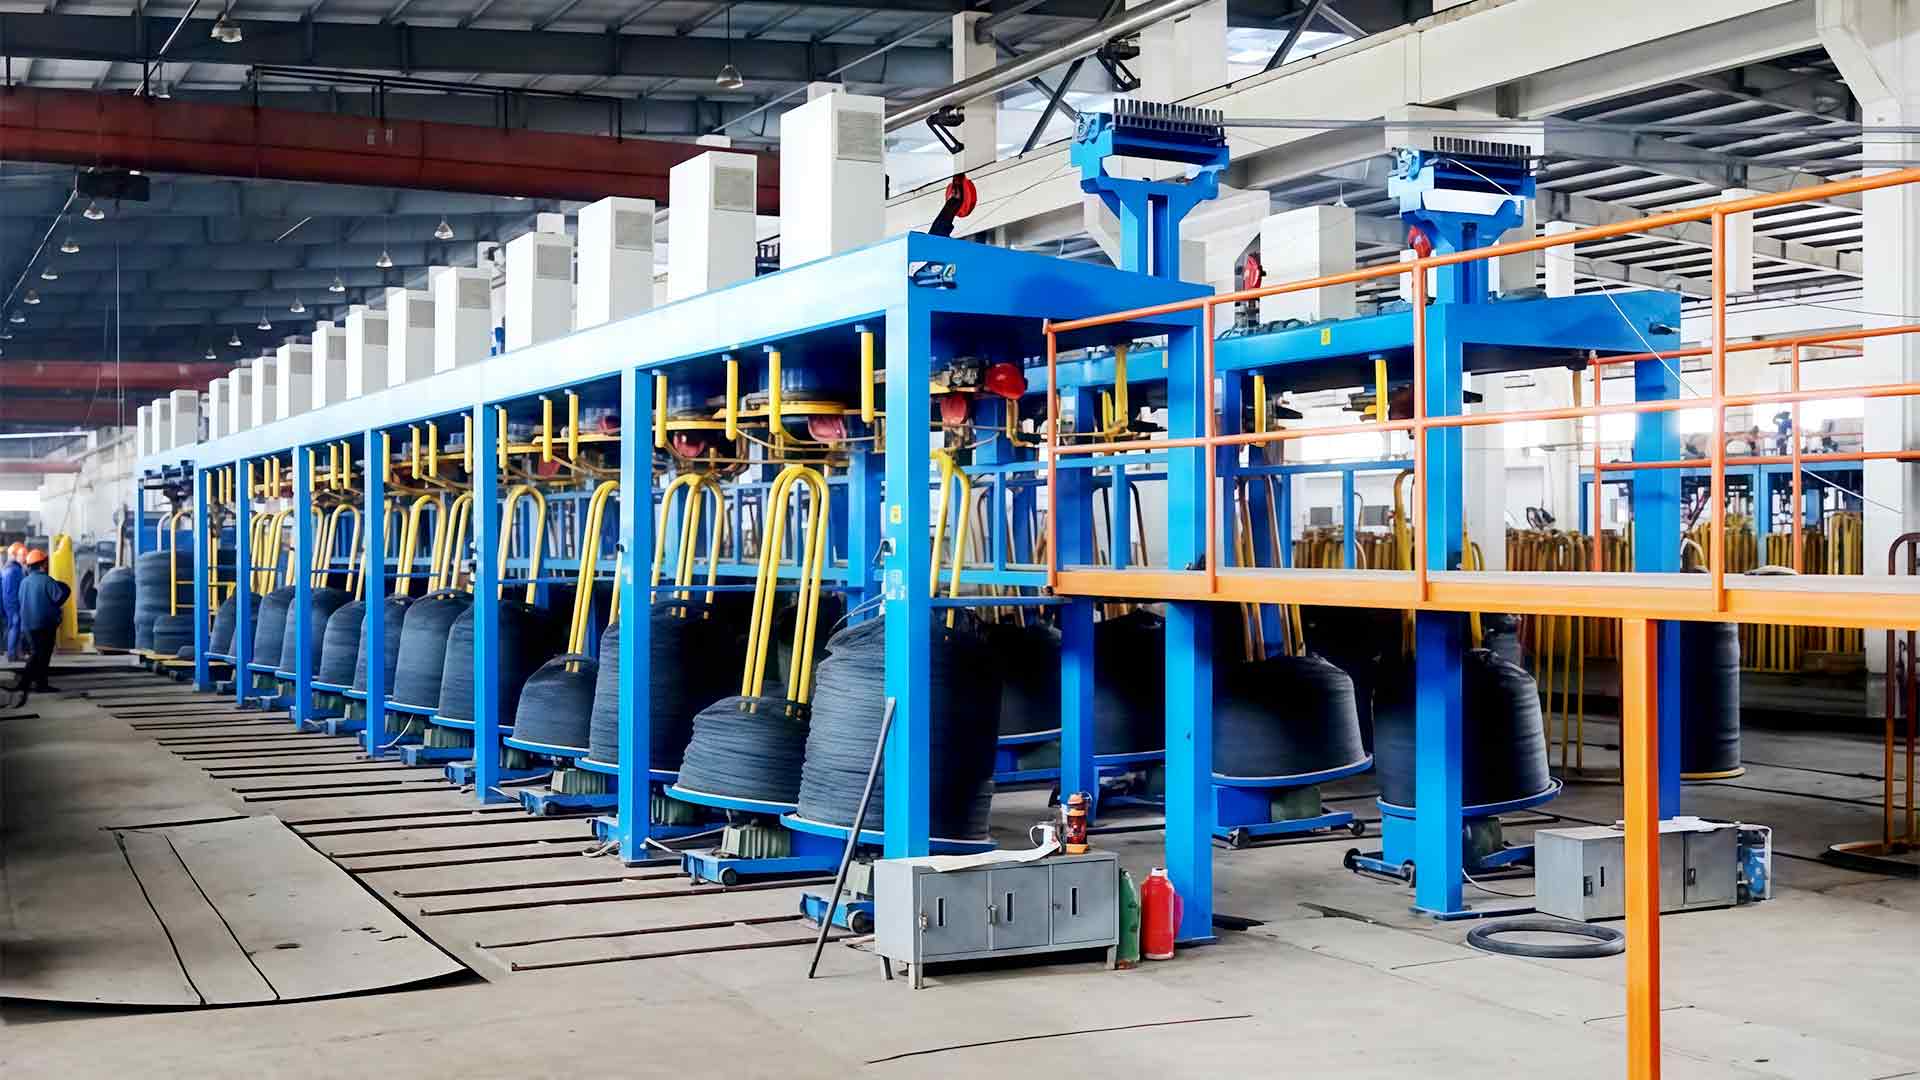
Une ligne construite pour ce devoir associe un machine de tréfilage de réservoir d'eau disposition avec un nombre de matrices choisi pour le diamètre fini plutôt que pour le maximum théorique de la machine.
Sélection des matrices, programme de réduction et tolérance de l'outillage
Les matrices constituent la partie la moins chère de la commande et la cause la plus courante de rejet d'une bobine. Sur l'acier inoxydable, une matrice géométriquement correcte pour un fil à faible teneur en carbone polira de manière inégale, s'usera au niveau du roulement et commencera à laisser une légère marque en spirale que le client voit sous une loupe.
- Un angle d'approche adapté à la réduction prise lors de cette passe, de sorte que le travail est effectué en compression plutôt qu'au niveau du roulement.
- Une longueur de roulement suffisamment longue pour dimensionner le fil et suffisamment courte pour éviter la chaleur de friction.
- Un alésage poli, car la rugosité introduite au niveau de la filière est immédiatement transférée à la surface du fil.
- Placement correct dans le support ; une matrice située à une fraction de l'axe tirera l'ovale du fil.
- Un plan de réaffûtage et de pièces de rechange, car l'acier inoxydable use les outils plus rapidement que le fil à faible teneur en carbone à même calibre.
Si un fournisseur ne peut pas vous indiquer le calendrier de réussite avec lequel la machine a été proposée, le nombre de matrices indiqué dans l'offre n'est qu'une supposition.
Récompense, tension et adoption : là où la cohérence est gagnée
Les défauts introduits avant la matrice finale sont permanents, tout comme les défauts introduits après celle-ci. Un enroulement qui tire de manière inégale, ou un gain qui laisse le fil entrant augmenter pendant qu'une bobine se déroule, se manifeste par une variation de diamètre, des couches lâches et une bobine que le client ne peut pas faire fonctionner à vitesse constante.
Le contrôle de la tension est mieux jugé par un changement de vitesse. L'accélération de 200 à 600 m/min et inversement ne devrait pas modifier suffisamment la tension du fil pour déplacer le diamètre en dehors de la tolérance, et la réponse est visible dans les cent premiers mètres d'une bobine d'essai.
Géométrie et déplacement de la bobine
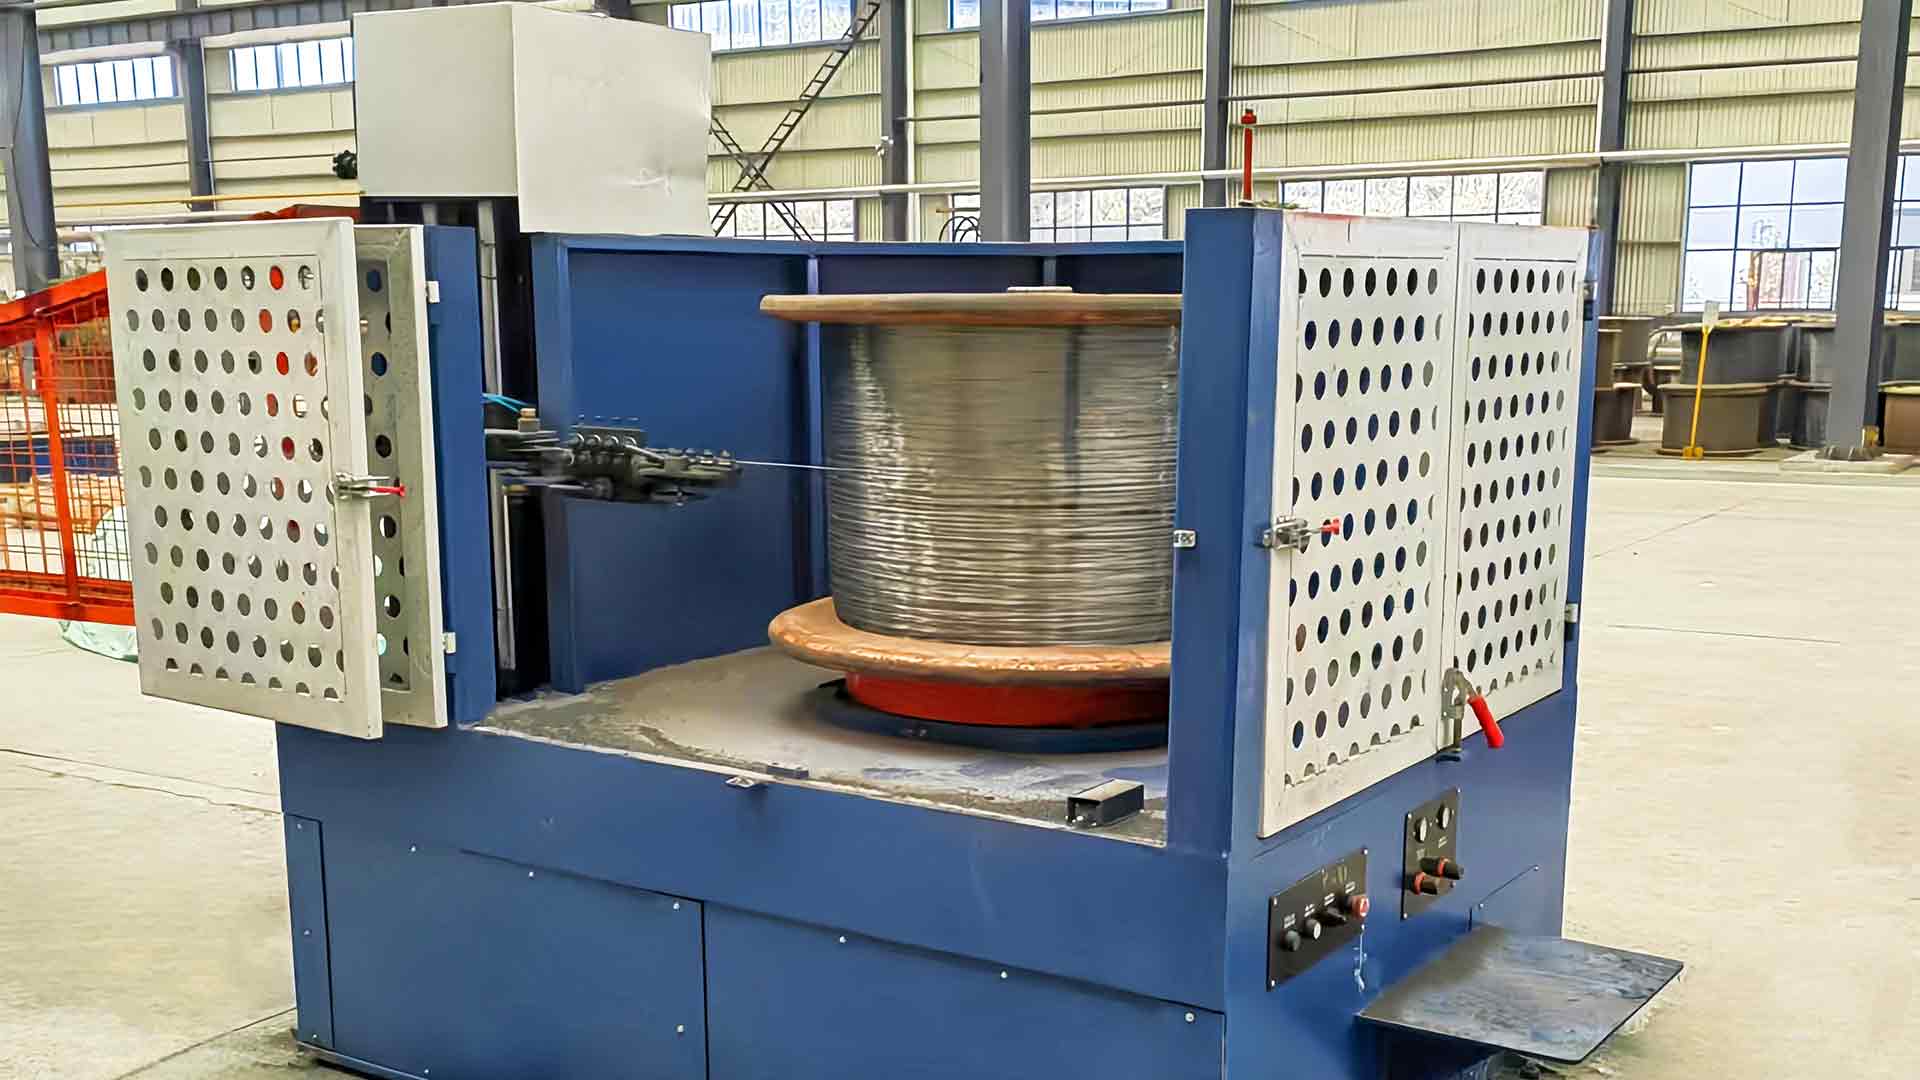
Le pas de traversée et le faux-rond de la bobine sont plus importants sur l'acier inoxydable fin que sur le fil de carbone plus lourd. Une bobine enroulée avec des couches qui se chevauchent est rentable lors du processus suivant, et la ligne de dessin est généralement blâmée. Demandez comment le réenrouleur est adapté à votre type de bobine et vérifiez que la machine s'arrête proprement au lieu de traîner le fil après une pause.
La même logique s'applique lors du dimensionnement de l'enrouleur : ce guide pour sélection de la machine de réception couvre les types de bobines, la correspondance de tension et les chiffres d'efficacité qui comptent.
Contrôles, verrouillages et chiffres qui valent la peine d'être demandés
La spécification de contrôle est l'endroit où deux machines qui semblent identiques dans l'usine commencent à se comporter différemment. Les variables à identifier sont la vitesse à laquelle la machine est réellement évaluée, la réponse du variateur à un changement de charge et ce qui se passe dans les secondes qui suivent une rupture de fil.
Surveillez ceci : une vitesse de ligne indiquée mesurée avec une courte séquence de filière ou sans la filière de finition installée. Ajoutez les passages dont l'acier inoxydable a réellement besoin et la vitesse réelle peut chuter d'un tiers, ce qui change la rentabilité de l'ensemble de la ligne.
Mettez-les par écrit avant la confirmation de la commande :
- Vitesse nominale à la matrice finale, avec le programme de passage complet en acier inoxydable installé.
- Diamètre du cabestan, état de surface et disposition de refroidissement.
- Débit d'émulsion par position de filière, volume du puisard et plage de contrôle de température.
- Indice de filtration et fréquence de changement des éléments.
- Précision et comportement de la tension lors des accélérations et décélérations.
- Temps de freinage après une pause, et longueur de fil mise au rebut à chaque fois.
- Puissance moteur et type d'entraînement par cabestan.
Faire correspondre la machine au fil que vous vendez réellement
L'inox couvre une large gamme de produits, et la machine à tréfiler qui convient au fil de fixation de 4 mm n'est pas celle qui convient au fil de tressage de 0,15 mm. Le diamètre fini détermine la méthode d'étirage, le nombre de matrices et le tirage.
- Les fils de renfort pour ressorts, câbles et tuyaux dans la plage de 0,2 à 1,0 mm sont étirés humides, avec une longue séquence de filières et des passages légers.
- Les treillis métalliques et les fils à tisser ont plus besoin de rondeur et d'une surface homogène que de vitesse maximale.
- Le travail des câbles et conducteurs toronnés est sensible à la stabilité de la tension, car la variation de diamètre réapparaît au stade du toronnage.
- Les fixations, les vis et les pièces formées sont généralement étirées à partir de tiges en acier inoxydable plus lourdes, où dominent l'étirage à sec et le refroidissement par cabestan.
- Le fil de soudure ajoute des exigences de propreté, ce qui remet la filtration et la chimie des lubrifiants au centre de la décision.
Dans tous ces éléments, les fonctionnalités ci-dessus restent les mêmes. Seul l'accent change : la géométrie de la filière et du refroidissement pour le fil fin, la tension et la tension pour le fil en bobine, la conception de l'entraînement et du cabestan pour les tiges plus lourdes.
Le tréfilage en acier inoxydable est moins indulgent que le tréfilage à faible teneur en carbone, et la raison est métallurgique plutôt que mécanique. L'écrouissage, la chaleur au niveau de la matrice et la sensibilité de la surface transforment de petites décisions de conception en défauts visibles sur la bobine.
Les caractéristiques qui valent la peine d'être payées sont le refroidissement immergé de la filière, un circuit de lubrifiant filtré et à température contrôlée, des outils et des supports précisément alignés, un véritable contrôle de tension et un enroulement adapté à la bobine réellement utilisée par vos clients. Tout le reste, y compris la vitesse globale, est secondaire.
Bon signe : un fournisseur qui vous demande la qualité de votre matériau, le diamètre final et le type de bobine avant de proposer une vitesse. Cette conversation est le chemin le plus court vers une machine qui tire bien l'acier inoxydable, et elle sépare généralement une ligne qui maintient la tolérance de celle qui est ajustée à chaque quart de travail.