
Une usine de fil MIG a passé six mois à rechercher un taux de rejet de 4 % sur les bobines ER70S-6. Les plaintes des clients faisaient état d'une stabilité irrégulière de l'arc, mais la chimie de chaque chaleur se situait dans les limites du certificat. Le défaut a finalement été attribué à une variation de diamètre : le fil a dérivé de ±0,04 mm sur une bobine de 15 kg, perturbant la préhension du tube contact et la vitesse d'avance. Le correctif n'avait rien à voir avec la qualité de l'acier. Cela venait de la machine qui tirait.
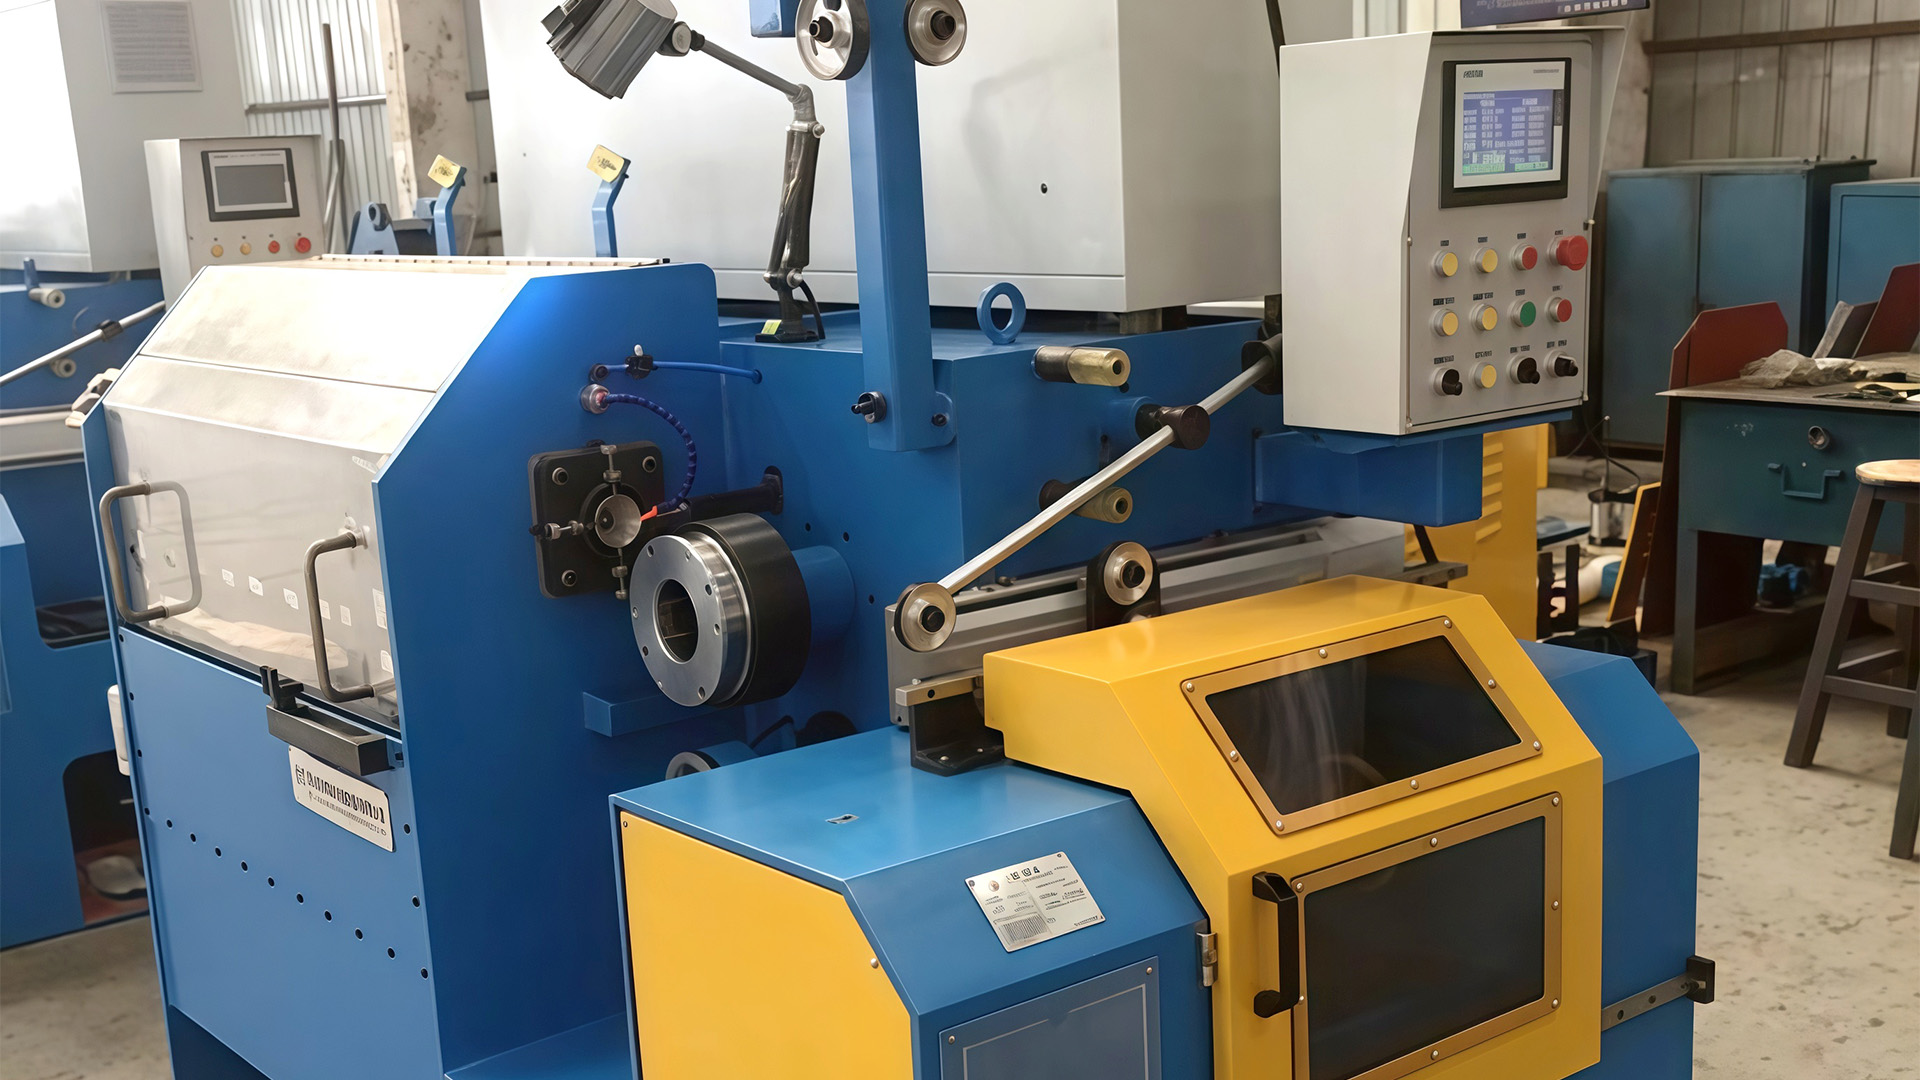
La conclusion est simple à énoncer : pour les fils de soudage pleins – nuances d'acier au carbone, d'acier inoxydable ou revêtues de cuivre – le machine de tréfilage à souder fixe le diamètre final, l'état de surface et la consistance mécanique du produit. Ses avantages se traduisent par des résultats mesurables : une tolérance de diamètre plus stricte, une surface plus propre, une vitesse de ligne plus élevée et un coût par tonne expédiée inférieur.
Pourquoi la machine à tréfiler fixe le plafond de la qualité du fil de soudage
Une fois la tige laminée à chaud arrivée, le fil de soudage passe par le détartrage, l'étirage, le revêtement de cuivre et le bobinage. Le dessin définit les dimensions finales, la plage de traction et l'état de surface. Le programme d'étirage contrôle la réduction par matrice, la vitesse du cabestan contrôle l'allongement et le système de refroidissement maintient la structure du fil stable tout au long du passage.
Le tréfilage est la seule étape où la machine soit verrouille un bon résultat, soit estampe de manière permanente le fil présentant des défauts. Si la ligne est stable, les stations de cuivre et de bobinage protègent un bon produit ; si ce n’est pas le cas, aucun revêtement ne peut le sauver.
La plupart des défauts invisibles naissent à l’intérieur de la zone de dessin. Une fluctuation de vitesse, une matrice usée, un cabestan mal aligné ou un film lubrifiant affamé peuvent ouvrir une rayure de surface qui se fissurera plus tard sous le CO. 2 arc. C'est pourquoi les ingénieurs évaluent une machine selon trois critères : la rigidité du cadre, la douceur de conduite et la répétabilité du contrôle de tension.
Précision du diamètre : l'avantage que vous pouvez mesurer
Le premier avantage qui différencie une machine moderne d’une machine vieillissante est la cohérence du diamètre. Une machine en ligne droite entraîne chaque cabestan à une vitesse de surface adaptée, de sorte que le fil est allongé sans presque aucun glissement. Lorsque chaque bloc est équipé d'un servomoteur ou d'un inverseur, le rapport entre les blocs reste verrouillé et le fil connaît une réduction constante par matrice du premier mètre au dernier.
En termes d'atelier, le fil fini reste à l'intérieur d'environ ±0,01 mm sur les tailles fines. C'est la différence entre une bobine qui avance en douceur à chaque changement de vitesse et une bobine qui oblige l'opérateur à changer le tube contact ou à resserrer les rouleaux d'alimentation plusieurs fois.
Qualité de surface qui maintient l'arc stable
La finition de surface est plus importante dans le fil à souder que dans presque tout autre produit tréfilé. Le fil est consommé à grande vitesse à travers une petite pointe de contact, et toute rayure, creux de tartre ou résidu de lubrifiant perturbe le contact électrique, soulève des éclaboussures ou attire les oxydes dans le bain de fusion.
La machine contribue de trois manières. L'alignement de la matrice maintient le fil coaxial avec l'alésage de la matrice et empêche l'usure unilatérale. La lubrification empêche le contact métal sur métal et maintient la température de la matrice à un niveau bas. Le refroidissement, normalement au moyen de cabestans refroidis à l'eau, arrête la coloration d'oxyde bleu qui rejette les lots finis.
Les qualités inoxydables telles que ER308L et ER316L imposent des exigences encore plus élevées à la surface. L'étirage humide est la voie standard car le fil et les matrices sont immergés dans l'émulsion, ce qui donne un refroidissement uniforme et une finition brillante.
Vitesse de ligne plus élevée et temps de disponibilité plus long
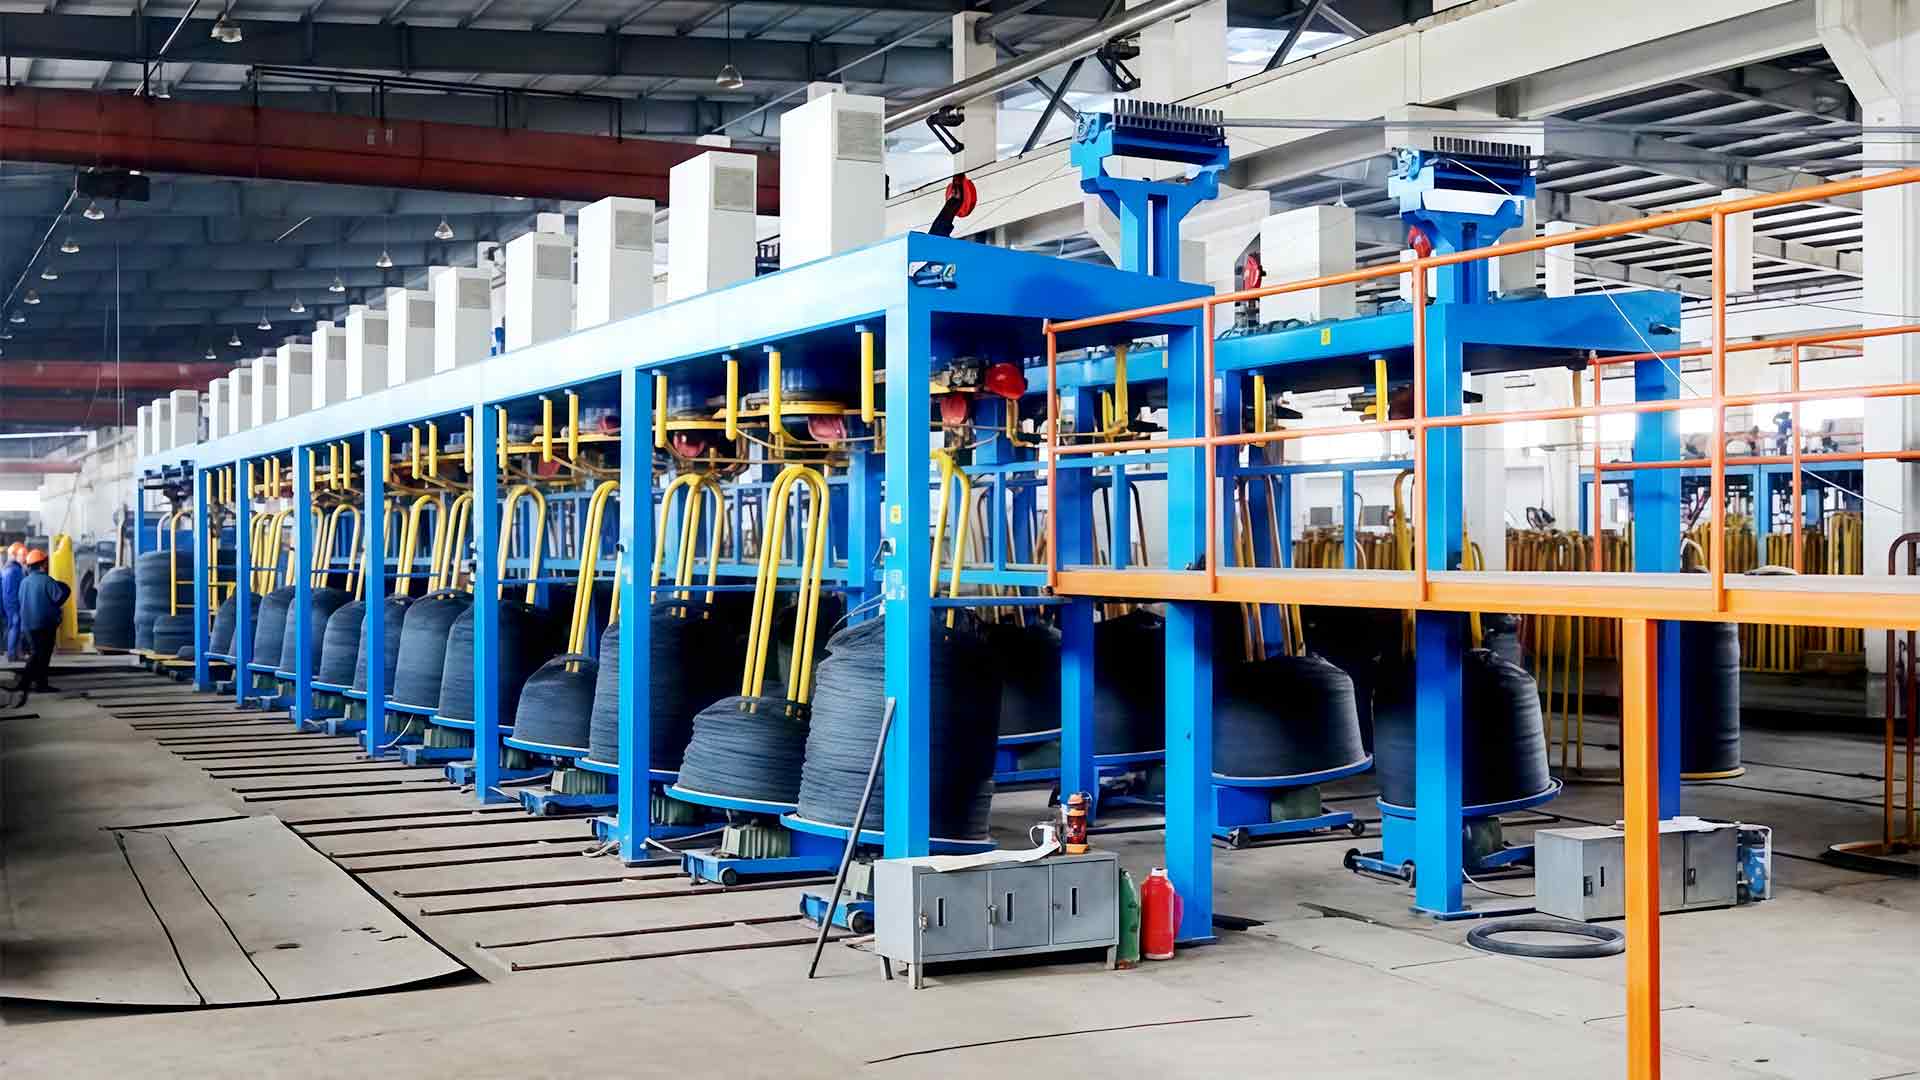
La vitesse est l’avantage le plus visible, mais le véritable gain réside dans la combinaison d’une vitesse nominale élevée avec de faibles temps d’arrêt. Pour les fils de soudage inférieurs à 1,2 mm, une conduite de réservoir d'eau bien configurée peut atteindre une vitesse de 800 à 1 200 m/min. Une machine sèche en ligne droite sur les gros tirages d'une tige de 5,5 mm fonctionne plus lentement mais maintient une tension exceptionnellement stable.
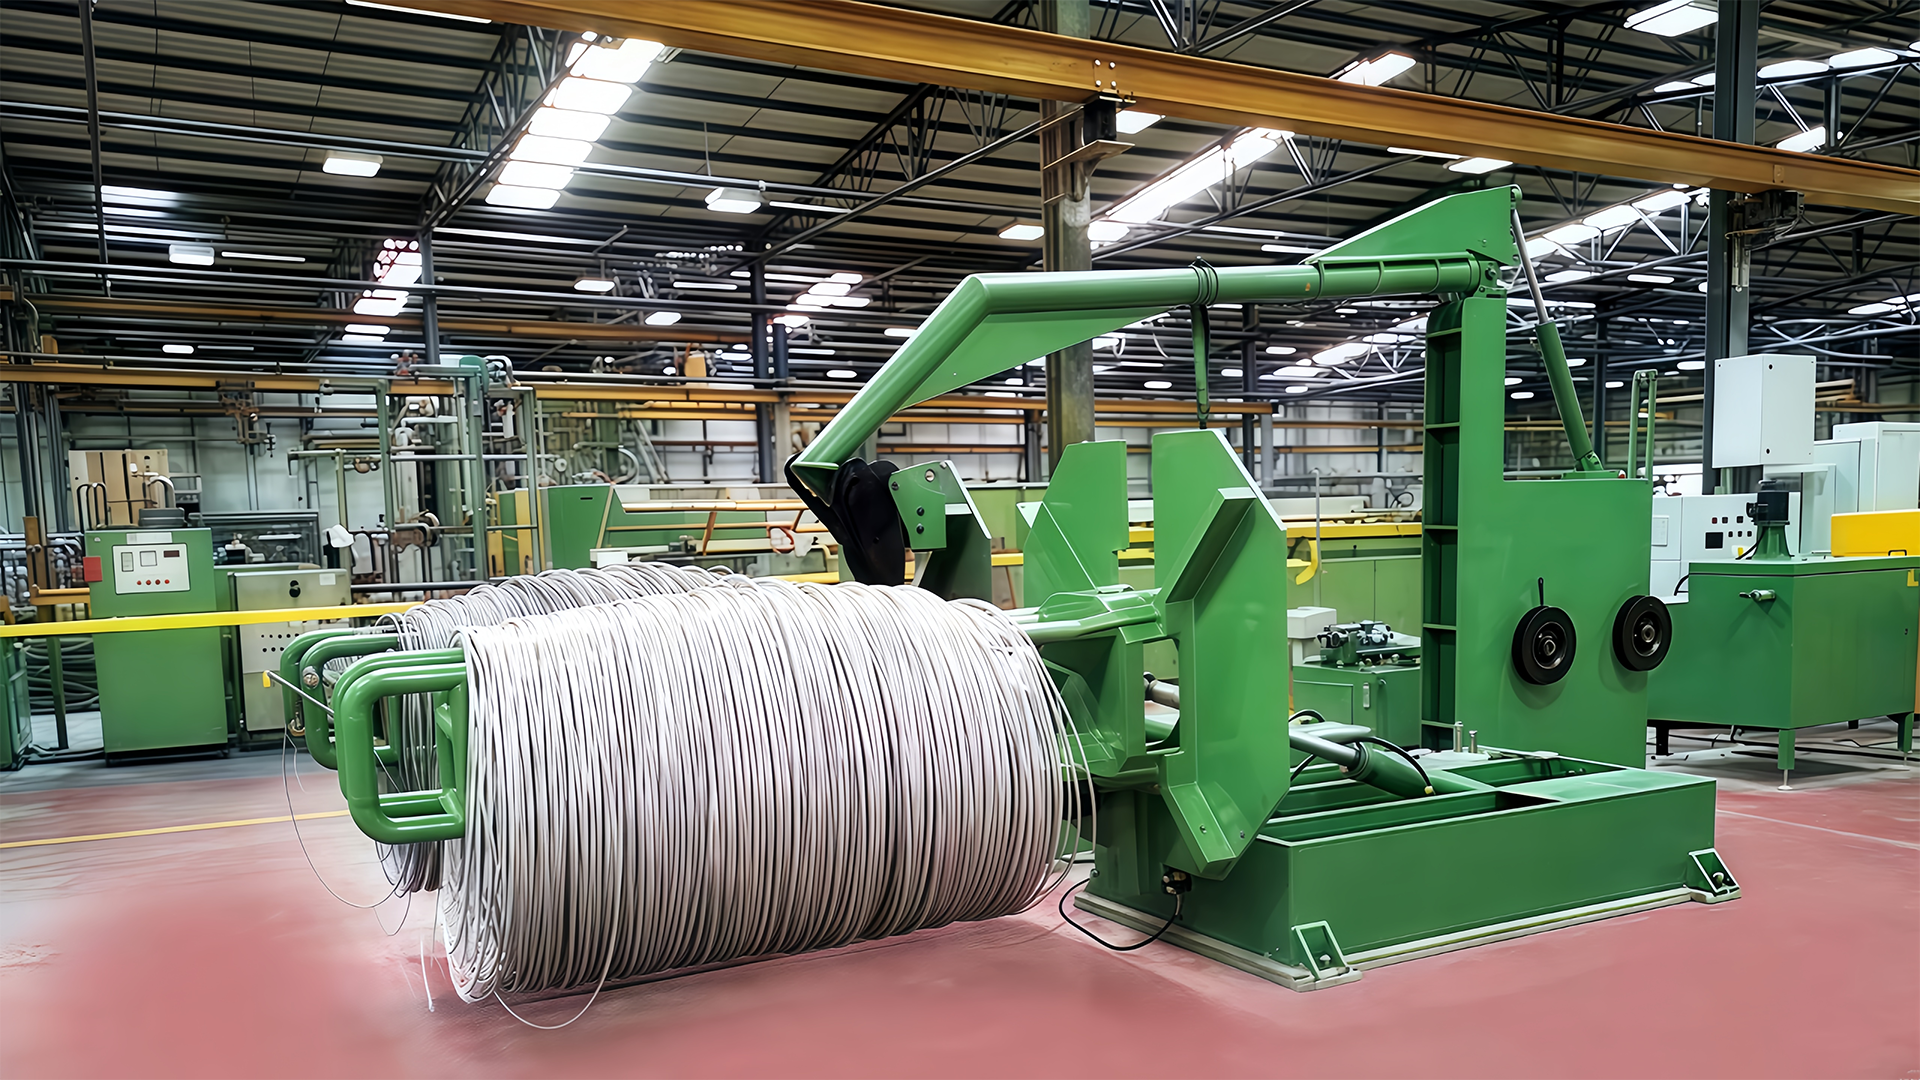
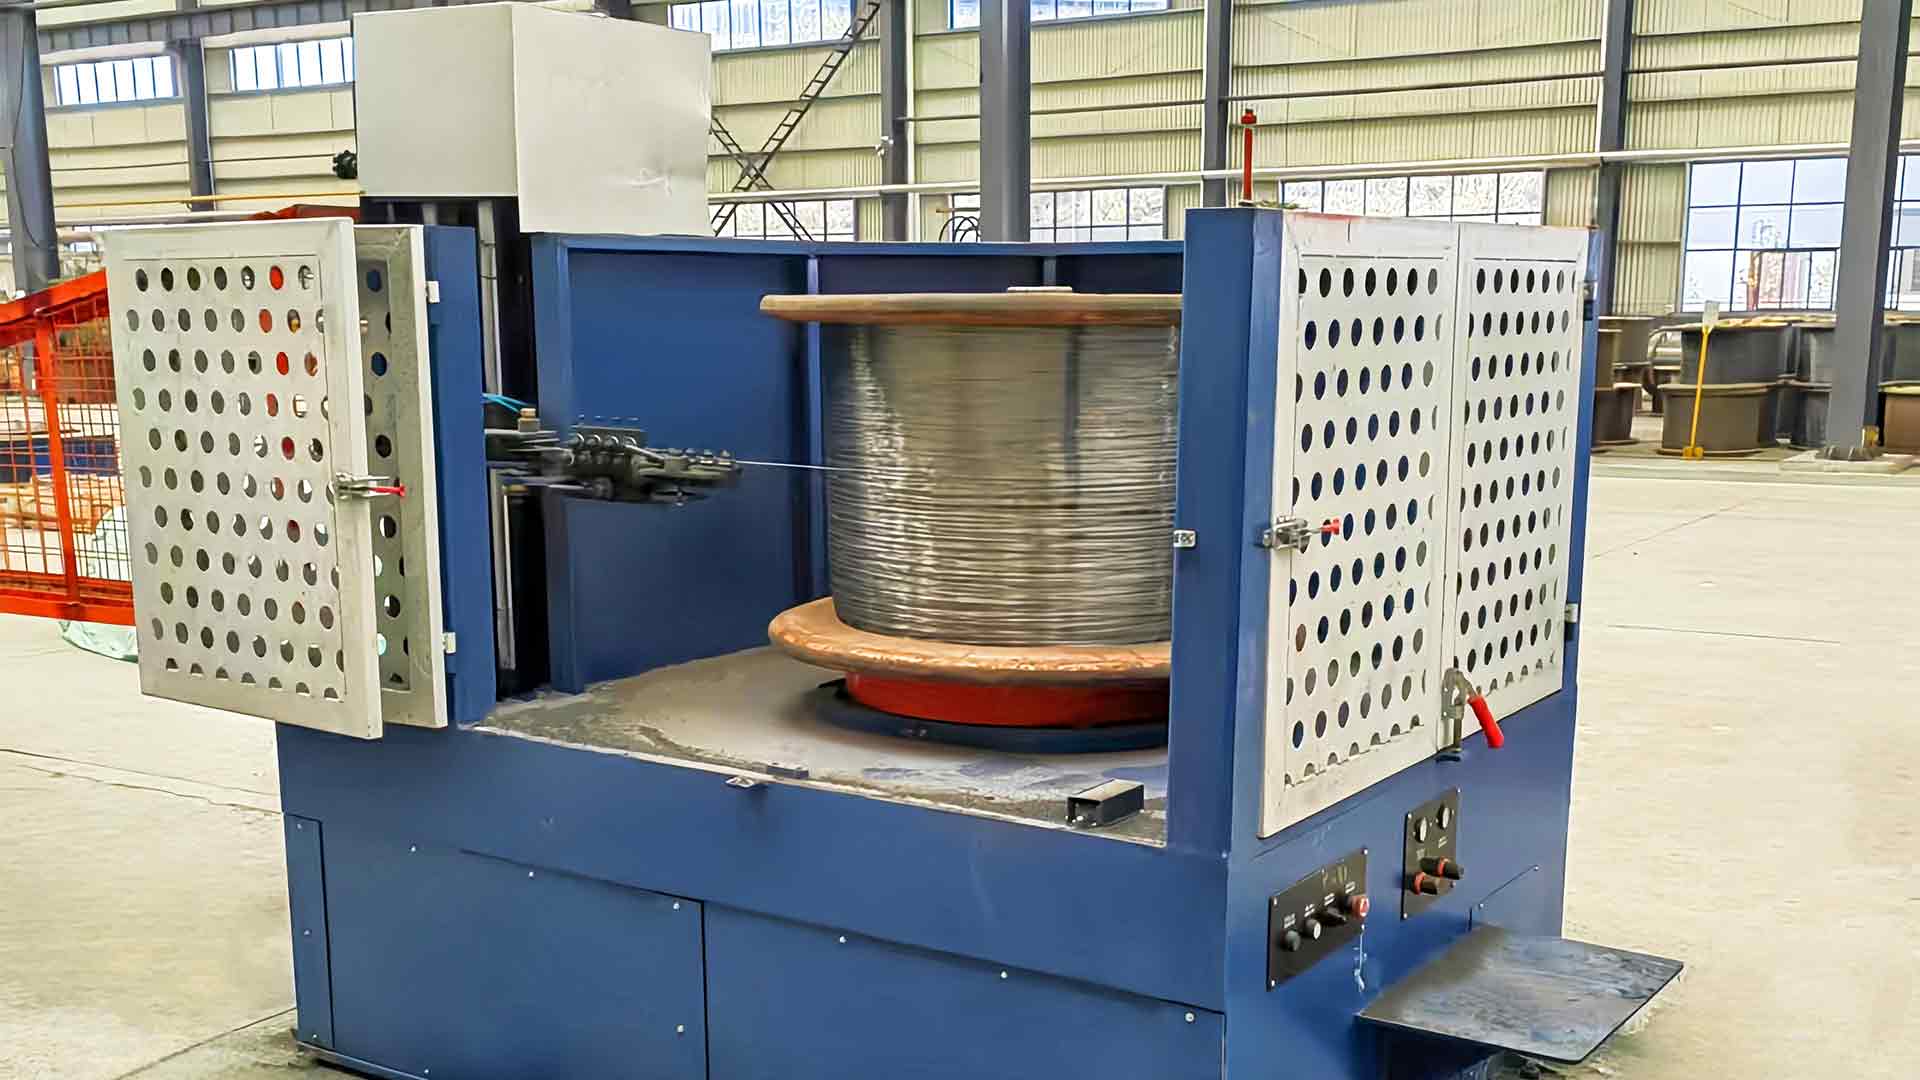
Ce qui compte sur le bilan, c'est la production effective par équipe, et non la vitesse nominale. Les arrêts pour fils cassés, changements de matrices et enchevêtrements suppriment l'avantage d'un moteur rapide. Les machines modernes s'attaquent directement aux temps d'arrêt grâce à des boîtes de matrices à changement rapide, une compensation automatique de la tension et des stations de dévidage et d'enroulement qui maintiennent la ligne en marche pendant qu'une bobine pleine est levée.
Pour une usine en trois équipes, la différence entre 70 % et 85 % de disponibilité de la ligne représente plus de 20 % de production annuelle supplémentaire pour le même coût de main d'œuvre.
Coût par tonne réduit grâce à la durée de vie de la matrice, à l'énergie et au rendement
Les coûts de matrice sont l’élément le plus simple à comparer. Une machine qui maintient le fil droit et la matrice alignée prolonge considérablement la durée de vie des matrices en carbure de tungstène. Dans un calendrier de passages à plusieurs matrices, ces économies se multiplient sur chaque bloc, chaque équipe et chaque tonne.
L'énergie est le deuxième facteur. Les entraînements modernes récupèrent l’énergie de freinage au lieu de la purger sous forme de chaleur, et évitent les pertes fixes des anciens systèmes étranglés. Sur une ligne à trois équipes, une économie d'énergie de 10 à 15 % par tonne constitue une amélioration directe du budget de fonctionnement.
Le rendement est le troisième facteur et souvent le plus important. Chaque fil cassé, chaque bobine mal remplie et chaque bobine de fil hors tolérance entraîne une perte de marge. Une machine stable augmente le rendement de conversion, et ce chiffre justifie souvent l'investissement plus que la comparaison du prix d'achat.
Réservoir d'eau sèche ou humide : adapter la machine à la qualité de soudage
Chaque producteur de fil à souder est confronté à la même décision architecturale : quelle technologie d'étirage correspond à la gamme de produits.
Dessin de ligne droite sèche
Une machine en ligne droite tire le fil à travers des boîtes à matrices montées en ligne, chaque cabestan étant entraîné pour correspondre à la vitesse de sortie de la matrice précédente. L'absence de glissement signifie que la réduction par matrice est exacte, que les contraintes mécaniques sont moindres et que la tension reste précise tout au long du passage. Cette architecture constitue un premier choix judicieux pour les nuances d'acier à faible teneur en carbone telles que l'ER70S-6, en particulier pour les ébauches et les ébauches intermédiaires à partir de tiges de 5,5 mm.
Dessin de réservoir d’eau humide
L'étirage humide submerge les cabestans et les matrices dans une émulsion lubrifiante. Le refroidissement est agressif et le film lubrifiant est continu, produisant la surface brillante qu'exigent les fils MIG fins en acier inoxydable et recouverts de cuivre. Il s'agit du tracé standard pour les fils de moins de 1,2 mm et pour les qualités de surface de haute qualité.
| Aspect | Ligne droite sèche | Réservoir d'eau humide |
|---|---|---|
| Lubrification | Savon en poudre appliqué à chaque matrice | Fil entièrement immergé dans l'émulsion |
| Taille de finition typique | Plage de 1,0 à 5,5 mm | Fils fins de 0,4 à 1,6 mm |
| Finition superficielle | Bon, cela dépend de la préparation de la tige | Excellent, lumineux et cohérent |
| Refroidissement | Cabestans refroidis à l'eau | Refroidissement par immersion, marge de vitesse plus élevée |
| Comportement de glissement | Pas de glissement, rapport de vitesse verrouillé | Conceptions de type glissant courantes sur les tailles ultrafines |
| Qualités de soudage habituelles | ER70S-6 et aciers au carbone similaires | Fil MIG en acier inoxydable ER308L / ER316L recouvert de cuivre |
Une configuration courante pour une ligne MIG recouverte de cuivre est une machine en ligne droite sèche pour les ébauches, suivie d'une machine à réservoir d'eau pour la finition. Le principe de fonctionnement est expliqué dans cet aperçu technique des machines à tréfiler droites .
Vérifications pratiques avant d'acheter une ligne de tréfilage de fil de soudure
L’achat uniquement sur la vitesse nominale est l’erreur la plus courante dans cette classe de produits. Commencez par la spécification du fil fini et revenez en arrière tout au long du calendrier de rédaction.
- Définissez les entrées et les sorties : diamètre de la tige de départ, diamètre du fil cible, nuance d'acier et itinéraire de revêtement prévu en aval.
- Examinez le calendrier de passage : nombre de matrices, réduction par matrice et si les diamètres du cabestan correspondent à la courbe d'écrouissage de la nuance.
- Vérifiez la capacité de refroidissement par rapport à la vitesse de ligne prévue, en particulier le débit d'eau et la stabilité de la température au niveau de chaque bloc.
- Vérifiez la correspondance des gains et des reprises, car les changements rapides de bobine sont aussi importants que les blocs de dessin.
- Renseignez-vous sur la conception de la boîte à matrice : dosage de lubrifiant par trou, temps d'accès au support de matrice et rapidité avec laquelle un opérateur peut changer une matrice.
La facilité d’entretien se classe parmi les premiers pour les acheteurs réguliers. L'accès rapide aux cabestans, aux conduites de lubrification visibles et à la surveillance de la vitesse par matrice réduit le temps de réparation. Les défauts courants et leurs diagnostics sont rassemblés dans un guide pratique sur problèmes courants dans le fonctionnement des machines à tréfiler .
Les avantages de la machine de tréfilage à souder se concentrent dans quatre domaines mesurables : cohérence du diamètre, intégrité de la surface, vitesse de ligne avec temps de disponibilité et coût de conversion. Aucun de ces éléments ne peut être ajouté ultérieurement par la cuve de cuivre, le spooler ou la station de conditionnement.
Pour les usines prévoyant une nouvelle ligne ou le remplacement d'une ligne vieillissante, précisez dès le certificat final une tolérance de poids et une disponibilité supérieures à la vitesse de la brochure. Choisissez l'architecture (ligne droite, réservoir d'eau ou une combinaison) en fonction des qualités réellement expédiées. Avec cette discipline, la machine à dessiner devient le centre de coûts le plus fiable de l'usine au lieu de la source cachée des rebuts.