
Parcourez un atelier de dessin à la fin d'un quart de travail et vous pourrez généralement savoir comment fonctionne une ligne à haute teneur en carbone avant que quiconque n'ouvre le panneau de commande. Le lubrifiant est toujours clair, les emballages sortant du récepteur sont fermes et uniformes, et il n'y a pas de séchage par pulvérisation teinté en bleu autour des porte-filières. Une machine peut fonctionner rapidement et néanmoins échouer. Cet écart entre la vitesse et les performances est la partie qu’aucune figure de brochure ne capture.
Nous construisons du matériel de dessin à Wuxi depuis longtemps. L'entreprise qui est devenue Jinding Technology est née d'un petit atelier familial dans les années 1990, et les machines que nous expédions aujourd'hui portent encore les leçons de ces premières installations, ainsi que de plus de 550 lignes fonctionnant désormais dans plus de 40 pays. Ce qui suit est la façon dont nous expliquons les performances aux clients qui choisissent une ligne humide à haute teneur en carbone ou qui tentent de tirer le meilleur parti de celle déjà installée sur leur sol.
Pourquoi un fil à haute teneur en carbone demande plus qu'une ligne humide
Les tiges à haute teneur en carbone arrivent à la machine brevetée : une structure perlitique fine, une résistance à la traction ajustée au niveau du broyeur à fil et un mince revêtement porteur en laiton ou en phosphate qui existe pour une seule raison : retenir le lubrifiant au niveau de la filière. Tout ce que fait la ligne de dessin à partir de ce point est une négociation avec écrouissage. Chaque passage transforme la force de traction en chaleur et en densité de dislocation, de sorte que le fil devient plus solide, moins ductile et considérablement moins indulgent.
À 0,8 % de carbone et plus, cette tolérance s’épuise rapidement. Poussez une réduction au-delà de ce que la structure peut absorber et la défaillance ne se produit pas toujours là où on l’attendrait. Il apparaît plus tard sous la forme d'un éclatement central, d'une rupture de coupelle et d'un cône sur le cabestan ou d'un résultat de traction qui dérive hors de la fenêtre du client trois jours après l'emballage de la bobine.
L'étirage humide est la réponse de l'industrie au problème de la chaleur. L'inondation des blocs et des matrices avec du lubrifiant élimine la chaleur beaucoup plus rapidement que l'air ne le pourrait jamais, c'est pourquoi les machines humides tiennent à 1 000 m/min et plus là où les lignes sèches doivent reculer. Cependant, la qualité du circuit de refroidissement dépend de la discipline qui l’entoure. Lorsque la température du lubrifiant dépasse de cinq degrés le point de consigne, la résistance du film diminue, la friction augmente et la chaleur supplémentaire retourne directement dans le fil. Rien sur la machine n'a changé, mais les performances ont changé.
Les leviers qui font réellement évoluer la performance
Calendrier des pass et réduction par décès
Rien ne façonne plus les résultats à haute teneur en carbone que la séquence de réduction. Un programme adapté à l'acier doux (morsures généreuses, peu de matrices) brisera le fil à haute teneur en carbone avant le troisième bloc. La plupart des lignes humides destinées à cette tâche fonctionnent dans une plage de réduction de surface de 15 à 25 % par passe et se rétrécissent vers les matrices de finition, où la qualité de surface et la tolérance du diamètre comptent plus que la réduction de volume. L'angle d'approche, la longueur d'appui et la tension arrière appartiennent au même calcul ; ce ne sont pas des paramètres indépendants.
Contrôle du glissement entre les blocs
Sur les machines à glissement, le fil est tiré légèrement plus vite que le cabestan qu'il quitte, et cette petite différence est ce qui maintient la ligne en tension. C'est également là que les erreurs s'accumulent : une dérive de 2 % dans un bloc entraîne une usure de la matrice partout en aval, ainsi qu'une ovalisation que le client remarque avant nous. Les blocs servo à entraînement direct, entraînés individuellement et à engrenages électroniques, gagnent leur argent sur les travaux à haute teneur en carbone précisément parce que le rapport de vitesse tient au lieu de dériver avec la charge et la température.
Refroidissement, lubrifiant et filtration
Le lubrifiant humide est un fluide de travail et non un liquide de refroidissement pratique. La concentration, le pH, l'indice de saponification et surtout la teneur en fines déterminent si un film résiste à la pression à la filière. La température est la variable que nous surveillons le plus. Dans la plupart des magasins, 35 à 45 °C est la bande dans laquelle le film se comporte de manière prévisible, et un échangeur de chaleur à plaques doté d'une boucle de décantation et de filtration décente maintiendra cette bande de manière beaucoup plus fiable que le simple ajout de lubrifiant lorsque les choses semblent chaudes.
Trois autres facteurs se situent juste derrière ceux-ci, et ce sont ceux qui sont le plus souvent traités après coup :
- Pratique de la mort — nuance de carbure, angle d'attaque et longueur d'appui adaptés au fil, avec matrices diamantées réservées aux plus fines dimensions.
- Contrôle de tension et de boucle — une tension de gain constante arrête la variation de diamètre avant qu'elle ne commence.
- Prise en charge et mise en file d'attente — assez de tension pour un paquet ferme, jamais au point que le fil cède sur le tambour.
- Surveillance de l'état — La pression du liquide de refroidissement, la température de la matrice et la détection de rupture vous en disent plus sur les performances que n'importe quelle lecture de vitesse.
Les critères de performance en un coup d'œil
Les bandes ci-dessous sont ce que nous voyons sur des lignes humides saines à haute teneur en carbone. Considérez-les comme l'ouverture d'une conversation sur une qualité, un revêtement et un diamètre fini spécifiques, et non comme une spécification universelle.
| Paramètre | Bande de travail typique | Ce qu'il conduit |
|---|---|---|
| Diamètre de la tige d'entrée | 5,5 à 8,0 mm | Nombre de matrices et longueur totale de la machine |
| Réduction de superficie par passage | 15 – 25%, effilé en finale | Risque d'éclatement central et de rupture en milieu de bobine |
| Vitesse de dessin | 600 – 1 200 m/min | Production par équipe, équilibrée par rapport à la capacité de refroidissement |
| Température du lubrifiant humide | 35 – 45 °C | Résistance du film et durée de vie de la matrice |
| Glisser entre les blocs | 2 – 6% sur les machines à glissement | Taux d'usure de la matrice et état de surface |
| Tension de reprise | Valeur la plus basse qui forme encore un forfait ferme | Densité du colis et rectitude du fil |
| Taux de rupture | En dessous d'une cassure pour dix tonnes tirées | Le seul chiffre de performance honnête sur la feuille |
C'est en faisant correspondre la machine à la tâche, plutôt qu'à la vitesse la plus rapide indiquée, que réside l'essentiel du gain. Une disposition horizontale compacte est souvent plus logique qu’un long bloc robuste lorsque la taille des lots est modérée et que l’espace au sol est restreint.
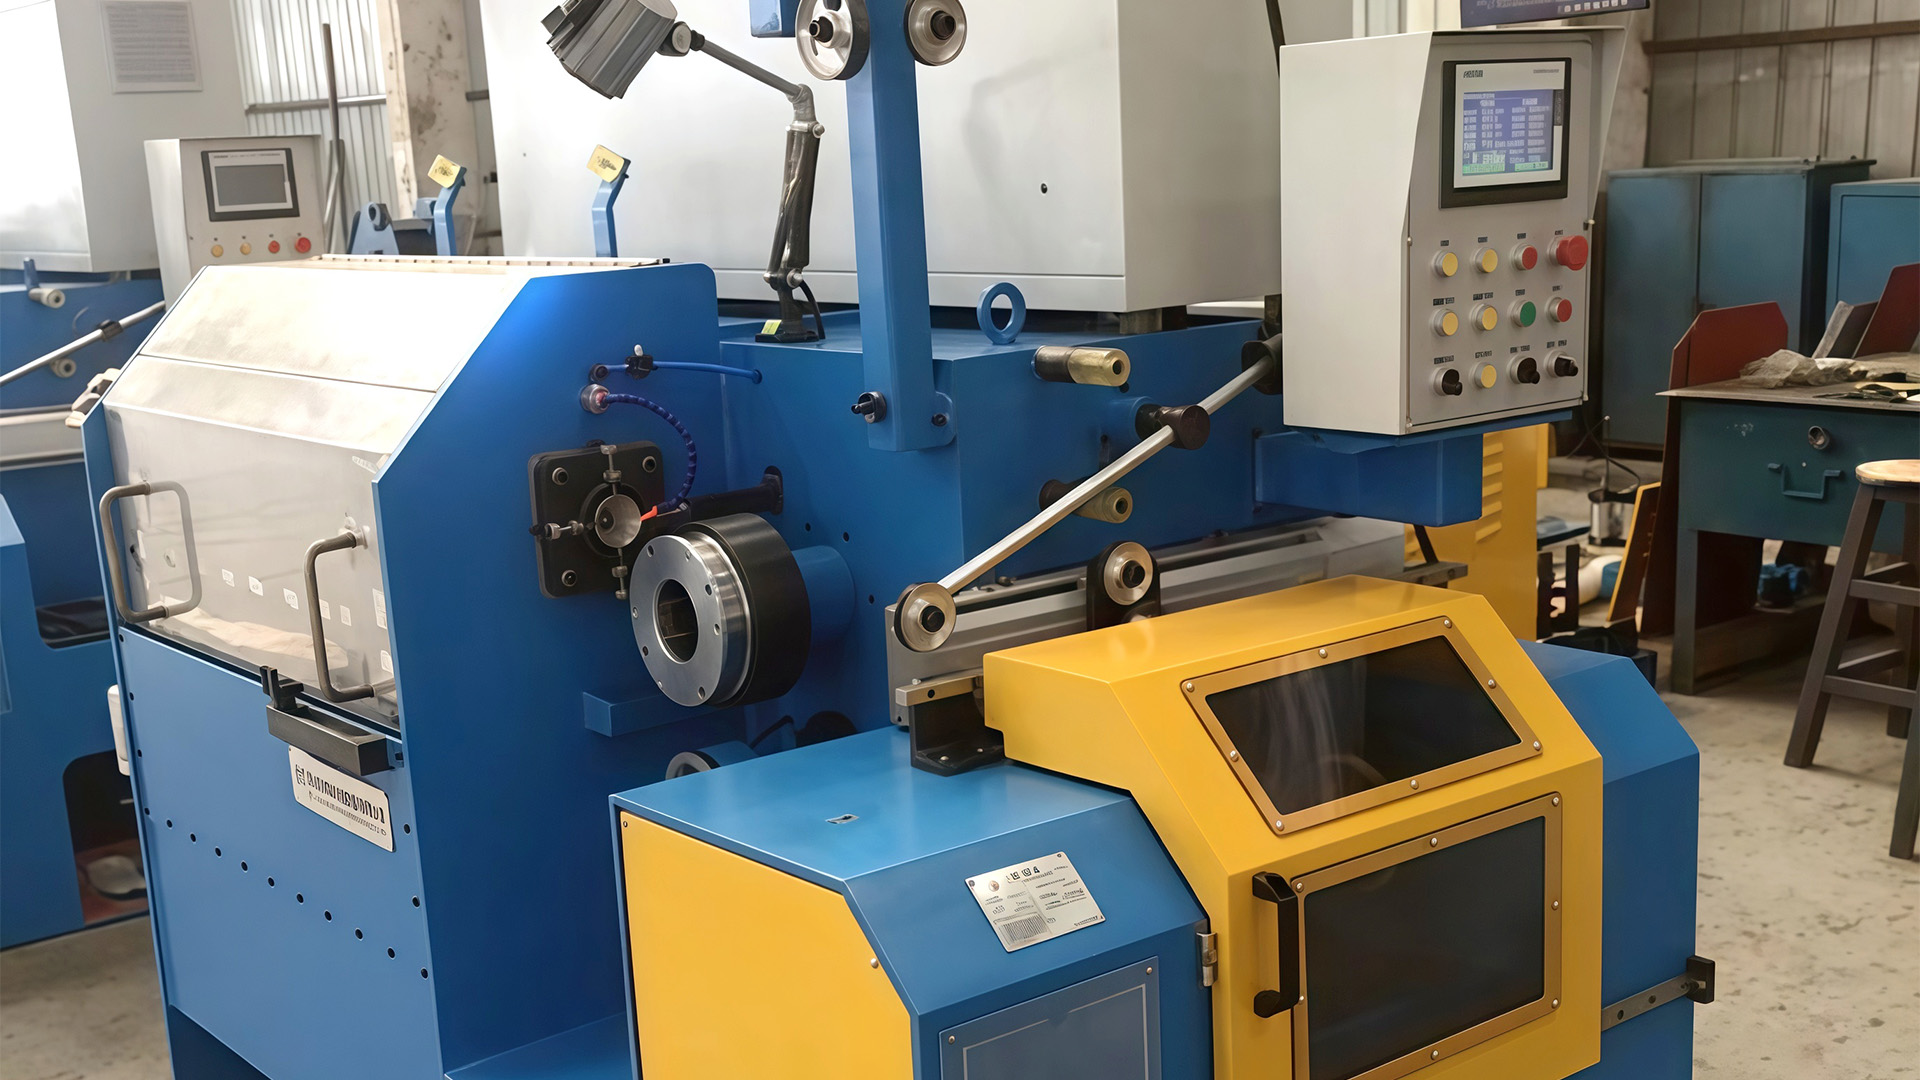
 Machine de tréfilage horizontale de réservoir d'eau pour des configurations compactes Une machine de tréfilage horizontale pour réservoir d'eau avec liquide de refroidissement en circulation et entretien plus facile, adaptée aux lots modérés où l'espace au sol est restreint. Voir le produit →
Où les lignes perdent tranquillement leurs performances
Les performances s’effondrent rarement. Cela s’érode. Une ligne qui roulait à 1 050 m/min au printemps en roule à 900 à l'automne, et personne ne peut indiquer le jour où elle a changé. D'après notre expérience, le glissement commence généralement à l'un des quatre endroits suivants : la température du lubrifiant augmente à mesure que les conditions ambiantes changent, la pression différentielle du filtre augmente inaperçue, les rainures du cabestan s'usent dans un profil légèrement différent ou une boîte à matrice qui a été calée une fois de trop.
Surveillez : des emballages qui semblent chauds lorsqu'ils se détachent de l'enrouleur, une légère odeur de brûlé près des blocs de finition ou des lectures de diamètre qui dérivent sur une bobine au lieu de sauter. Tous trois soulignent la chaleur et la friction bien avant qu’ils n’apparaissent comme des ruptures.
Lorsqu'une ligne tombe en panne, la cause est généralement détectable et presque toujours moins coûteuse à corriger que le temps de production que cela coûte. Nous gardons une présentation pratique de les problèmes qui apparaissent dans le fonctionnement des machines à tréfiler c’est exactement pour cette raison, et la plupart de ce qu’il contient provient d’appels de clients plutôt que d’un manuel.
L’état mérite sa propre mention, car c’est la variable la moins chère à contrôler et la plus rapide à se dégrader. Un roulement ébréché, une face de pression polie ou un angle d'approche qui ne convient plus au revêtement vous coûtera plus cher en ferraille qu'une matrice ne coûte jamais à remplacer. Conserver un jeu de matrices en carbure correspondant pour chaque famille de produits et les retirer en fonction de l'alésage mesuré plutôt que de la sensation intestinale protège discrètement tout le reste de la ligne.
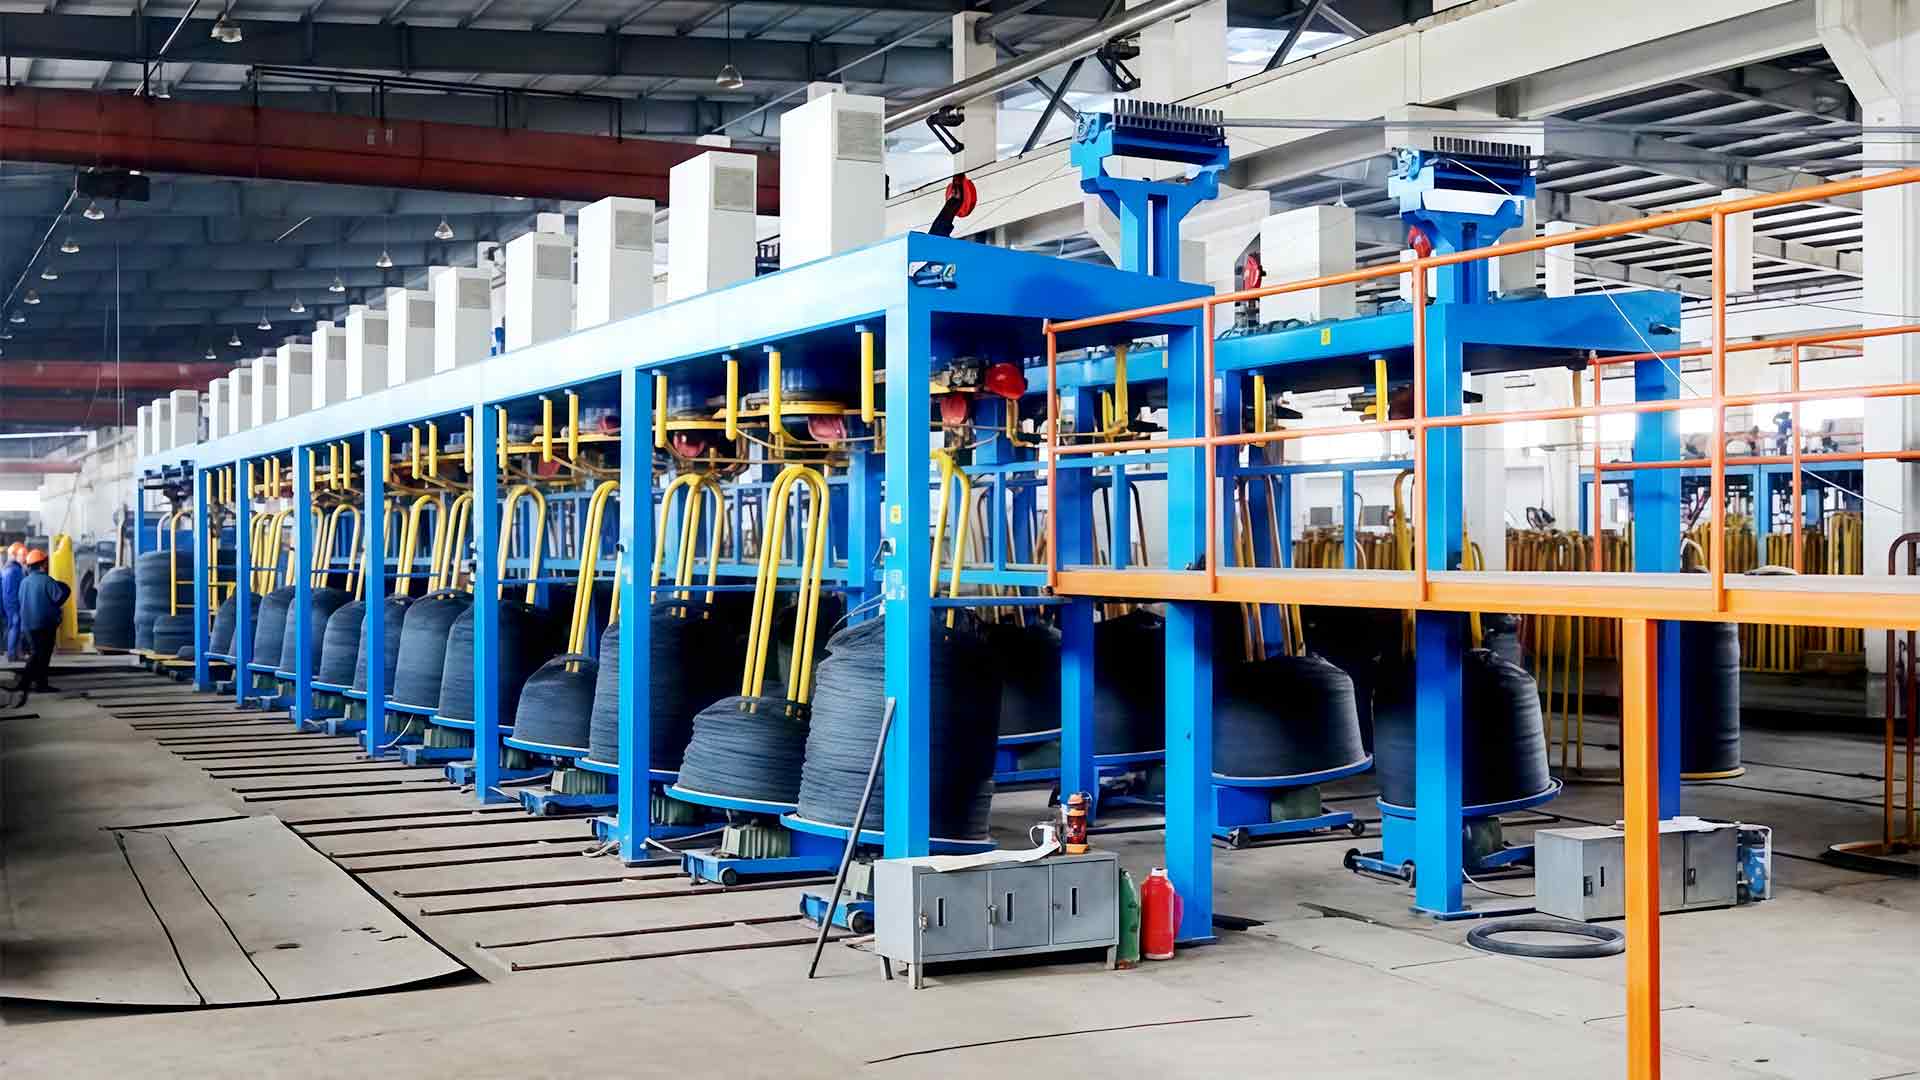
Matrices de tréfilage en carbure de tungstène pour le dessin de précision Les matrices de précision en carbure de tungstène aident à maintenir la précision dimensionnelle du fil et la finition de surface tout en résistant à la pression et au frottement de l'étirage. Voir le produit → La plate-forme en dessous est également importante, et d'une manière plus silencieuse que ce que la plupart des acheteurs attendent. Un service intensif et continu à haute teneur en carbone récompense une machine dotée d'un volume de lubrifiant généreux, de blocs rigides et d'entraînements qui maintiennent le rapport sous charge - le genre de bloc humide conçu pour fonctionner en trois équipes sans que les réglages ne s'écartent. Une production plus petite et plus stable donne souvent de meilleurs résultats avec un châssis plus étroit et plus simple, facile à entretenir et rapide à changer.
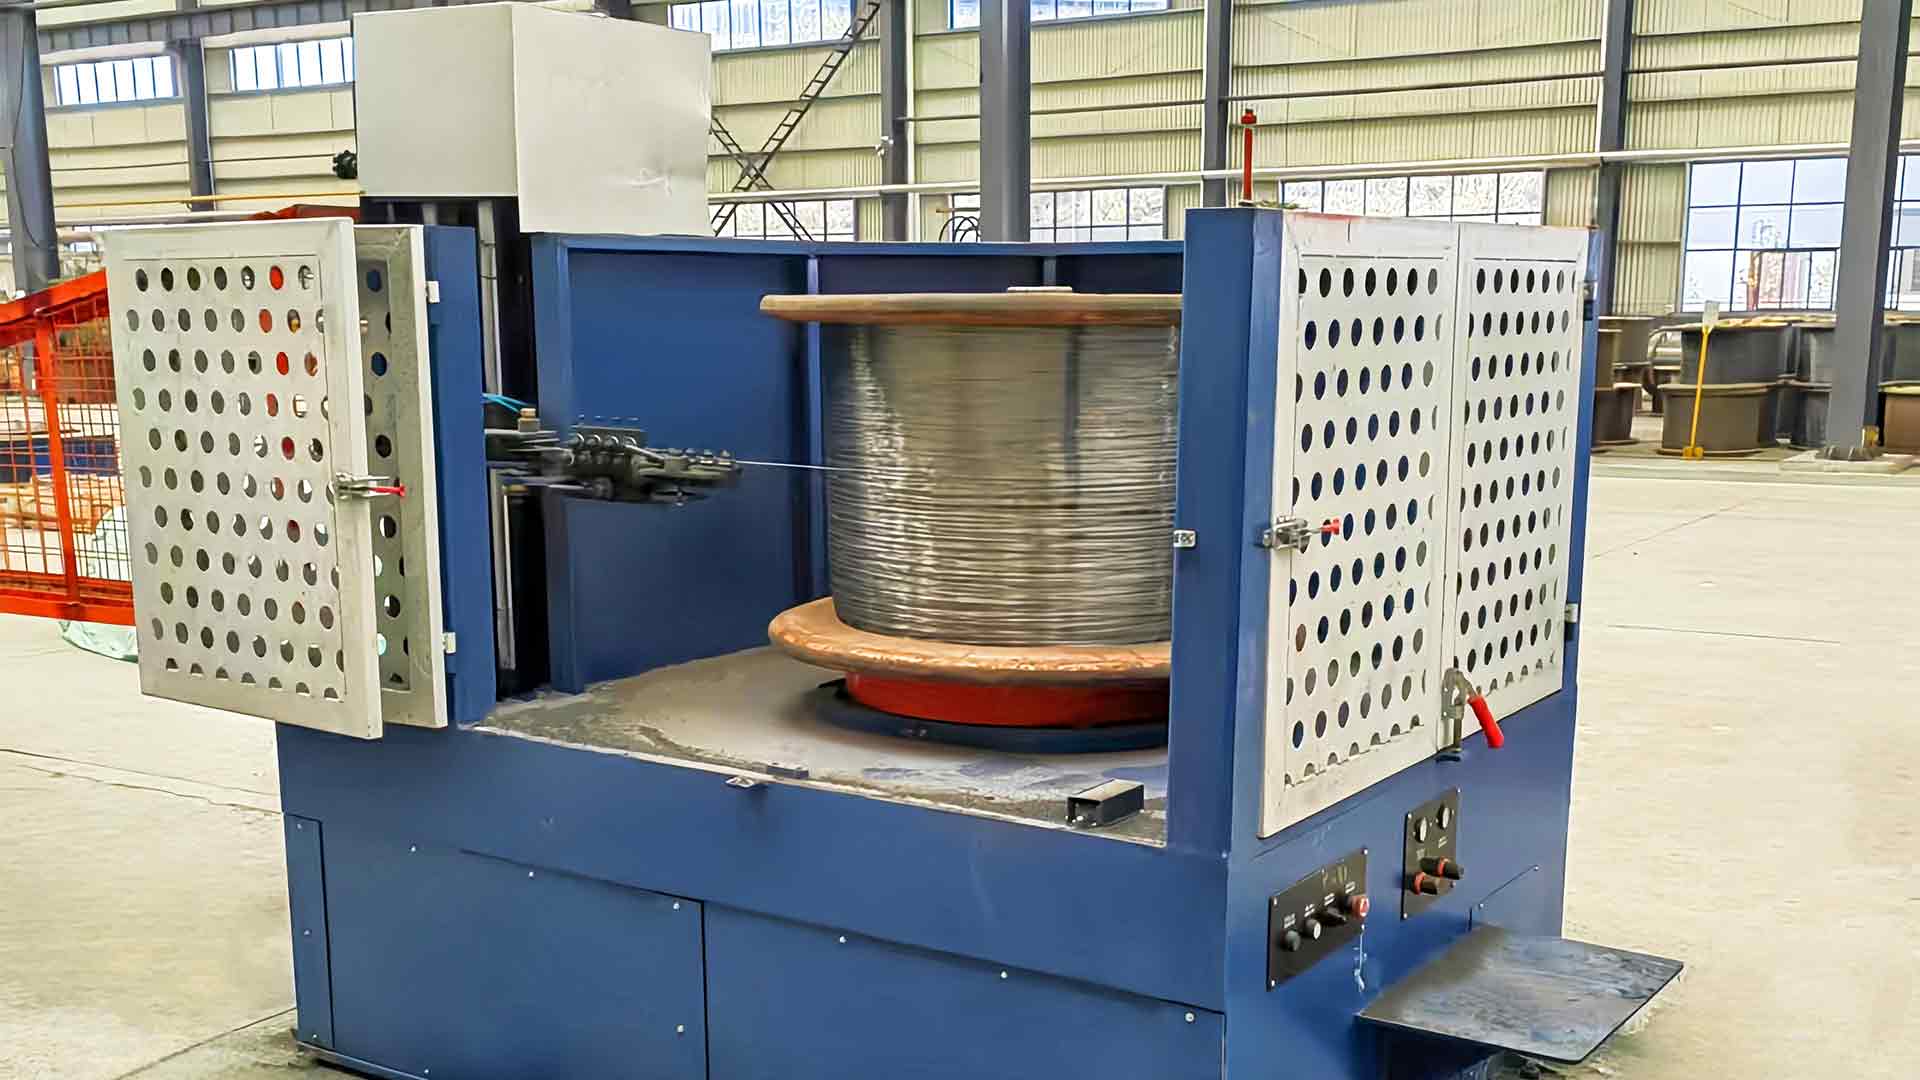
Machine de tréfilage de réservoir d'eau humide avec refroidissement continu Une machine de tréfilage humide qui applique en continu un liquide de refroidissement pour réduire la friction et l'usure de la matrice tout en garantissant une finition de surface et une qualité de fil constante. Voir le produit → Le paiement et la participation font partie de la ligne de tirage
Un bloc de dessin ne fonctionne pas de manière isolée, aussi bon soit-il. Le gain définit la contre-tension, et une bobine qui s'avère payante en cas de surtensions apparaît sous la forme d'une dispersion de diamètre qu'aucun programme de matrice ne peut corriger. L'enroulement détermine la qualité de l'emballage, et une bobine mal réglée aplatira le fil qui a laissé la dernière matrice parfaitement ronde.
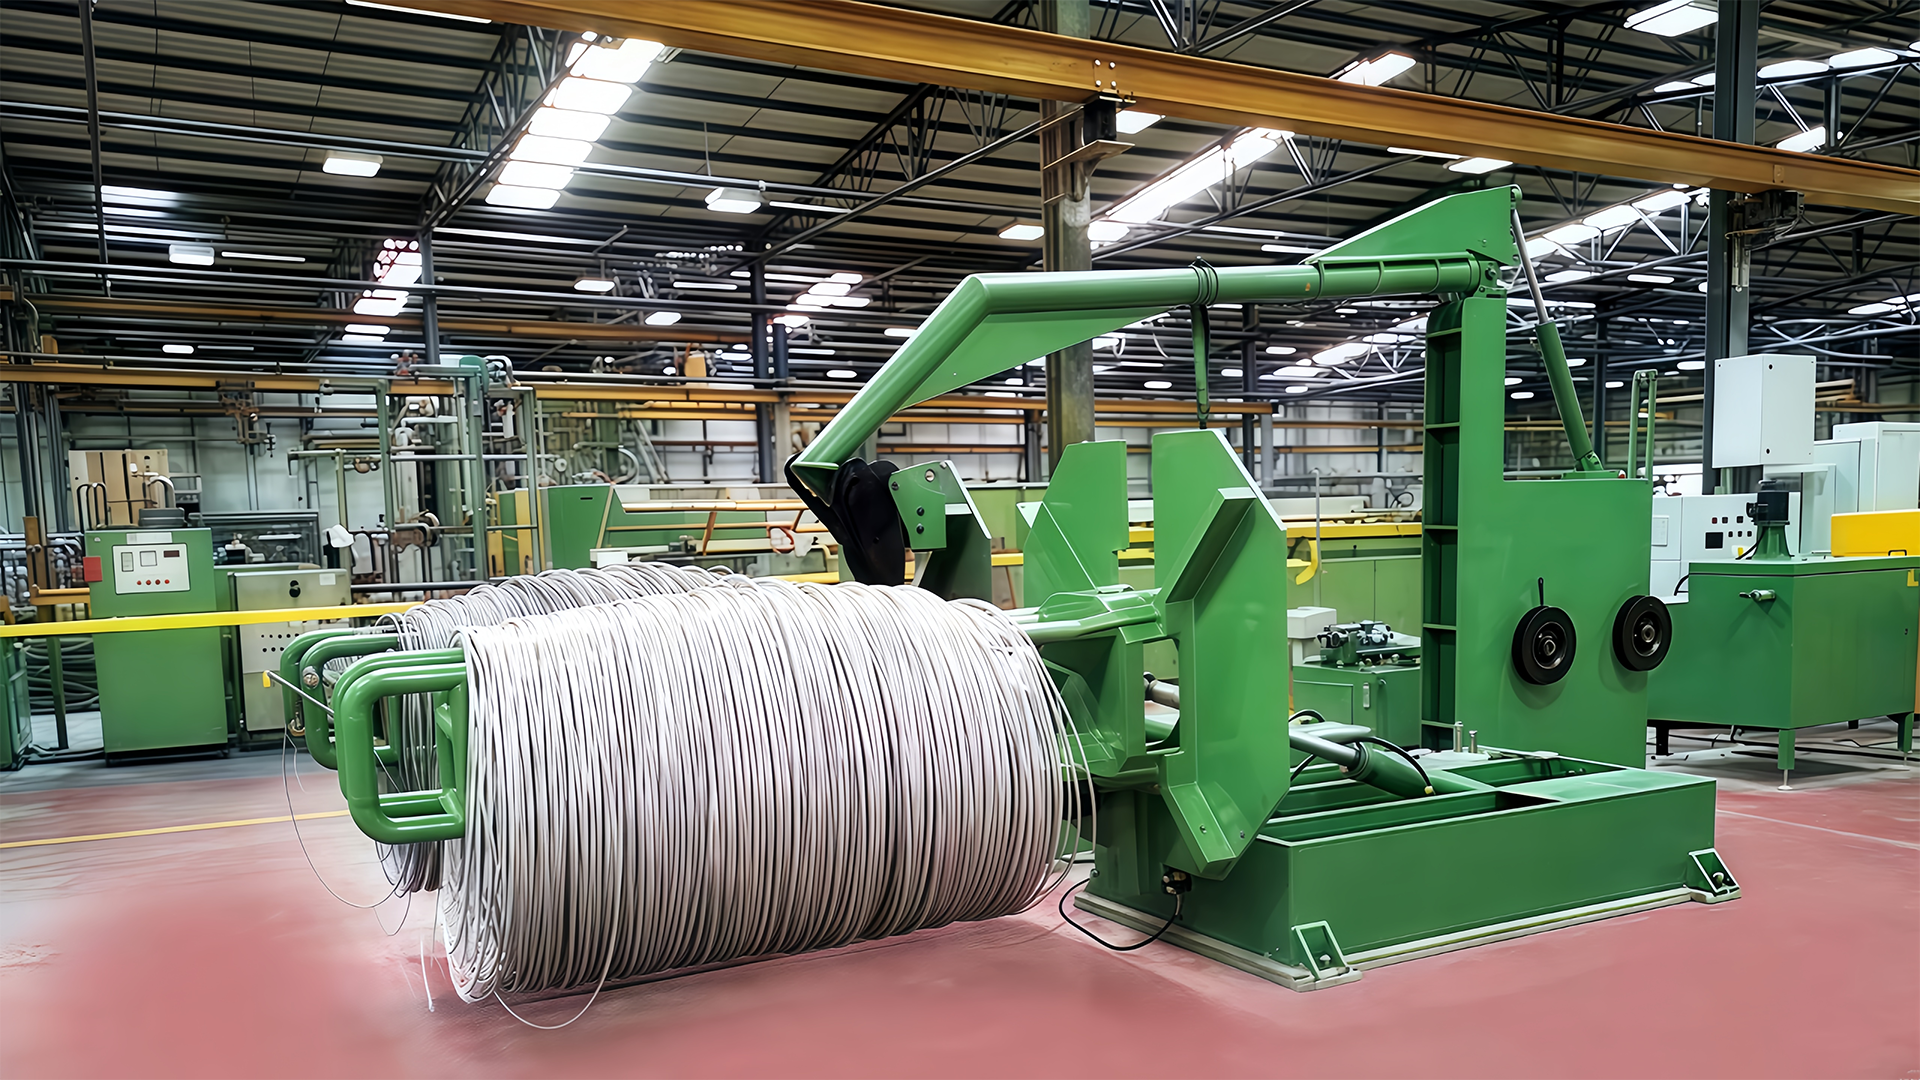
Nous passons autant de temps sur ces deux extrémités que sur le bloc lui-même. Des supports aériens de type rabattable et des supports à tension contrôlée existent pour maintenir la tension stable pendant le déroulement de la bobine ; des enrouleurs, des cadres en fleurs de prunier et des enrouleurs en trompe d'éléphant existent pour ranger le fil fini sans le tordre. Lorsqu'un client nous dit que sa ligne « fonctionne mieux certains jours que d'autres », la réponse se trouve plus souvent dans le gain que dans la boîte à matrices.
"Une ligne qui roule à 1 200 m/min et qui casse deux fois par poste est plus lente qu'une ligne qui roule à 900 m/min et ne s'arrête jamais. Nous préférerions vendre la deuxième ligne."
C’est le point de vue de nos propres ingénieurs de mise en service, et c’est un filtre utile lorsque vous lisez les spécifications. La gamme complète de lignes de tréfilage et équipements de support que nous construisons est organisé autour de cette idée, du paiement au tirage en passant par la mise en file d'attente et l'emballage.
Une liste de contrôle à emporter dans l'usine
- Demandez un programme de passage établi pour votre qualité, votre revêtement et votre diamètre fini – et non un programme générique emprunté à un autre produit.
- Vérifiez le circuit de refroidissement : capacité de l'échangeur de chaleur, volume du réservoir, niveau de filtration et mode d'élimination des fines.
- Regardez la machine fonctionner à vitesse nominale pendant au moins une heure, puis ressentez vous-même la température du lubrifiant.
- Inspectez les rainures du cabestan et les boîtes à matrices de toute machine d'occasion avant que la conversation ne tourne autour du prix.
- Mettre par écrit le taux de rupture et la tolérance du diamètre ; ces deux chiffres correspondent à la performance que vous achetez réellement.
- Planifiez la mise en service avec les personnes qui exploiteront la ligne, et pas seulement avec la direction. Les connaissances en configuration font partie du livrable.
À quoi ressemble une bonne performance au final
Les performances en étirage humide à haute teneur en carbone ne sont pas une propriété de la seule machine. C'est ce qui se produit lorsqu'un calendrier de passage raisonnable s'accompagne d'un refroidissement stable, d'un lubrifiant propre, de matrices bien adaptées et d'une reprise qui ne combat pas le blocage. Alignez-les et le chiffre de vitesse prend soin de lui-même ; méprenez-les et aucune puissance ne le cachera.
Ce qui est encourageant, c’est que presque tout est mesurable et que la majeure partie est réglable sur une ligne existante. Si vous spécifiez un nouvel équipement ou essayez de récupérer la production d'une machine qui a discrètement ralenti au cours des deux dernières années, nous sommes toujours heureux de passer en revue les chiffres avec vous - en commençant généralement par la question la plus simple de toutes : que dit votre journal des pannes ?
Une habitude à garder : enregistrer la température du lubrifiant, le nombre de bris et la vitesse moyenne de la ligne à chaque quart de travail pendant un mois. La ligne de tendance vous en dira plus sur les performances réelles que n'importe quel test unique.