
Notes de terrain · Tréfilage
La discipline silencieuse d'une machine de tréfilage en ligne droite entièrement automatique
Une ligne qui tire une tige de 5,5 mm jusqu'à 1,0 mm sans que personne ne se tienne dessus n'est pas un miracle de l'automatisation. Il s'agit d'une longue chaîne de petits accords entre le moteur, la matrice, le lubrifiant et l'opérateur, et chacun d'entre eux doit être respecté à chaque passage.
Promenez-vous dans une filature tôt le matin et vous pourrez entendre la différence. Une ligne semi-automatique s'annonce : des pas, le bruit d'un changement de bobine, une pause le temps qu'un bras de tension s'installe. Une machine à ligne droite entièrement automatique semble presque ennuyeuse. La récompense tourne. Les cabestans bourdonnent au rythme. Le réenrouleur enroule une bobine qui sera pleine en quarante minutes, puis s'échange automatiquement. Rien de dramatique ne se produit, et c’est précisément le problème.
Nous construisons des équipements de tréfilage à Wuxi depuis 2010, avec des racines dans ce commerce qui remontent bien plus loin, et la leçon n'a pas changé. L'automatisation ne supprime pas les compétences du processus. Cela permet de transférer les compétences des mains de l'opérateur vers la conception de la ligne. Le reste de cet article porte sur ce qu’implique réellement cette délocalisation.
Ce que signifie réellement « entièrement automatique »
L’expression est utilisée de manière vague dans les catalogues d’équipements. Sur une machine à ligne droite, cela doit signifier quelque chose de précis : le fil gère sa propre tension, son propre rapport de vitesse et ses propres arrêts, du premier passage jusqu'à la bobine finie.
Cela se résume généralement à quatre décisions techniques. Chaque cabestan dispose de son propre entraînement plutôt que de partager un seul arbre, de sorte que le rapport de vitesse entre les passes peut être ajusté électroniquement au lieu d'être fixé par la géométrie des engrenages. La tension entre les passes est mesurée et corrigée en continu, et non réglée une seule fois et espérée. Les recettes sont stockées, donc le passage d'un produit à un autre est un changement d'écran et de matrice plutôt qu'un programme de passage écrit à la main. Et la ligne sait comment s'arrêter : en cas de rupture de fil, elle s'arrête proprement et vous indique quelle position de matrice a échoué.
- Entraînements indépendants sur chaque cabestan, avec contrôle de tension en boucle fermée entre les passes.
- Recettes stockées pour chaque produit, les commandes répétées se déroulent donc de manière identique.
- Paiement et prise en charge synchronisés , la tension de la ligne est donc établie une fois et maintenue.
- Mémoire de défauts , qui transforme une rupture d'un argument en un point de données.
Le gain n’est pas glamour. C'est moins de cassures sur les diamètres fins, une meilleure concentricité, moins de rebuts en début de bobine, et un opérateur qui passe son quart de travail à surveiller la qualité au lieu de surveiller la machine.
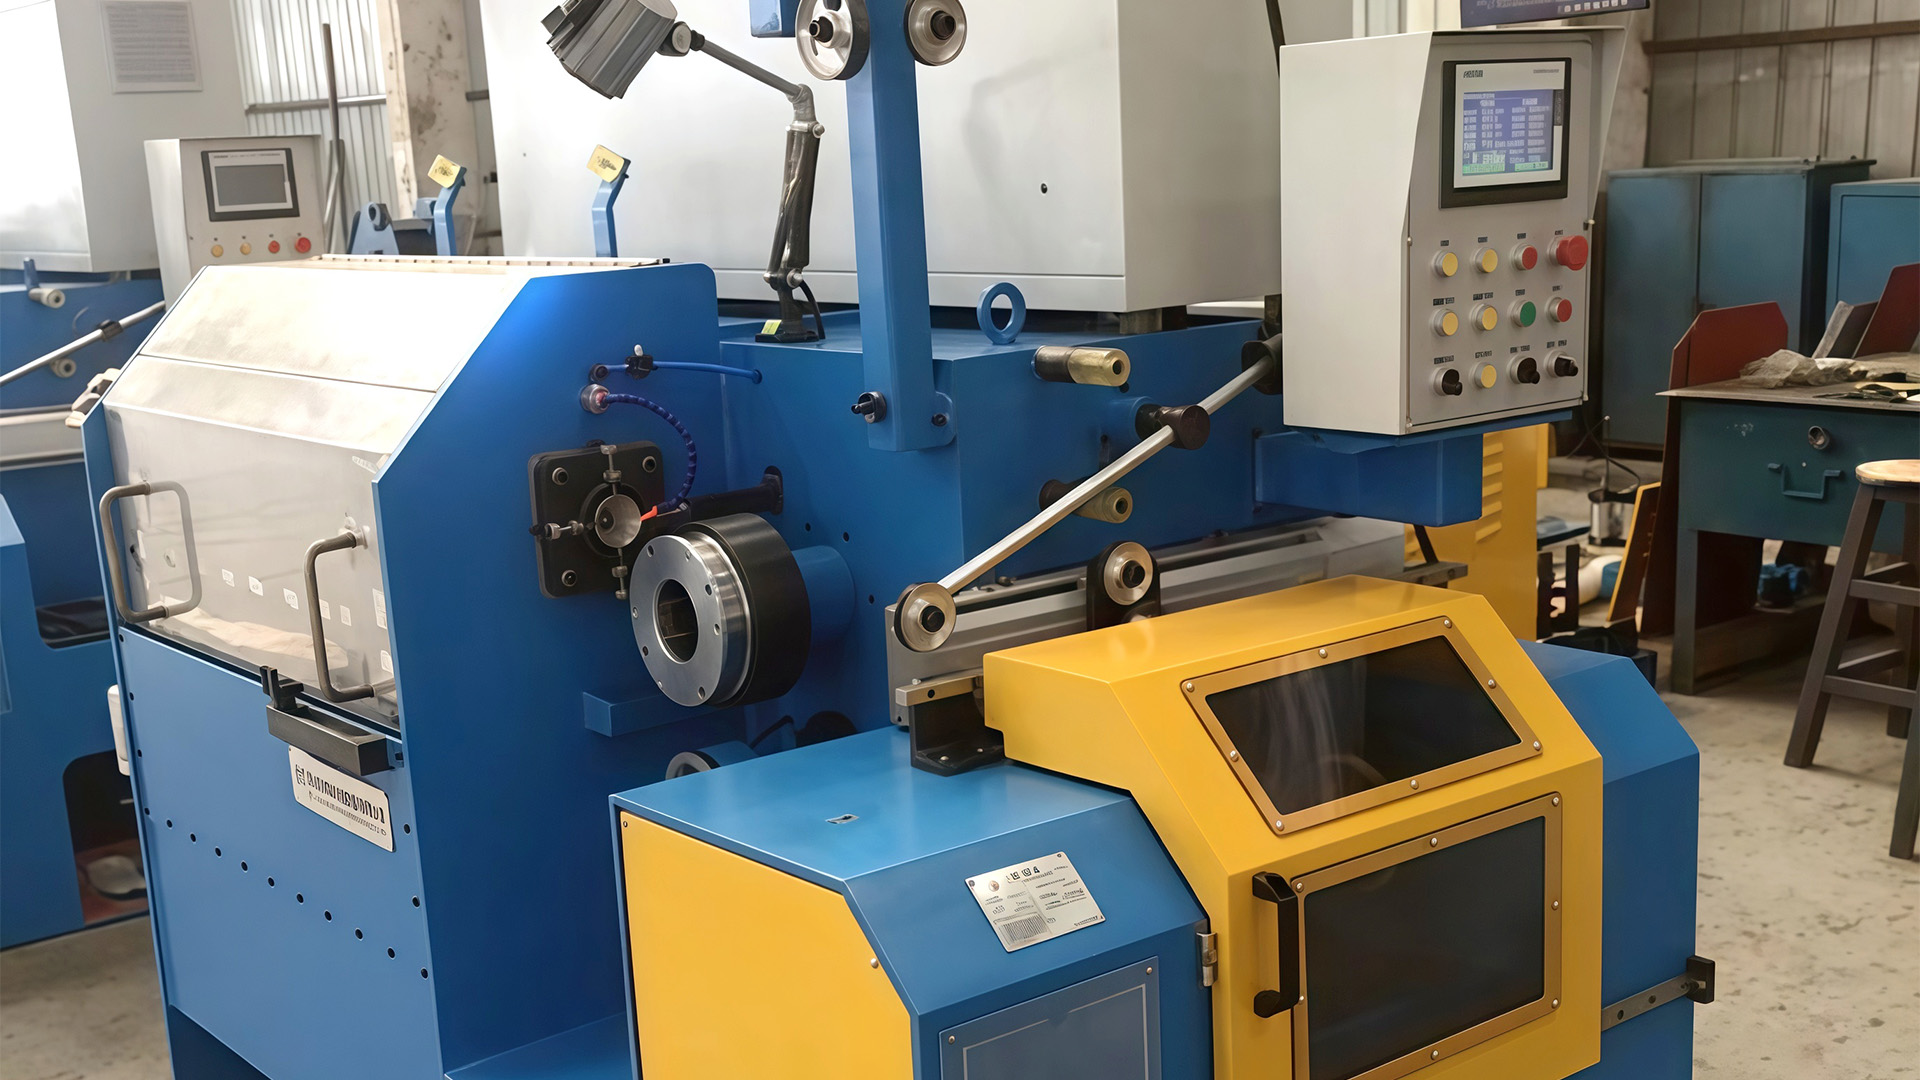
 Système de machine de tréfilage direct intégré Le système intégré compact combine le dévidage, l'enroulement, les matrices, la lubrification, le contrôle de la tension et le tirage pour étirer les fils d'acier au carbone, d'acier inoxydable, de laiton et de cuivre avec moins de manipulation manuelle. Voir le produit →
Si vous souhaitez d'abord connaître les connaissances en mécanique, nos ingénieurs ont rédigé une explication en langage simple de comment fonctionne réellement une seule passe de dessin en ligne droite , de l'angle d'approche de la matrice à la poignée du cabestan. Cela vaut la peine de dix minutes avant toute conversation de spécification.
Anatomie d'une ligne : gain, dessin, reprise
Une ligne de dessin est généralement décrite par sa machine principale, mais la plupart des problèmes résident sur les bords. Le gain décide si la tige arrive calmement ou en combat. L'enroulement décide si le fil fini sort bien rangé ou s'emmêle. Entre les deux, la section dessin fait le travail dont tout le monde parle.
| Scène | Ce que ça fait | Où les lignes se perdent |
|---|---|---|
| Gain | Alimente la tige à faible tension contrôlée | Enchevêtrement, traînée de frein, mauvaise géométrie de la bobine |
| Dessin | Réduit le diamètre passage par passage à travers les matrices en carbure | Réduction inégale, matrices usées, glissement du cabestan |
| Lubrification et refroidissement | Maintient la température de la matrice et du cabestan stable | Matrices sèches, buses bouchées, mauvaise qualité de lubrifiant |
| Prise en charge | Enroule le fil fini à une tension adaptée | Défauts de traversée, bobines molles, tension à la dérive |
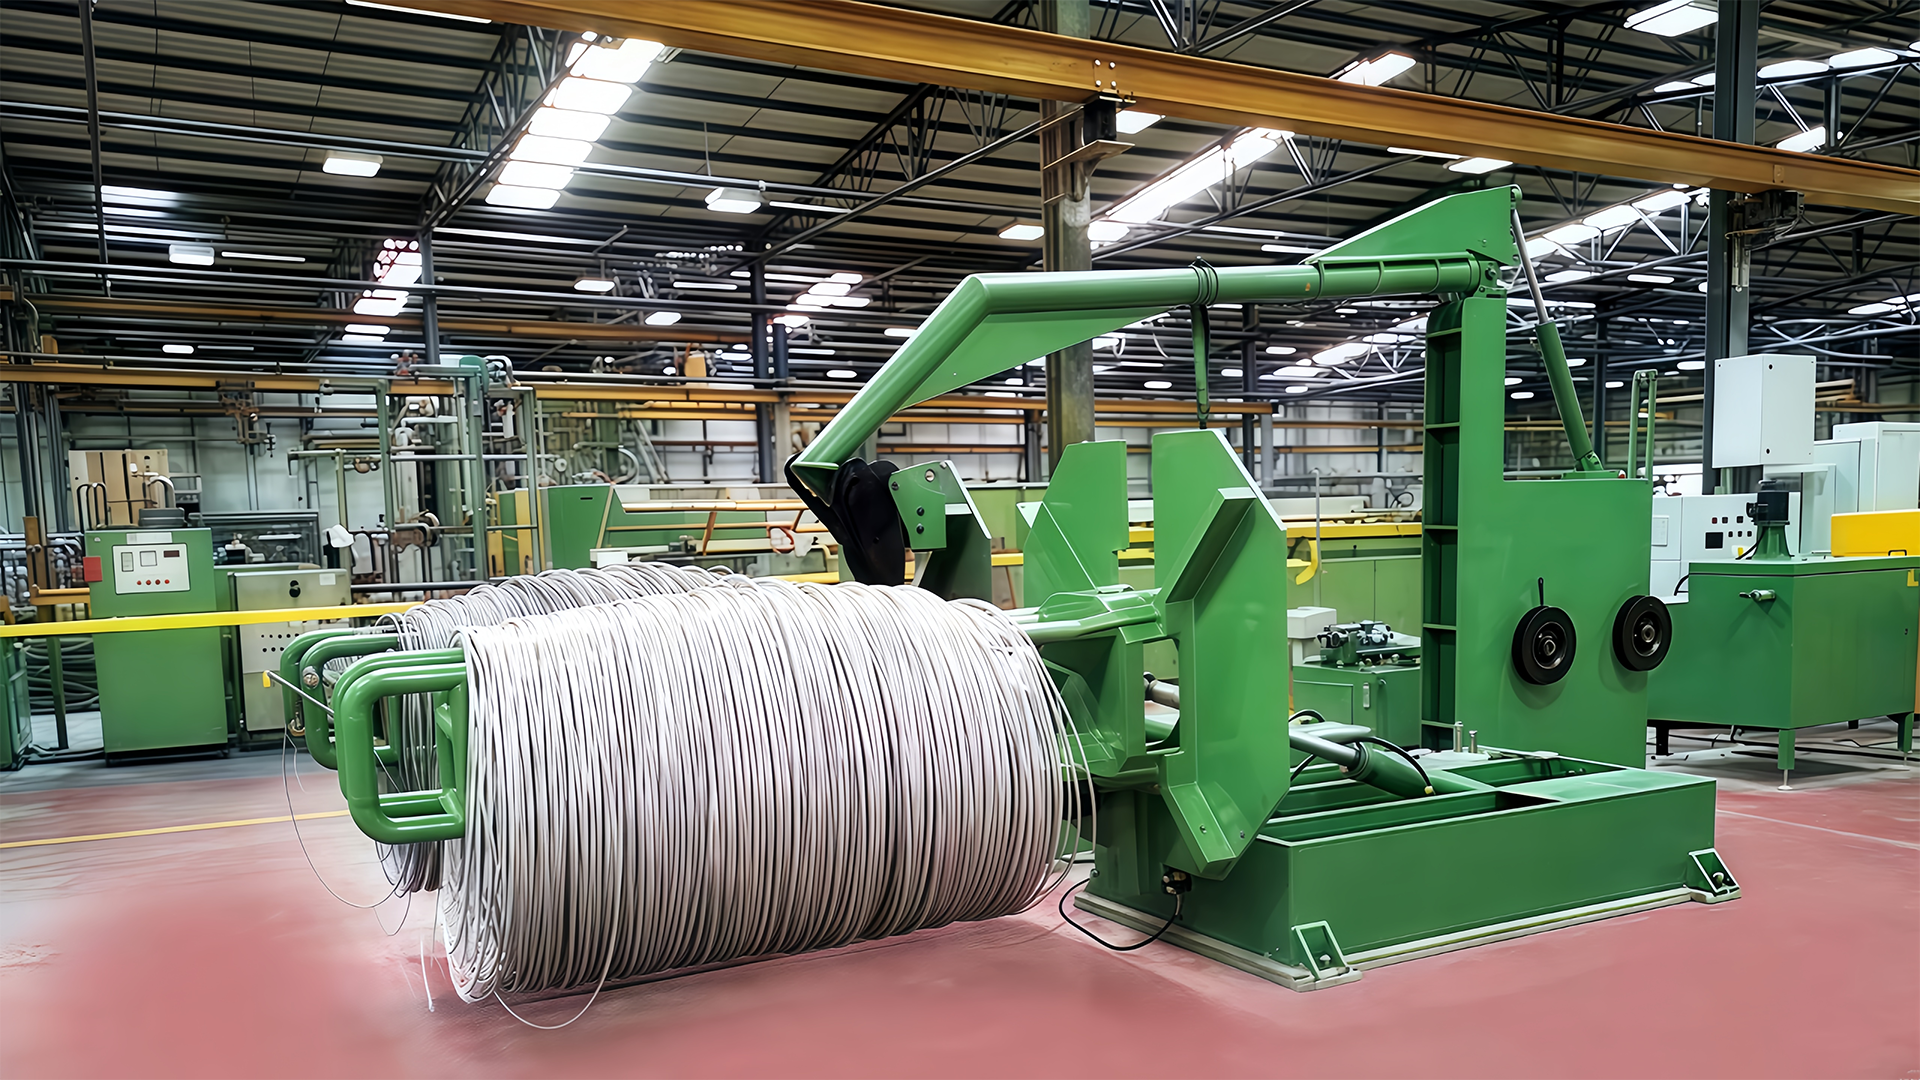
Sur la surface au sol, le gain est souvent la contrainte. Un châssis suspendu conventionnel a besoin d'une hauteur libre et d'un élan dégagé ; un gain aérien de type rabattable plie la bobine en position, ce qui est important lorsque la ligne se trouve dans une baie existante plutôt que dans un nouveau bâtiment. Quoi qu'il en soit, la question de conception est la même : la tige peut-elle entrer dans la première matrice avec une tension constante et faible et sans traction latérale ?
Faire correspondre la machine au matériau
C'est le matériau qui choisit la machine, et non l'inverse. C’est le malentendu le plus courant que nous rencontrons dans les enquêtes, et il vaut la peine d’être réglé avant de discuter de quoi que ce soit d’autre.
L'acier à faible teneur en carbone : l'épine dorsale du travail
Le fil en vrac à faible teneur en carbone pour les clous, les treillis, les clôtures et les reliures est étiré à sec, car la surface peut transporter du lubrifiant sec dans la matrice et l'aspect économique récompense la vitesse et les longs tirages. Une machine bien adaptée de ce type tiendra un programme de passage stable pendant des heures, et le travail principal de l'opérateur consistera en l'inspection des matrices et la logistique des bobines plutôt qu'en une intervention.
Machine de tréfilage droite en acier à faible teneur en carbone Machine en ligne droite pour l'étirage à sec du fil d'acier à faible teneur en carbone, conçue pour réduire le diamètre tout en conservant la résistance et la cohérence pour les applications de treillis, de clôtures et de reliure. Voir le produit → Surfaces inoxydables et autres surfaces sensibles
L'acier inoxydable et une grande partie du fil fin utilisé dans le tissage ou le travail du câble sont mieux servis par l'étirage humide dans une machine à réservoir d'eau, où la filière et le fil sont complètement immergés. Le liquide évacue la chaleur, maintient la surface propre et rend les passes les plus fines réalistes. Essayer d'étirer à sec ces matériaux se manifeste généralement par des rayures, une usure de la matrice ou une éruption inexpliquée de cassures au cours des deux dernières passes.
Fil enduit et composite
L'acier recouvert d'aluminium et les conducteurs composites similaires nécessitent des réductions plus douces et une géométrie de matrice soignée, car la gaine est plus molle que l'âme et se déforme différemment. Le calendrier de passage doit protéger la couche externe tout en réduisant le noyau.
Une pause qui mérite d'être prise. Si un fournisseur propose une machine à ligne droite sèche pour l'acier inoxydable sans poser de questions sur la finition de surface, le lubrifiant et l'application finale, le devis est un prix et non une réponse technique. Demandez ce qui se passe lors de la quatrième passe.
Le nôtre gamme de tréfilage en ligne droite couvre les applications en treillis métallique, à faible teneur en carbone, recouvertes d'aluminium et à forte intensité sèche, précisément parce que le même cadre ne convient pas à tous les matériaux.
Les chiffres qui valent la peine d’être discutés
La majeure partie du comportement d'une ligne de dessin est décidée sur papier, dans le programme de passage. Lorsqu'un client nous envoie un cahier des charges, ce sont les chiffres que nous étudions ensemble avant de choisir un seul composant.
- Diamètre d'entrée et de sortie , plus la bande de tolérance qui compte réellement en aval.
- Réduction par pass , généralement de l'ordre de dix-huit à vingt-cinq pour cent de réduction de surface pour les travaux à faible teneur en carbone, ajustés en fonction de la ductilité du matériau.
- Séquence de matrice et angle d'approche , y compris la qualité du carbure et la durée de vie prévue de la matrice entre les polissages.
- Capacité de refroidissement , dimensionné pour le pire après-midi d'été plutôt que pour une journée moyenne.
- Taille du moteur et plage de vitesse , avec la vitesse de production réelle, pas le maximum de la brochure.
- Format et manipulation de la bobine , car une machine rapide qui s'arrête toutes les vingt minutes pour un changement de bobine n'est pas rapide.
Il y a un dicton dans notre atelier : une ligne de dessin échoue rarement à pleine vitesse. Elle échoue au moment du changement, alors que tout le monde est pressé.
C'est pourquoi nous considérons la séquence de changement comme une caractéristique de conception. Le pas de déplacement, le serrage de la bobine, le serrage du fil et la rampe de freinage déterminent tous si un changement de bobine prend quarante secondes ou quatre minutes, et cette différence s'accroît sur trois équipes.
Mise en service et longue période de propriété
La partie intéressante de la propriété commence une fois que la machine est boulonnée. L'alignement, la planéité des fondations, le rodage des matrices et la formation des opérateurs déterminent si le premier mois sera une rampe en douceur ou une série de négociations avec la poubelle.
- L'alignement d'abord. Une ligne est aussi droite que sa référence, et une petite erreur de hauteur au moment du gain se transforme en une traction latérale au premier dé.
- Rupture des matrices. Les nouvelles matrices ont besoin d’un démarrage en douceur ; faire fonctionner un nouvel ensemble à pleine réduction est une habitude coûteuse.
- Entraînez-vous sur l'écran de recette, pas seulement sur les boutons. Les opérateurs qui comprennent pourquoi un ratio a changé prennent de meilleures décisions à trois heures du matin.
- Gardez les consommables honnêtes. Les matrices, la poudre lubrifiante et la qualité de l’eau de refroidissement sont les trois éléments qui déterminent tranquillement le calendrier de maintenance.
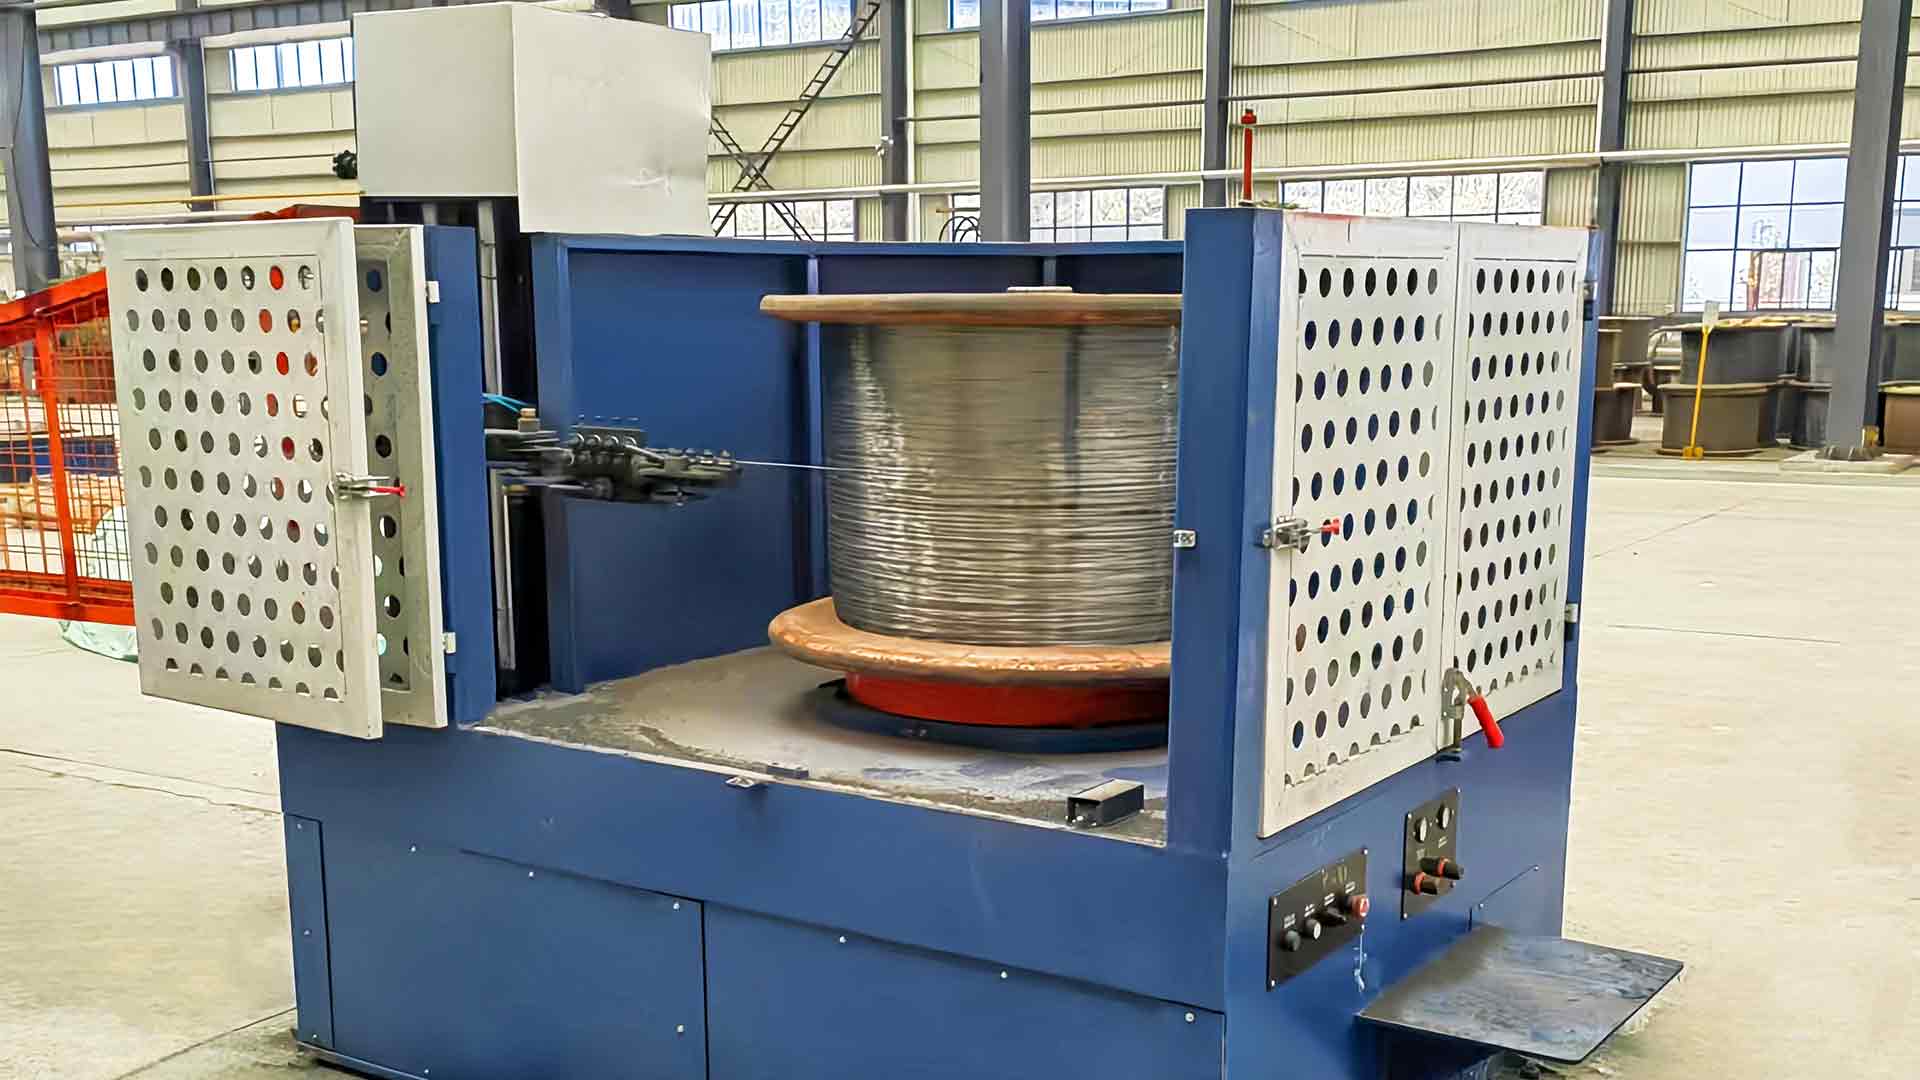
Machine de réception de bobines pour lignes de tréfilage L'enrouleur contrôlé par PLC enroule le fil étiré de cuivre, d'aluminium, d'acier et d'alliage sur différentes tailles de bobines, avec une vitesse et une tension réglables pour protéger la forme du fil pendant le stockage. Voir le produit → Étant donné que notre atelier est certifié ISO 9001 et que nos machines portent le marquage CE pour les clients européens, l'aspect documentation de la mise en service a tendance à être simple. En quinze ans, nous avons expédié des produits dans plus de quarante pays, et les questions lors de la livraison sont remarquablement similaires, que la ligne atterrisse au Jiangsu ou en Europe de l'Est.
Ce qui nous aide à citer avec précision. Matériau et qualité, diamètre d'entrée et de sortie, vitesse de ligne cible, type et poids de bobine, ainsi que l'alimentation électrique disponible. Avec ces cinq réponses, nous pouvons proposer un calendrier de réussite au lieu d'une supposition.
Une machine à tréfiler en ligne droite entièrement automatique est mieux comprise comme une pièce de chorégraphie industrielle. Les mouvements individuels sont simples : tirer, réduire, refroidir, vent. Ce qui rend cela automatique, c'est que tous conservent leur timing, heure après heure, bobine après bobine, sans que personne ne les corrige.
C’est également la raison pour laquelle nous sommes prudents lorsque nous promettons une « automatisation complète » comme titre. La version honnête est une ligne dont la tension, le rapport et les arrêts sont conçus de manière suffisamment précise pour qu'un opérateur puisse superviser trois passages en avant au lieu d'un passage en arrière. Lorsque cela se produit, la machine cesse d’être le centre de l’attention et le fil redevient le sujet.
Si vous travaillez sur un cahier des charges, envoyez-nous le fil que vous avez l'intention de dessiner et le fil dont vous avez besoin pour aboutir. Nous vous dirons où les difficultés sont susceptibles de se situer et lesquelles la machine peut résoudre seule.