
Fonctions des machines à tréfiler verticales inversées : guide complet
Pour les opérateurs de filature et les propriétaires d'usines, la machine de tréfilage verticale inversée répond à un goulot d'étranglement familier : comment maintenir la ligne en marche sans s'arrêter tous les quelques centaines de kilogrammes pour dépouiller une bobine complète.
Une usine de fixations du Zhejiang a constaté que ses deux lignes d'enroulement horizontales nécessitaient chacune un opérateur à temps plein, presque exclusivement pour les changements de bobines. Après avoir basculé le même programme de production vers une tréfileuse verticale inversée, le rôle de l'opérateur est passé de la manutention manuelle à la supervision. La ligne produisait des bobines plus lourdes, le sol restait plus propre et les formeurs de clous en aval recevaient du fil avec une géométrie de bobine nettement plus cohérente.
Les fonctions d’une machine à tréfiler verticale inversée expliquent ce changement. Ce type de machine combine l'étirage, le bobinage et la manipulation des bobines en un seul processus continu . Comprendre le fonctionnement de chaque fonction est la première étape pour décider si elle a sa place dans votre atelier.
Le principe de fonctionnement : étirage, emballage et enroulement par gravité en une seule séquence
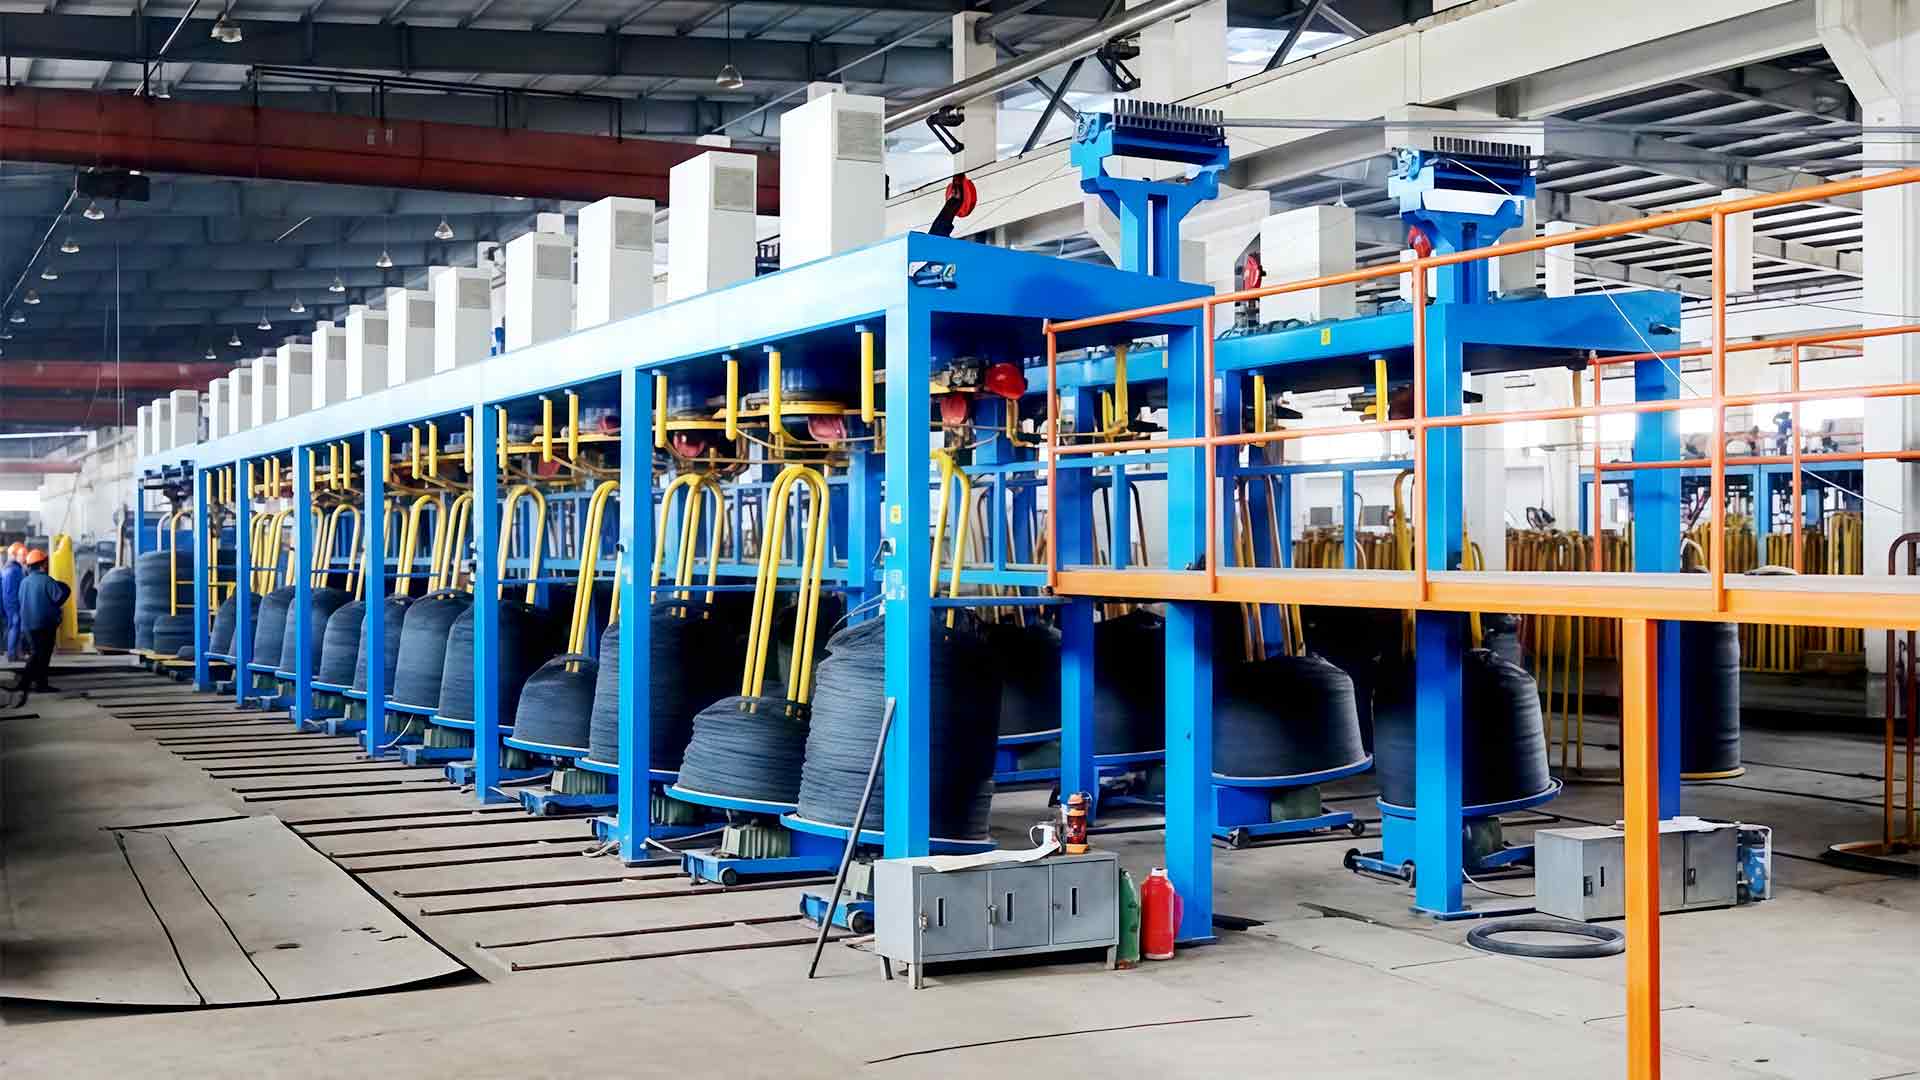
Une machine à tréfiler verticale inversée est une unité monobloc avec son cabestan monté verticalement et inversé, c'est-à-dire que le plan de travail est orienté vers le bas. Le fil est tiré d'une gaine, passe à travers une boîte à filière et s'enroule autour de la partie supérieure du cabestan. Après l'enroulement final, le fil descend sur la face du cabestan et tombe du bord inférieur sur un plateau tournant en dessous.
Trois processus physiques se produisent simultanément :
- Réduction de taille grâce à la filière, entraînée par la force de traction du cabestan.
- Transfert de chaleur du fil à la surface du cabestan refroidi à l'eau.
- Accumulation de bobines sur le plateau tournant, sans dispositif de dénudage mécanique.
Étant donné que la bobine est posée sous la machine, le cabestan peut continuer à tourner pendant qu'une bobine finie attend sur le plateau tournant pour être retirée. La machine ne s’arrête jamais pour manipuler les bobines. En pratique, cela fait de la conception verticale inversée l'un des agencements à étirage unique les plus productifs dans une filature.
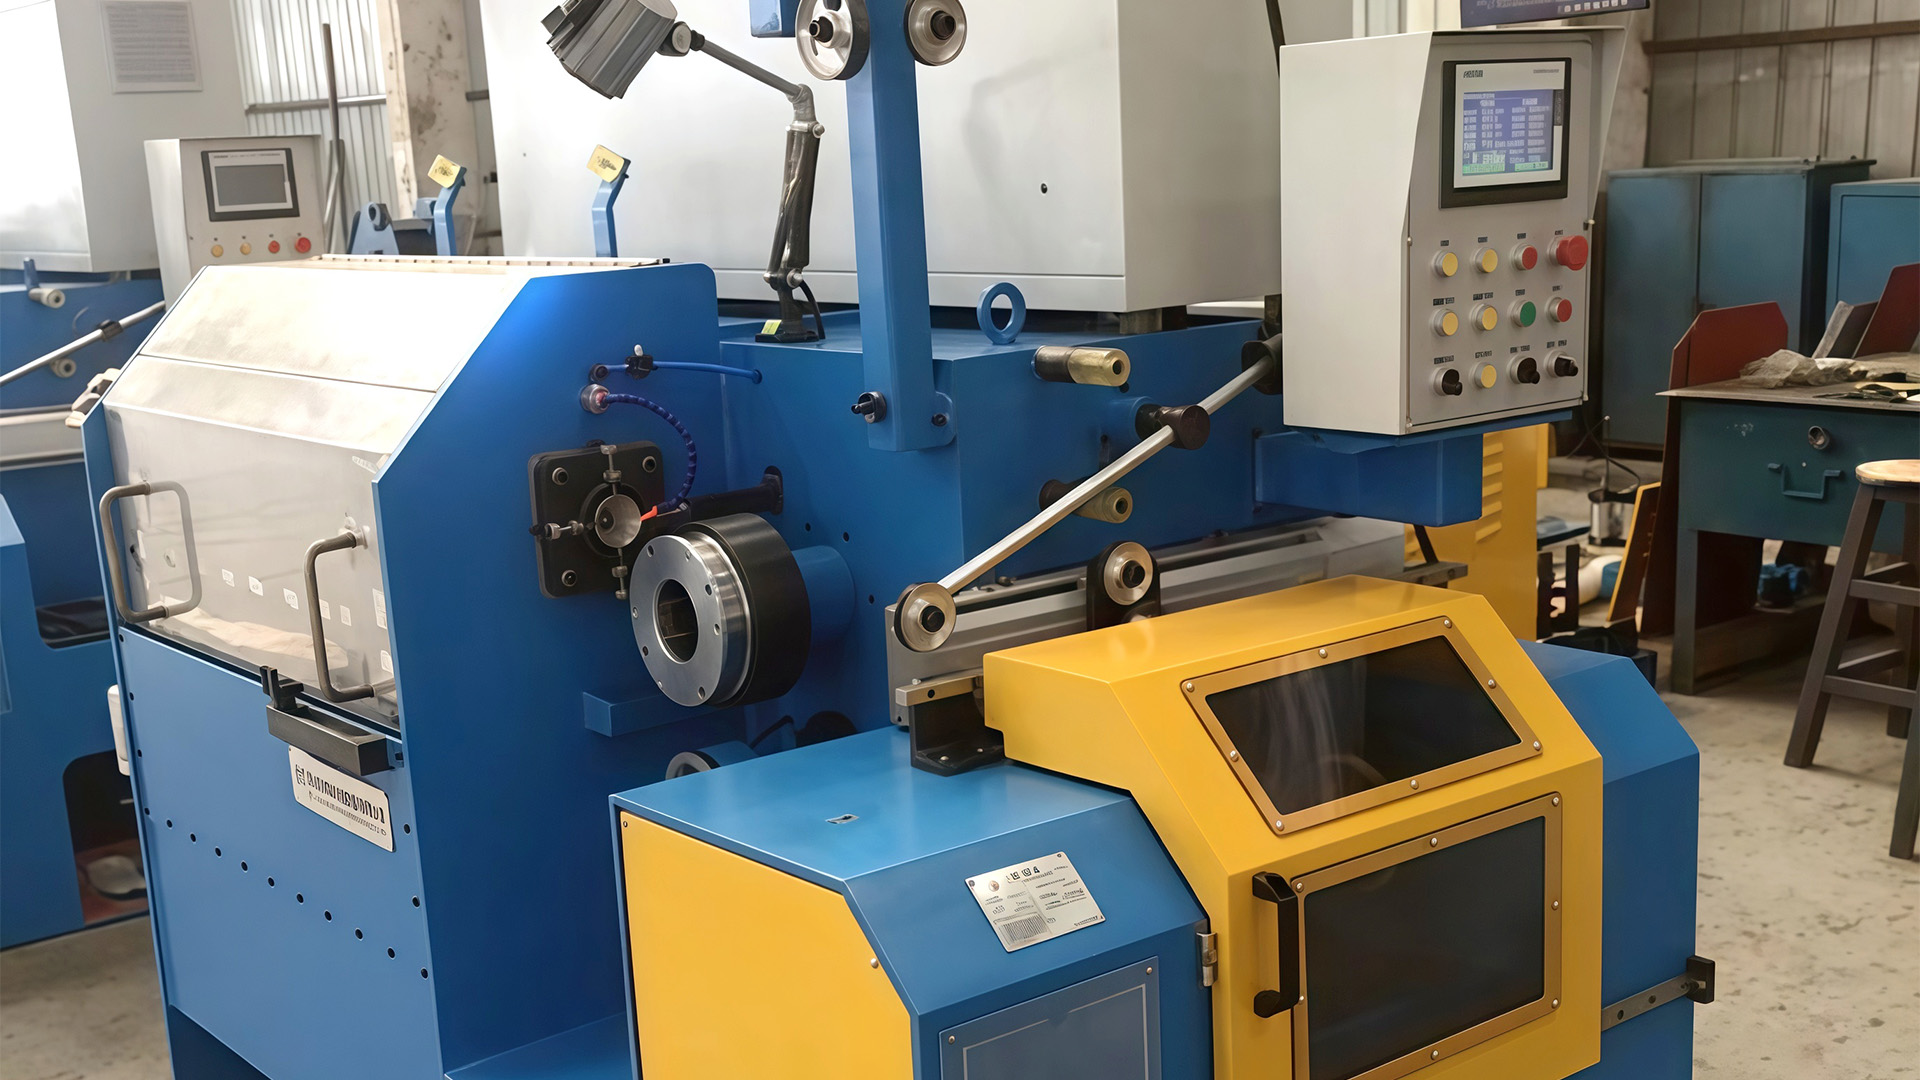
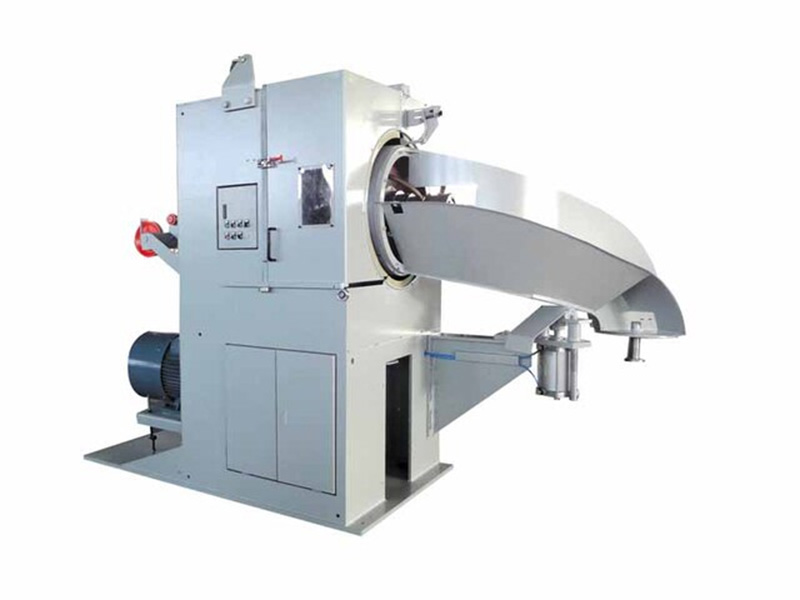 Machine de tréfilage verticale inversée pour la production continue de bobines Cette machine inversée assistée par gravité maintient le cabestan en marche pendant que les bobines attendent, permettant ainsi des poids de bobine plus importants et moins d'arrêts de filetage afin de réduire les rebuts et la charge de travail de l'opérateur. Voir le produit →
Six fonctions principales qui définissent son comportement de fonctionnement
1. Enroulage continu avec des masses de bobines lourdes
La fonction de reprise n’est pas une réflexion secondaire ; c'est la raison pour laquelle le format inversé existe. Le plateau tournant collecte le fil jusqu'à ce qu'un poids ou un diamètre de bobine prédéfini soit atteint, puis la machine signale le retrait. Selon le modèle, le poids de chaque bobine peut aller de 500 kg à 3 000 kg ou plus. Moins de démarrages et d'arrêts signifient moins d'événements de filetage, ce qui réduit directement les rebuts et la charge de travail de l'opérateur.
2. Superposition de bobines par gravité
La chute du fil du bord du cabestan n’est pas aléatoire. Le plateau tournant tourne et se déplace selon un schéma contrôlé, posant chaque enveloppe à côté de la précédente. Cette fonction de pose de motifs produit une bobine plate et stable avec une densité uniforme. Cela empêche également le verrouillage lorsque le fil est ensuite déroulé dans une formeuse de boulons ou une machine à clouer, un problème qui provoque des temps d'arrêt de ligne dans les usines utilisant des bobines mal enroulées.
3. Refroidissement par cabestan avec circuit d'eau intégré
Le dessin génère de la chaleur. Sans refroidissement efficace, la température de la surface du cabestan augmente, le fil devient plus difficile à contrôler et le lubrifiant d'étirage se décompose. Les machines inversées sont généralement construites avec des cabestans refroidis par eau et un circuit de recirculation. Maintenir la température du cabestan dans une plage contrôlée préserve à la fois la durée de vie de la matrice et la qualité de la surface du fil.
4. Contrôle précis de la tension pendant le tirage
Un entraînement à fréquence variable CA adapte la vitesse du cabestan à la vitesse de retour, créant ainsi la tension nécessaire à un allongement constant. Sur les machines équipées d'un rouleau danseur ou d'une cellule de pesée, le retour de tension ajuste la vitesse en temps réel. Le résultat est un diamètre final plus reproductible, même lorsque la dureté de la tige entrante varie d'une bobine à l'autre.
5. Automatisation des processus pilotée par PLC
La plupart des machines inversées modernes associent la vitesse d'étirage, le comptage des bobines et les verrouillages de sécurité à un automate programmable. Les opérateurs définissent le poids cible de la bobine et le diamètre fini, et la machine prend le relais à partir de là. L'enregistrement des données permet également aux superviseurs de voir combien de bobines ont été produites par équipe et si la ligne atteint son taux de production prévu.
6. Disposition accessible pour des changements rapides
La configuration inversée offre un accès clair au boîtier de matrice, au cabestan et au plateau tournant d'un seul côté. Pour les usines qui traitent plusieurs diamètres de fil, le temps nécessaire pour changer la filière et réinitialiser la vitesse du cabestan est plus court que sur de nombreuses machines horizontales ou de type danseur.
Aperçu des fonctions : répartition au niveau du système
Pour faciliter la comparaison, le tableau ci-dessous résume les principales fonctions au niveau du système et montre ce que chacune signifie pour les performances de production.
| Fonction | Mécanisme | Impact sur la production |
|---|---|---|
| Tirage et bobine continus | Cabestan inversé à plateau tournant | Pas d'arrêt de ligne pour le dénudage des bobines ; utilisation plus élevée |
| Chute de bobine gravitationnelle | Chute libre depuis le bord inférieur du cabestan | Pas de mécanisme de décapage ; moins de pièces mobiles |
| Platine de pose de motifs | Moteur de plateau tournant indépendant avec mouvement orbital | Bobines plates et stables ; pas de verrouillage au moment du paiement |
| Refroidissement du cabestan | Cabestan et boîte à filière refroidis à l'eau | Température d'étirage stable ; durée de vie plus longue |
| Contrôle des tensions | Régulation automate et variateur de fréquence | Allongement constant ; moins de casse de fil |
| Contrôle du poids des bobines | Compteur PLC avec limites prédéfinies | Logistique prévisible ; meilleur suivi du rendement |
Une machine à tréfiler n'est pas jugée par la vitesse maximale indiquée dans sa brochure, mais par le nombre d'heures pendant lesquelles elle fonctionne sans nécessiter les mains d'un opérateur.
Comment cela se compare-t-il aux machines à dessiner directes
Une machine à tréfiler en ligne droite tire le fil à travers plusieurs matrices sur une ligne horizontale et le récupère sur une bobine ou un bloc. C'est le bon choix pour les programmes multi-passes où un long chemin continu est disponible et où le recuit intermédiaire fait partie du processus. Mais lorsque le programme de production consiste en une seule réduction, par exemple une tige à faible teneur en carbone de 6,5 mm jusqu'à un fil de 4,0 mm pour la fabrication de clous, une machine droite à plusieurs passes peut représenter plus de machines que ce que le travail nécessite.
La machine verticale inversée est plus simple car elle est conçue pour un seul passage, mais elle compense par une densité de bobines plus élevée et un fonctionnement continu. Vous obtenez des bobines plus lourdes, des surfaces de fils plus propres et moins de points de contact. Pour les producteurs de fixations et de clous qui ont besoin d’une alimentation constante en fil enroulé, la conception inversée s’aligne mieux sur les processus en aval.
Là où la machine gagne sa place : applications pratiques
Quatre groupes d'applications dominent la demande de machines à tréfiler verticales inversées :
- Fabrication de fixations : étirage de tiges de 5,5 à 8,0 mm jusqu'au diamètre de fil requis par les fabricants de boulons et les têtes froides.
- Production de clous : production de bobines uniformes de fil de 2,5 à 4,5 mm pour les colleurs de clous automatiques.
- Treillis et clôtures métalliques : fourniture de fils homogènes pour les soudeurs de treillis et les métiers à tisser à mailles losangées.
- Fil précontraint et à haute teneur en carbone : réduction contrôlée en un seul passage pour les applications nécessitant un allongement prévisible et une intégrité élevée de la bobine.
Dans chaque réglage, la valeur fondamentale de la machine reste la même : elle prend une tige d'un diamètre donné, délivre une bobine d'un diamètre plus petit, et ce en continu avec une attention manuelle minimale.
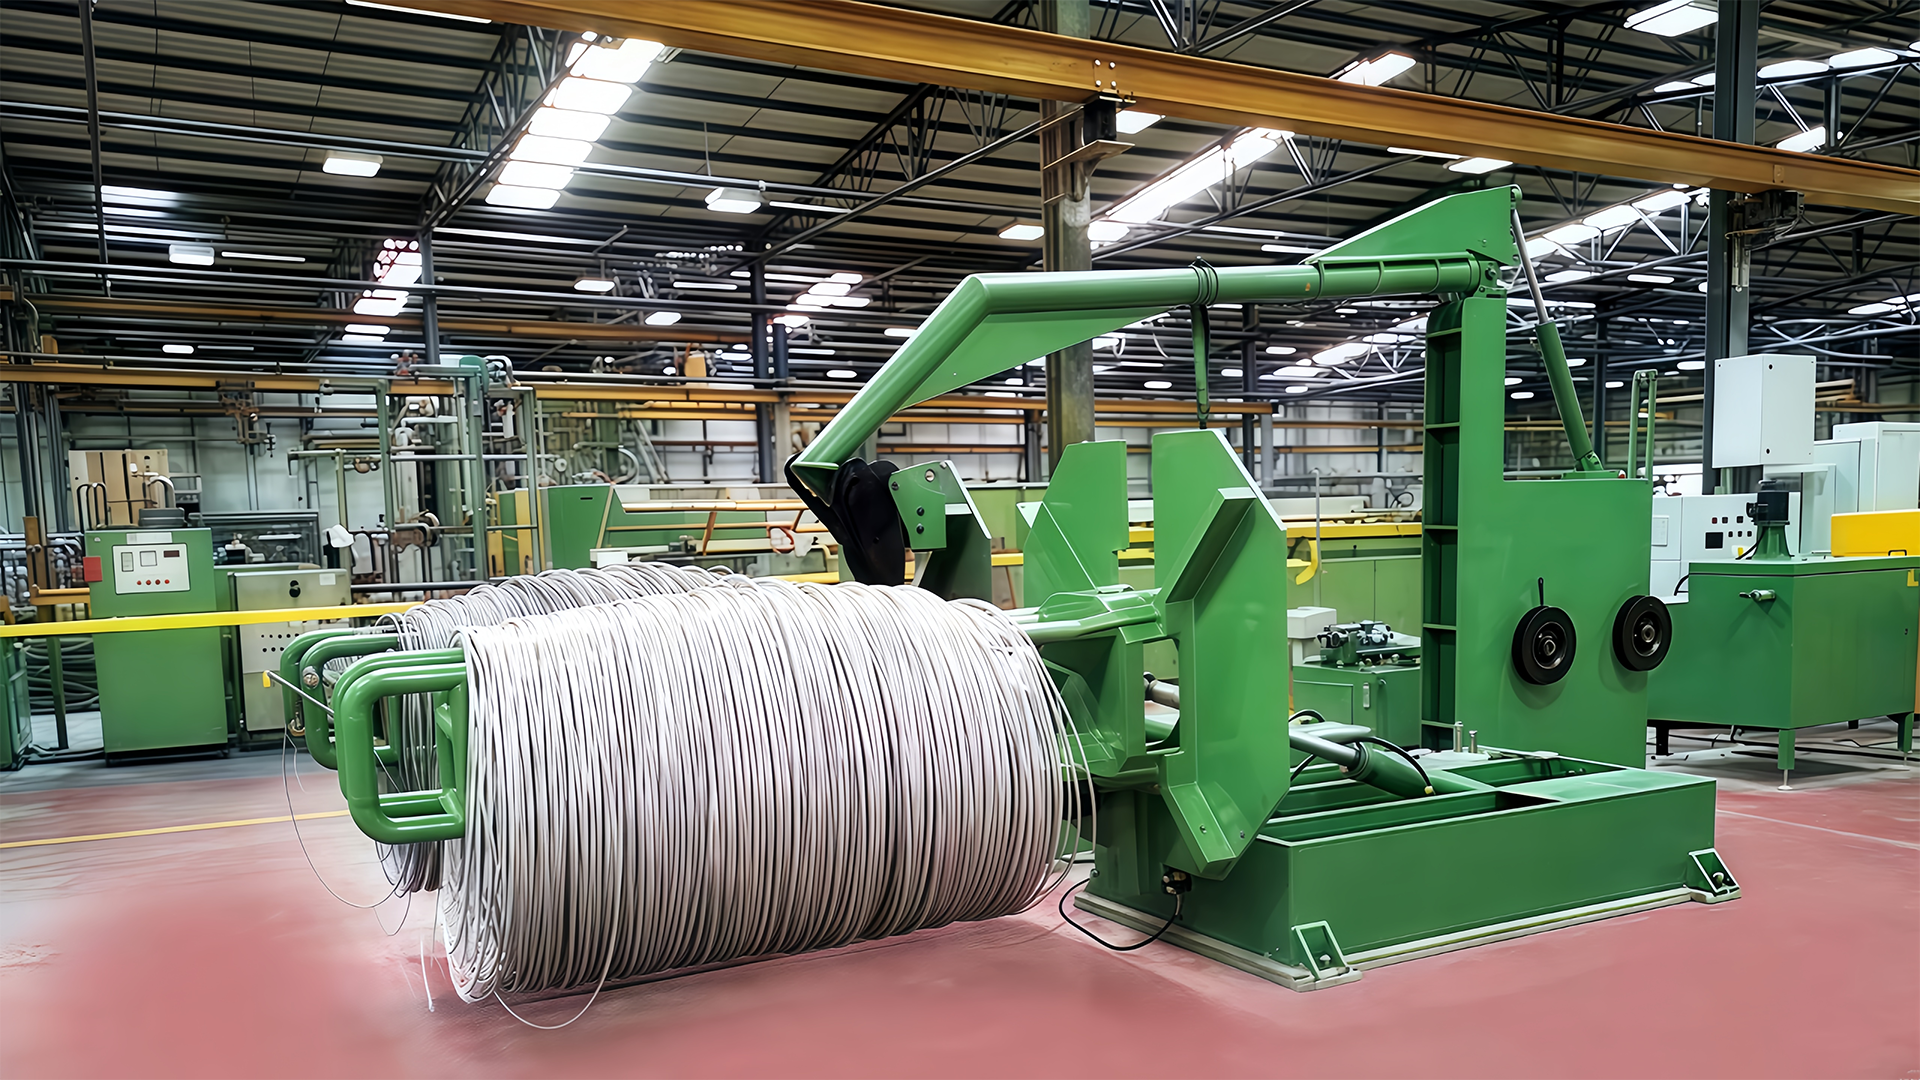
Machine de tréfilage inversée à grande vitesse pour usines automatisées Conçue pour une automatisation élevée et des temps d'arrêt minimaux, cette machine associe un contrôle précis des matrices à une sortie uniforme, ce qui la rend essentielle pour les usines qui donnent la priorité à la productivité. Voir le produit → Que vérifier avant d'acheter
Cinq paramètres déterminent si une machine inversée correspondra à votre plan de production :
- Diamètre de la tige d'entrée : la taille maximale de la tige que la machine peut accepter, généralement 12 mm ou 6,5 mm selon le modèle.
- Plage de fil finale : plage de diamètres pour laquelle la boîte à filière et le cabestan sont conçus, par exemple 1,2 à 5,0 mm.
- Vitesse d'étirage maximale : généralement 400 à 800 m/min, ce qui définit directement le débit.
- Capacité de poids des bobines : de 500 kg à plus de 3 tonnes ; une plus grande capacité réduit la fréquence de changement.
- Puissance du moteur et rapport de réduction : doivent correspondre à la résistance à la traction du matériau et à la réduction requise par passe.
Ces valeurs sont interconnectées. Une machine spécifiée pour une tige de 12 mm ne sera pas économique avec un fil final de 1,5 mm, et une vitesse de brochure élevée suppose un programme de matrice et des conditions de lubrification idéales. Discutez de votre source réelle de tige et des spécifications de fil fini avec le fabricant de l'équipement avant de vous engager.
Deux points opérationnels méritent attention après l'installation. L'usure des matrices est normale, mais si le débit de refroidissement ou la lubrification de la machine est sous-dimensionné, l'usure s'accélère fortement et la qualité de la surface du fil diminue. Les problèmes de configuration des bobines se manifestent généralement par des couches inégales ou des bords effondrés, et ces deux problèmes peuvent être attribués à la programmation de la vitesse du plateau tournant ou à l'alignement du cabestan. Pour un guide de dépannage détaillé, consultez cet article sur problèmes de fonctionnement de la machine à tréfiler .
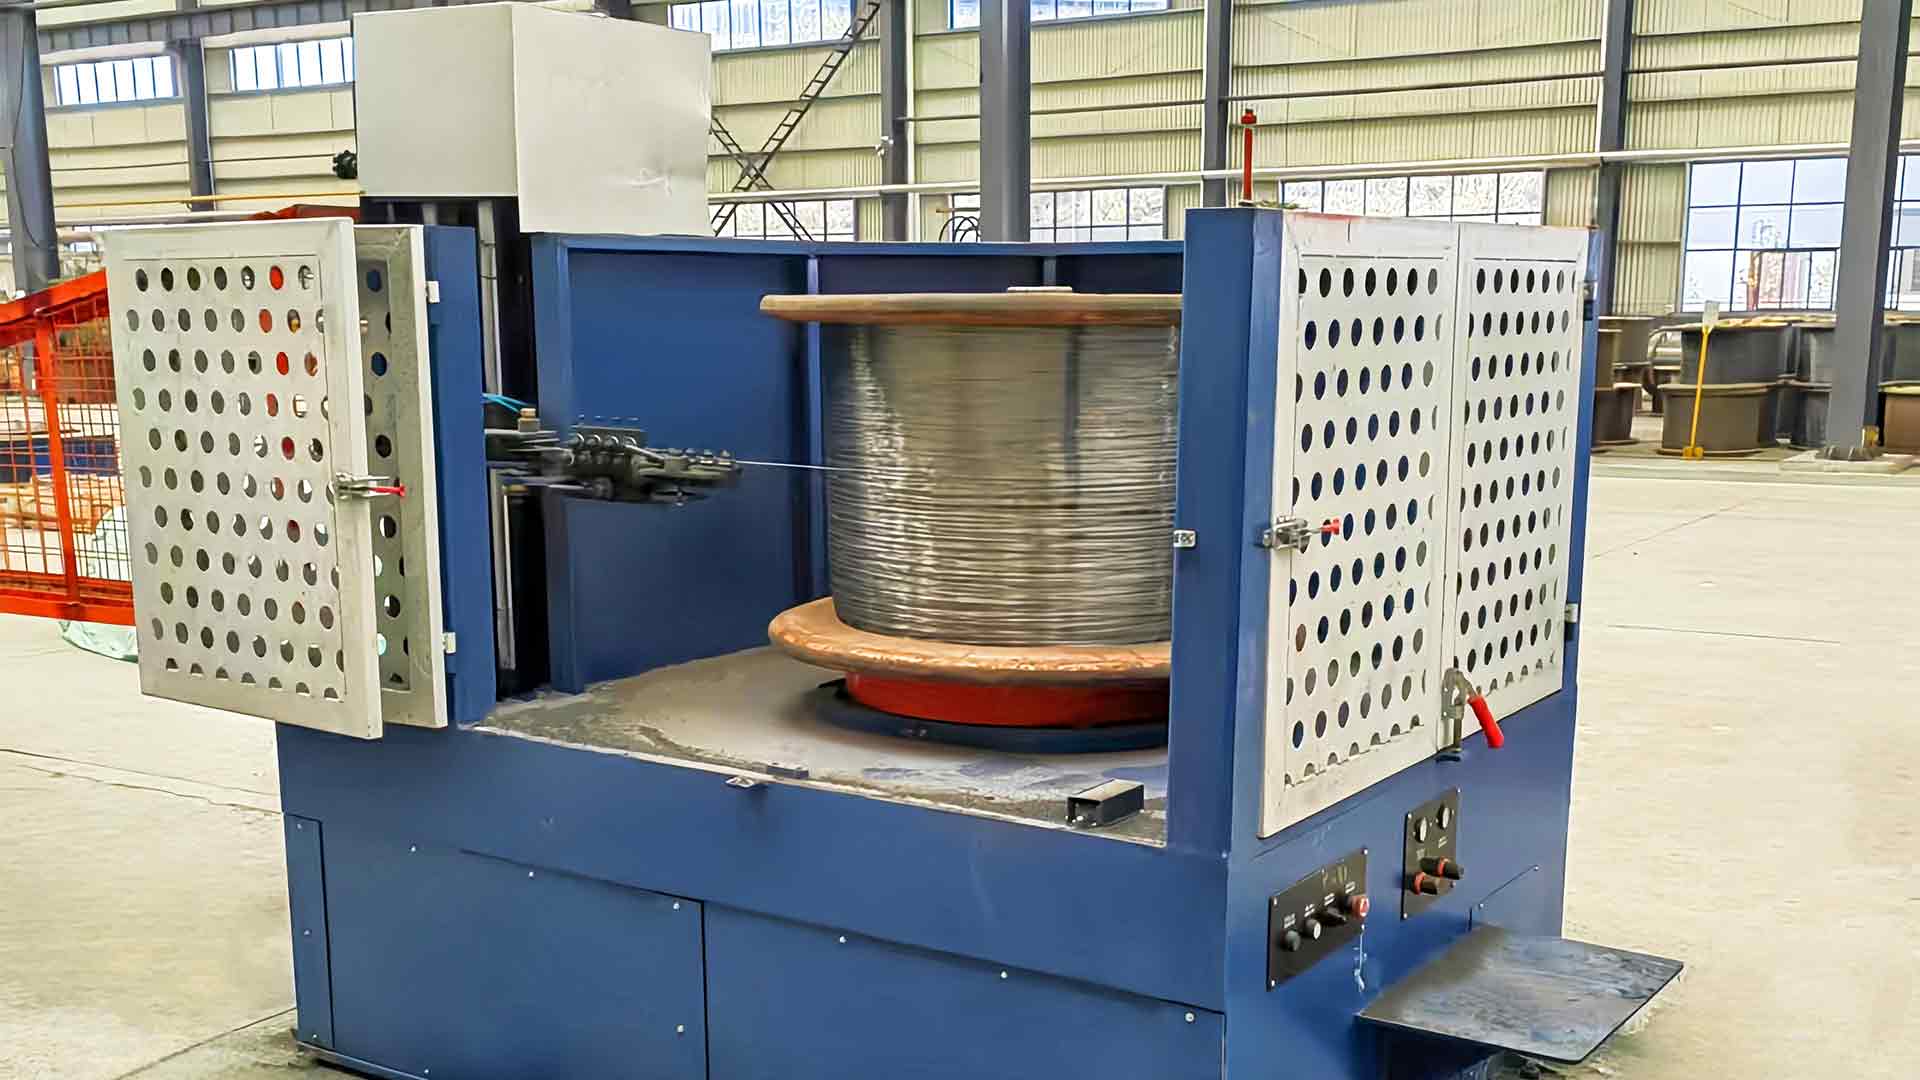
Machine de tréfilage inversée à canal unique avec prise assistée par gravité Cette unité inversée peu encombrante simplifie la maintenance et la durée de vie de la matrice grâce à un étirage vers le bas, tandis que son API et ses systèmes de refroidissement prennent en charge un fonctionnement stable à grande vitesse. Voir le produit → L'essentiel
Les fonctions d'une machine de tréfilage verticale inversée sont construites autour d'un seul objectif : maximiser le temps de tréfilage productif tout en minimisant la manipulation manuelle des bobines. Son enroulement assisté par gravité élimine le mécanisme de dénudage, le plateau tournant de pose de motifs produit des bobines que l'équipement en aval peut traiter sans interruption, et le refroidissement intégré et les commandes PLC maintiennent le processus stable à grande vitesse.
Si votre usine effectue des réductions en un seul passage et a des difficultés avec la main-d'œuvre de manipulation des bobines ou des arrêts imprévus, c'est la conception à évaluer. La véritable force de la machine ne réside pas dans une seule fonction isolée. . C'est ainsi que ces fonctions fonctionnent ensemble pour maintenir le fil en mouvement, bobine après bobine.